

Comment une centrale d'enrobage produit-elle de l'asphalte à chaud ? Guide complet des procédés et du fonctionnement (2026)
Dans la construction routière moderne, l'enrobé bitumineux à chaud (EBC) est le matériau de revêtement essentiel pour les autoroutes, les aéroports et les routes municipales. Sa qualité influe directement sur la durabilité, la planéité et la durée de vie de la chaussée. La centrale d'enrobage est l'équipement principal de production de l'enrobé bitumineux à chaud ; elle contrôle avec précision les proportions et la température des granulats, du bitume, des poudres minérales et des autres matières premières afin de les mélanger uniformément et d'obtenir des enrobés bitumineux à chaud conformes aux exigences de construction.
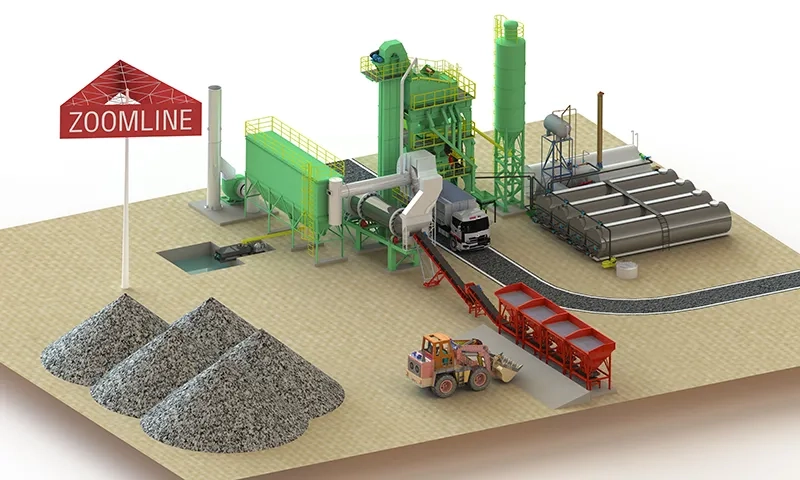
Le processus de production principal des centrales d'enrobage à chaud comprend l'approvisionnement en matières premières froides, le séchage et le chauffage des granulats, le dosage, le malaxage, le déchargement et le traitement des fumées. Selon la méthode de malaxage, on distingue principalement deux types : le malaxage discontinu (batch mix) et le malaxage continu (drum mix). Le malaxage discontinu offre une grande flexibilité et une excellente précision de dosage, et convient aux autoroutes et aux projets nécessitant des modifications fréquentes de la formulation. Le malaxage continu, quant à lui, se caractérise par une productivité élevée et une structure compacte, et est particulièrement adapté à une production stable à grande échelle et aux interventions rapides sur les chantiers.
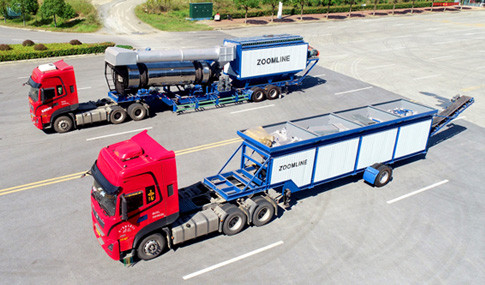
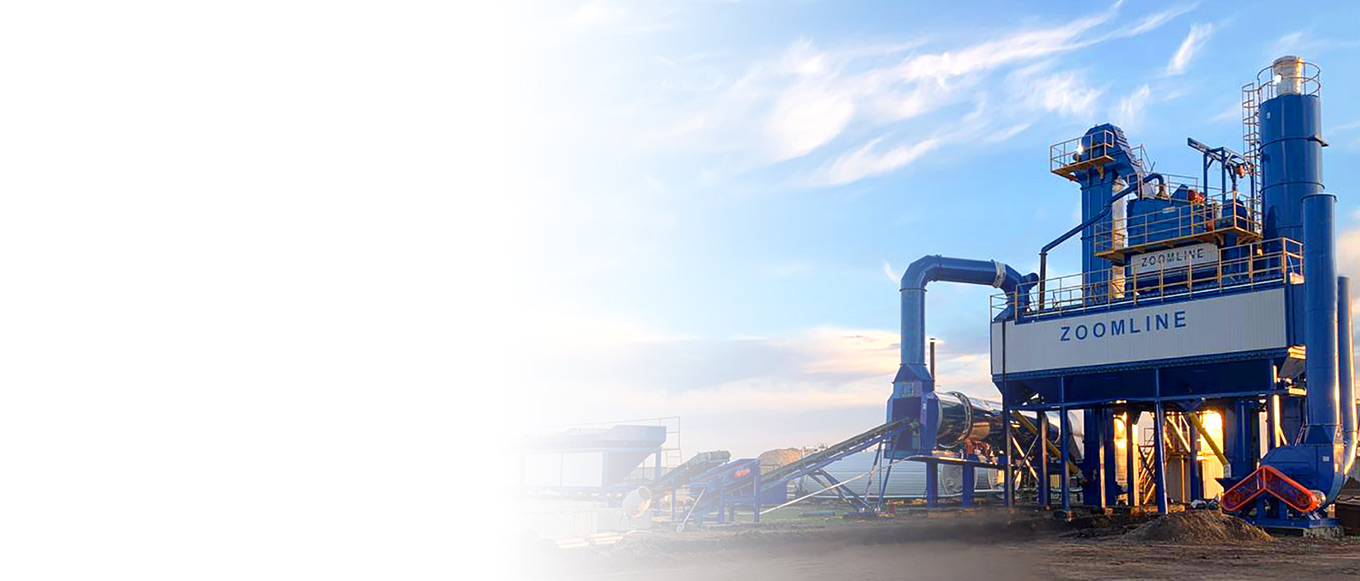
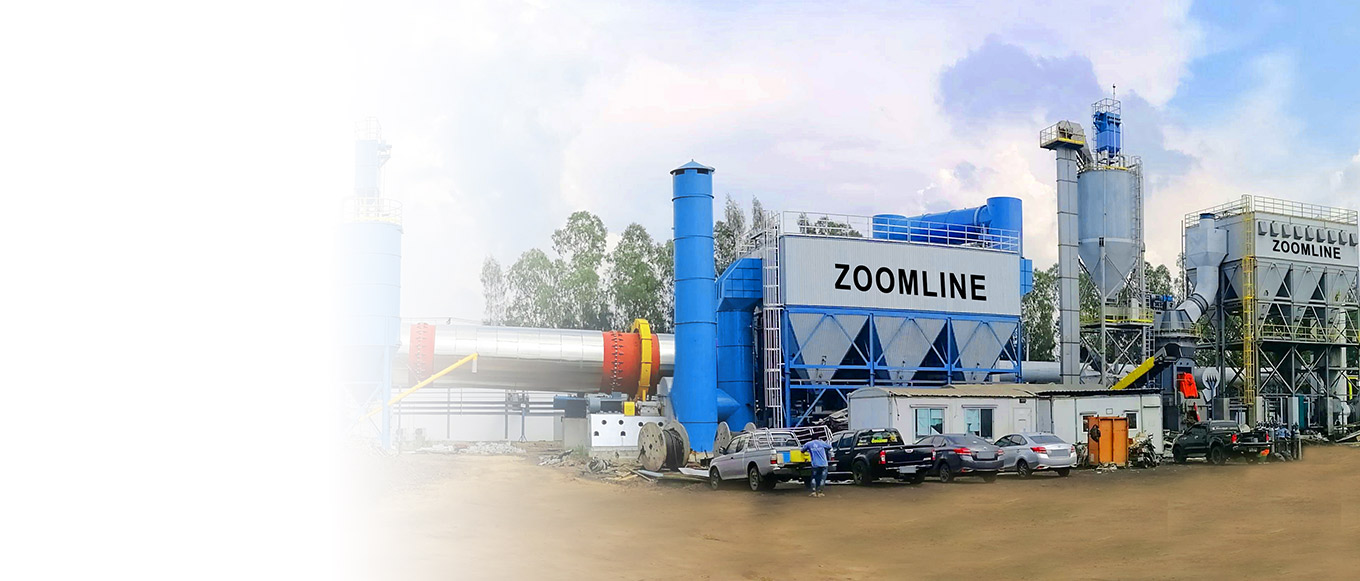
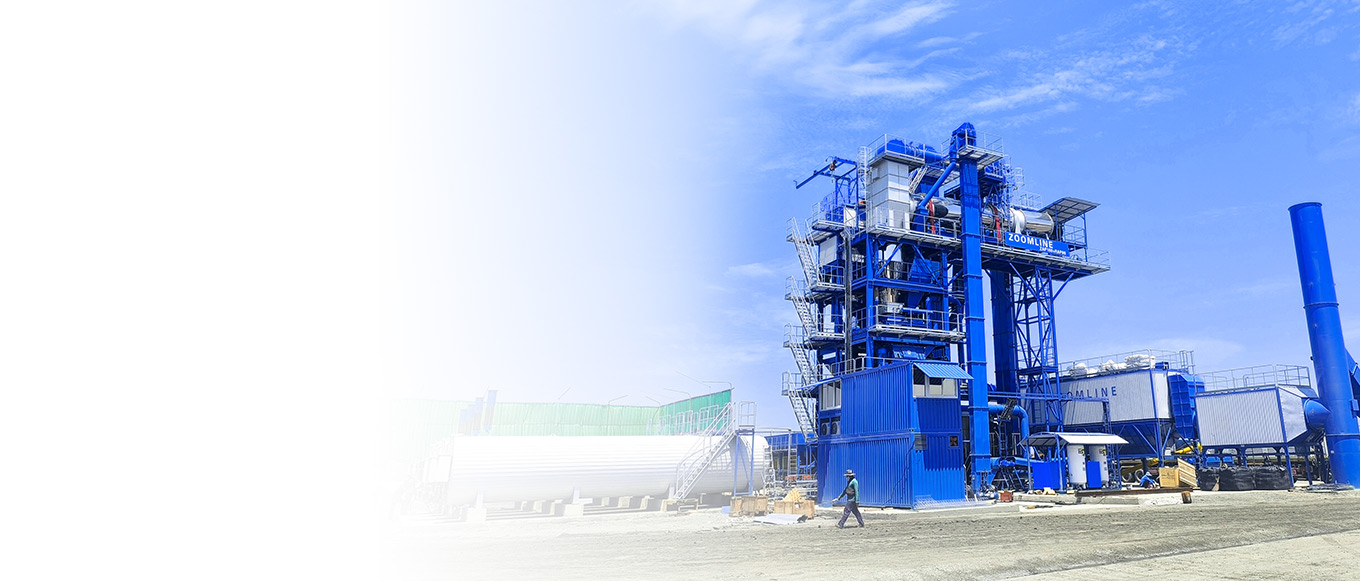
En 2026, avec le renforcement des normes environnementales et la généralisation des technologies intelligentes, les centrales d'enrobage évoluent vers une consommation d'énergie réduite, de faibles émissions et une plus grande autonomie. Cet article présente de manière systématique le processus de production complet, le contrôle des paramètres clés, les bonnes pratiques et les applications concrètes. Zoomline Équipements de malaxage d'asphalte pour la production d'enrobés bitumineux à chaud, afin d'aider les entreprises de construction et les utilisateurs d'équipements à maîtriser des méthodes de production scientifiques et à améliorer l'efficacité et la qualité des projets.
Processus de base de la production d'enrobés bitumineux à chaud dans une centrale d'enrobage.
La production d'enrobés bitumineux à chaud dans les centrales d'enrobage comprend généralement les 7 étapes principales suivantes :
1. Approvisionnement en matières premières froides et mélange primaire
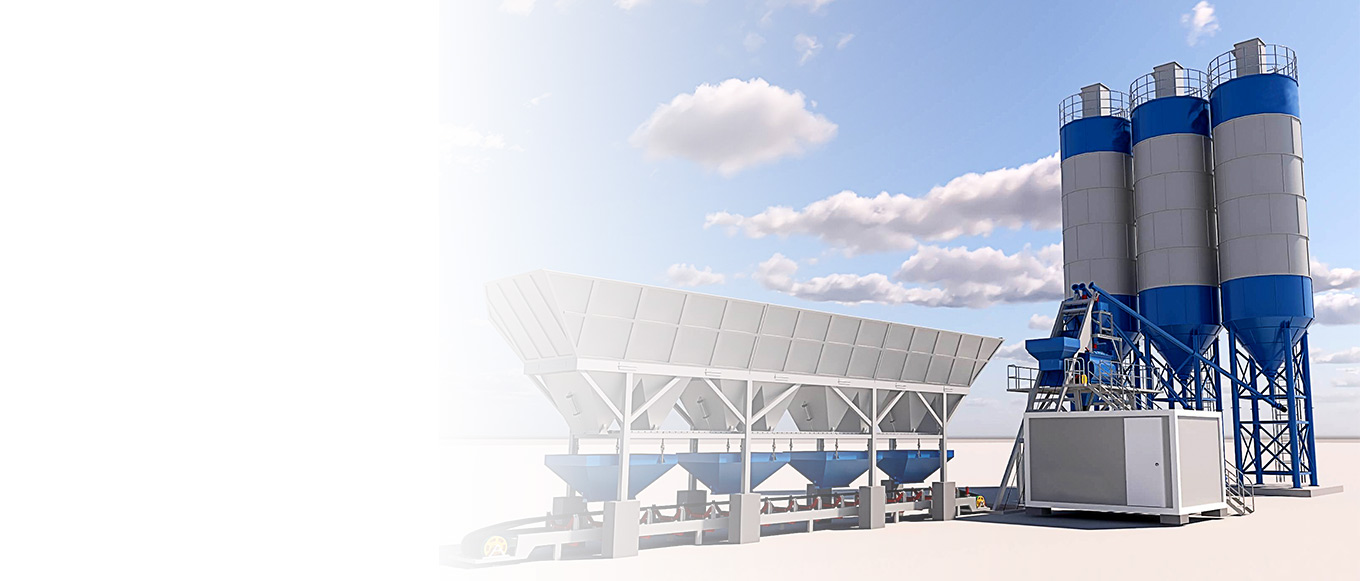
Les granulats froids de différentes tailles (0-5 mm, 5-10 mm, 10-20 mm, etc.) sont stockés séparément dans plusieurs trémies. Grâce à des doseurs à fréquence variable, les matériaux sont acheminés uniformément selon un rapport prédéfini, puis transportés vers le système de séchage par des convoyeurs. À cette étape, la teneur en eau et la granulométrie des granulats doivent être contrôlées afin d'éviter une consommation excessive d'énergie de séchage lors des étapes suivantes.
2. Séchage et chauffage des granulats
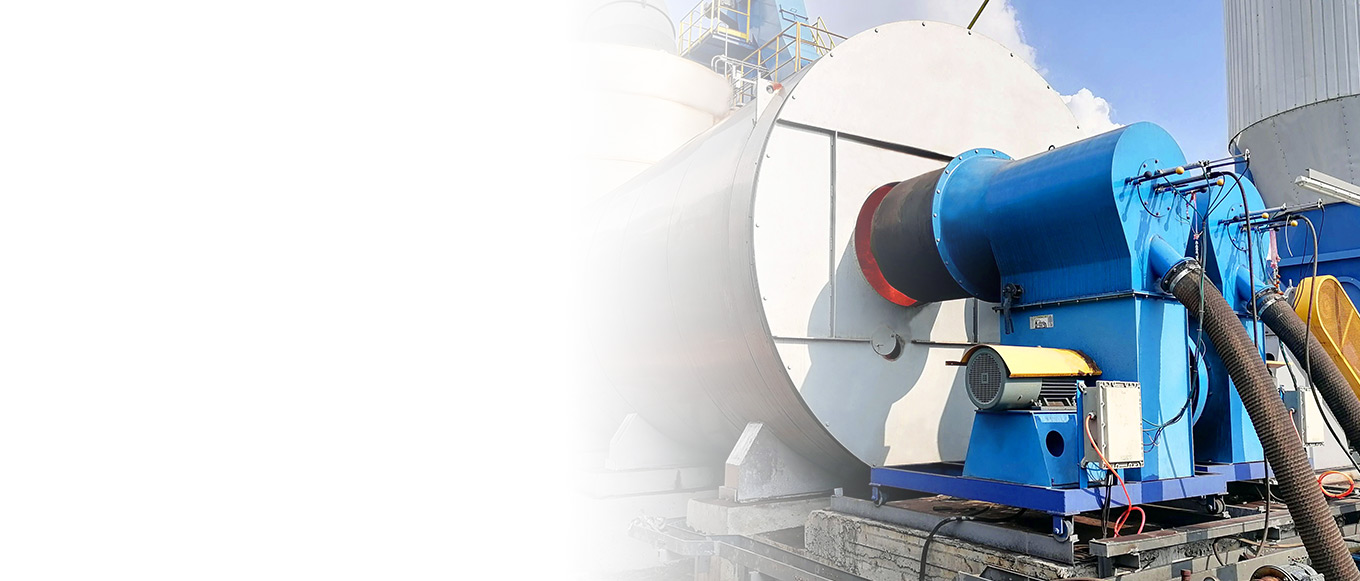
Les granulats froids pénètrent dans le tambour de séchage (ou cylindre de séchage), et sont séchés et chauffés par le gaz chaud à haute température produit par les brûleurs, élevant la température des granulats à 150-180°C et réduisant la teneur en humidité à moins de 0.5%.
Les installations de mélange intermittent utilisent généralement des tambours de séchage indépendants ;
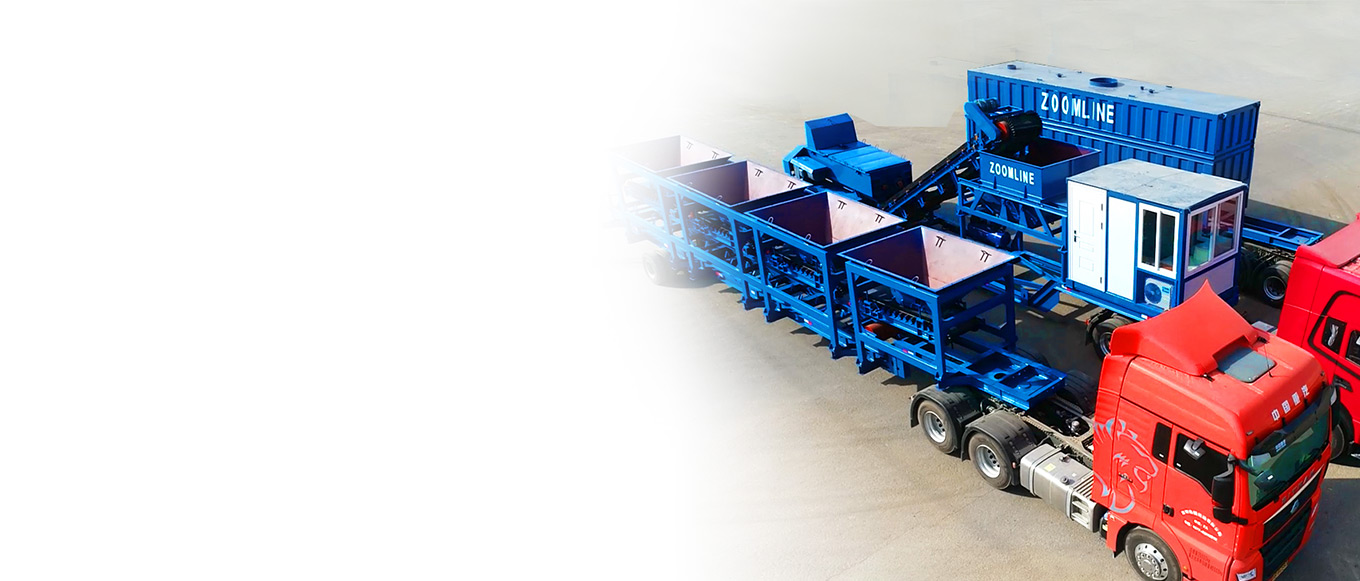
installations de mélange à tambour continu (telles que les installations de mélange à tambour continu) Zoomline La série ZAP-C intègre partiellement les processus de séchage et de mélange dans le même tambour, avec une structure plus compacte.
3. Criblage à chaud des granulats et stockage temporaire (principalement applicable aux centrales de mélange intermittentes)
Les granulats chauffés sont envoyés à la couche de criblage par un élévateur à chaud, criblés avec précision selon différentes spécifications en fonction de la taille des particules, et stockés dans des trémies de matériaux chauds correspondantes, en vue d'une mesure précise à l'étape suivante.
4. Mesure et proportionnement précis
Les granulats, le bitume et la poudre minérale sont dosés par des balances électroniques de haute précision (précision des granulats : ±0.5 %, précision du bitume : ±0.3 %). Le système ajuste automatiquement les proportions de chaque composant selon la formule définie, garantissant ainsi la stabilité des indicateurs clés, tels que la teneur en bitume.
5. Processus de mélange
Intermittent : Les agrégats chauds sont d'abord mélangés à sec (10-15 secondes), puis l'asphalte chaud est pulvérisé pour un mélange humide (35-50 secondes), avec un temps de mélange total d'environ 45-60 secondes, assurant l'uniformité du mélange et l'absence de matériaux mouchetés.
Tambour continu : les granulats sont mélangés en continu avec de l'asphalte et de la poudre minérale à l'extrémité arrière du tambour, avec un processus de production ininterrompu, une efficacité accrue et adapté à la production à grande échelle de formules stables.
6. Déchargement et stockage des produits finis
L'enrobé bitumineux à chaud est déchargé par la porte de déchargement ou le convoyeur dans une trémie isolée pour stockage temporaire, ou directement chargé sur des camions pour transport. La température de déchargement doit être strictement contrôlée entre 140 et 170 °C afin d'éviter le vieillissement de l'enrobé dû à une température excessive ou des conséquences néfastes sur sa mise en œuvre et sa maniabilité dues à une température trop basse.
7. Traitement des gaz de combustion et des poussières
Les gaz de combustion et les poussières produits lors des processus de séchage et de combustion sont traités par des dépoussiéreurs à sacs à haute efficacité ou par des systèmes de dépoussiérage humide afin de garantir que les émissions respectent les normes nationales et locales de protection de l'environnement.
Zoomline Les centrales d'enrobage (y compris les séries fixes et super mobiles ZAP-C) utilisent des systèmes de contrôle avancés à toutes les étapes, permettant un fonctionnement automatique, une surveillance en temps réel et un réglage rapide, améliorant ainsi considérablement la stabilité de la production et les performances environnementales.
Distillation du pétrole brut et extraction des résidus lourds
Le pétrole brut propre et dessalé entre ensuite dans le processus de distillation (fractionnement). Il s'agit de l'étape cruciale de séparation des précurseurs de bitume (résidus lourds) du pétrole brut. Ce procédé fonctionne selon le principe des différences de points d'ébullition entre les composés hydrocarbonés et permet une séparation complète des fractions légères (essence, diesel) des fractions lourdes (matière première d'asphalte) grâce au chauffage et à une séparation précise au sein de la tour de fractionnement.
Préchauffage du pétrole brut pour la récupération de la chaleur perdue et l'optimisation énergétique
Le pétrole brut dessalé est d'abord acheminé du réservoir de dessalage vers le système de préchauffage via une pompe d'alimentation (hauteur manométrique : 50 à 100 mètres ; débit adapté à la capacité de production). Ce système comprend 3 à 5 échangeurs de chaleur à tubes et calandre connectés en série, dont la fonction principale est d'utiliser la chaleur résiduelle générée lors des processus de production ultérieurs pour préchauffer le pétrole brut et ainsi en valoriser l'énergie.
Échangeur de chaleur de premier étage : échange de la chaleur avec des vapeurs d'hydrocarbures légers (environ 200-300°F) évacuées du haut de la tour de fractionnement, augmentant la température du pétrole brut de 93-149°C à 150-200°C ;
Échangeur de chaleur de deuxième étage : échange de la chaleur avec le diesel et le carburéacteur provenant des flux latéraux (température d'environ 300 à 400 °F), augmentant encore la température du pétrole brut à 250 à 300 °C ;
Échangeur de chaleur de troisième étage : échange de chaleur avec les résidus lourds du bas de la tour de fractionnement (température d'environ 700-800°F), augmentant finalement la température du pétrole brut à 550°F (environ 288°C).
Grâce à ce procédé de préchauffage, le pétrole brut récupère 60 à 70 % de la chaleur résiduelle du système, réduisant ainsi la consommation ultérieure de combustible du four de plus de 30 %. Cette approche permet d'économiser de l'énergie et de réduire les émissions de carbone. Par exemple, dans une usine produisant 1 000 tonnes d'asphalte par jour, le système de préchauffage permet d'économiser environ 5 000 mètres cubes de gaz naturel par jour.
Le chauffage par four à haute température fournit de l'énergie pour la vaporisation du pétrole brut
Français Le pétrole brut préchauffé est introduit dans le « four tubulaire », le « cœur » du processus de distillation. Le four se compose d'un brûleur, d'une chambre de rayonnement et d'une chambre de convection : • Brûleur : Du gaz naturel ou du fioul est introduit et brûlé dans la chambre de rayonnement, générant une flamme à haute température de 1 200 à 1 400 degrés Celsius ;
Chambre de rayonnement : Le pétrole brut s'écoule à travers des tubes de four (diamètre 100-150 mm, en acier allié résistant à la chaleur) à l'intérieur de la chambre de rayonnement, absorbant directement la chaleur radiante des flammes pour atteindre rapidement des températures de 700°F (environ 371°C) ;
Chambre de convection : Les tubes du four pénètrent dans la chambre de convection, absorbant la chaleur convective des gaz de combustion pour compléter le chauffage et assurer une vaporisation du pétrole brut supérieure à 50 %. Pendant le chauffage, la vitesse d'écoulement du pétrole brut dans les tubes du four doit être strictement contrôlée entre 1.5 et 2.5 mètres par seconde. Des débits trop faibles provoquent une surchauffe localisée, entraînant la cokéfaction des composants lourds du pétrole brut (qui adhèrent aux parois des tubes et compromettent le transfert thermique).
À l'inverse, des débits trop élevés entraînent un chauffage insuffisant et des taux de vaporisation inadéquats. C'est pourquoi le réchauffeur est équipé d'un « débitmètre » et d'un « système d'alerte précoce de cokéfaction » pour surveiller en permanence la température et la pression des tubes du four. En cas d'anomalie, la charge du brûleur ou le débit de pétrole brut sont immédiatement ajustés.
La séparation de précision dans la colonne de distillation transforme les mélanges en composants purs
Le mélange gaz-liquide à haute température (avec un taux de vaporisation du pétrole brut de 50 à 60 %) est acheminé vers la colonne de distillation, une tour cylindrique de 20 à 40 mètres de haut et de 3 à 6 mètres de diamètre. Son intérieur abrite 30 à 50 couches de plateaux à cloches (ou plateaux à vannes flottantes), tandis que l'extérieur est isolé (100 à 150 mm d'épaisseur) pour maintenir des gradients de température stables à l'intérieur de la tour. Le processus de séparation au sein de la colonne de distillation repose sur un transfert de chaleur et de masse gaz-liquide à contre-courant, qui se déroule en quatre étapes distinctes :
Distribution initiale gaz-liquideLe mélange gaz-liquide à haute température entre par l'entrée d'alimentation située au bas de la colonne. Du fait de leur densité plus élevée, les composants liquides tombent directement à la base de la colonne, tandis que les composants gazeux remontent vers le haut et pénètrent dans le premier plateau (près du fond). La température à l'intérieur de la tour présente une pente descendante : environ 371 à 399 °C (700 à 750 °F) en bas et 66 à 93 °C (150 à 200 °F) en haut. La température diminue de 5 à 10 °F par niveau de plateau remonté ; ce gradient de température est la condition essentielle pour obtenir une séparation des composants.
Transfert de chaleur et de masse dans les plateaux à bullesChaque plateau comporte des « bulles » (diamètre 50-80 mm, en fonte ou en acier inoxydable). Un espace de 5 à 10 mm sépare la base des bulles du plateau. Ce dernier intègre également un déversoir de trop-plein, maintenant une couche liquide de 50 à 100 mm de hauteur (appelée « lit liquide »). Lorsque les composants gazeux remontent, ils doivent traverser l'espace sous les bulles pour pénétrer dans la couche liquide, formant ainsi de nombreuses bulles (diamètre 1-5 mm). Ces bulles sont en contact prolongé avec la couche liquide, ce qui favorise un transfert de chaleur et de masse intense.
Le transfert de chaleur:Les composants gazeux, étant plus chauds que la couche liquide, transfèrent la chaleur au liquide à travers les bulles, abaissant ainsi leur température.
Transfert de masse:Les hydrocarbures lourds avec des points d'ébullition plus élevés (par exemple, le diesel lourd, les composants de l'huile lubrifiante) se condensent en liquide en raison du refroidissement et restent dans la couche liquide du bac à courant ; les hydrocarbures légers avec des points d'ébullition plus bas (par exemple, les composants de l'essence) se vaporisent en absorbant la chaleur et continuent vers le haut avec le flux de gaz.
Enrichissement des composants et extraction secondaireÀ mesure que le flux gazeux monte à travers chaque plateau, sa teneur en composants légers augmente progressivement ; à l'inverse, le flux liquide descend à travers chaque plateau, augmentant progressivement sa teneur en composants lourds ; ce processus est appelé « enrichissement en composants ». Lorsque la concentration d'un composant spécifique (par exemple, diesel, kérosène) dans la couche liquide d'un plateau donné dépasse 90 %, il est extrait par une conduite de soutirage latérale (diamètre 80-120 mm) et envoyé vers les unités de raffinage suivantes (par exemple, hydrodésulfuration, déparaffinage) pour être transformé en produits finis. Les composants légers en tête de tour (par exemple, essence, gaz de pétrole liquéfié) sont évacués sous forme de vapeurs, refroidis en liquides dans des condenseurs pour être récupérés ; le « gaz sec » non condensé (méthane, éthane, etc.) en tête de tour est brûlé à la torche (ou récupéré comme combustible).
Formation et extraction de résidus lourdsLa température du fond de la tour de fractionnement est maintenue à environ 427 °C (800 °F) ou plus. À cette température, les hydrocarbures les plus lourds du pétrole brut, dont les points d'ébullition sont les plus élevés (tels que les asphaltènes, les résines et les alcanes à longue chaîne), ne peuvent se vaporiser et se déposent sous forme liquide au fond de la tour, formant un « résidu lourd » d'une densité de 1.01 à 1.05 g/cm³ et d'une viscosité (à 100 °C) de 1 000 à 5 000 cP. Ce résidu constitue la matière première principale pour la production d'asphalte. Il est extrait par une pompe à résidus (en alliage résistant à l'usure, d'une hauteur de chute de 80 à 120 mètres) au fond de la tour, puis acheminé vers les étapes suivantes de traitement de l'asphalte. Le fond de la tour est également équipé d'un agitateur anti-cokéfaction pour éviter la cokéfaction causée par une stagnation prolongée du résidu lourd, garantissant ainsi une extraction continue et stable.
Lors de la distillation, le point de coupure est un paramètre crucial pour contrôler la qualité des résidus lourds. Chaque fraction (composant) possède un point d'ébullition initial (PII) et un point d'ébullition final (PE) correspondants : le PII correspond à la température minimale à laquelle la fraction commence à se vaporiser, tandis que le PE correspond à la température maximale à laquelle la fraction se vaporise complètement. Pour les charges d'asphalte (résidus lourds), le point de coupure est fixé à un point d'ébullition final ≥ 800 °F. Un point de coupure trop bas entraîne une contamination excessive des résidus lourds par des composants légers, réduisant la viscosité de l'asphalte et compromettant sa stabilité à haute température. À l'inverse, un point de coupure trop élevé entraîne une cokéfaction excessive des résidus, augmentant ainsi leur fragilité. Par conséquent, la tour de fractionnement est équipée d'un chromatographe en phase gazeuse en ligne pour analyser la composition de chaque plateau en temps réel. En ajustant la température du four et le taux de reflux (rapport entre le liquide de reflux en tête de tour et le soutirage latéral), le point de coupure est contrôlé avec précision afin de garantir la stabilité de la composition des résidus lourds.
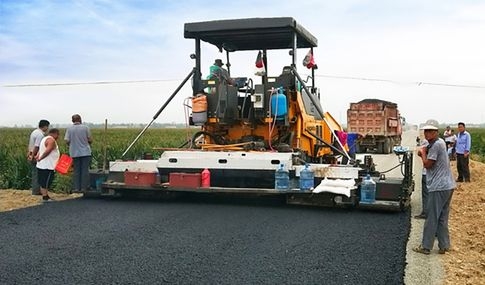
Traitement raffiné des résidus en produits d'asphalte finis
Le résidu lourd obtenu au fond de la tour de fractionnement possède les caractéristiques fondamentales de l'asphalte. Cependant, il nécessite encore un traitement plus poussé, incluant la déshydratation à chaud, la modification du mélange et le malaxage par homogénéisation, pour le transformer en produits d'asphalte finis adaptés aux différentes exigences techniques. Cette étape est au cœur de la personnalisation des performances de l'asphalte, déterminant directement les scénarios d'application et les résultats techniques de l'asphalte.
Chauffage et déshydratation : éliminer les dangers et garantir la densité
Les résidus lourds contiennent généralement entre 0.1 % et 0.5 % d'humidité résiduelle (provenant principalement de l'eau non totalement séparée lors de la distillation). Si cette humidité persiste dans l'asphalte, elle se vaporise et se dilate lors des opérations de construction ultérieures (comme le compactage à haute température lors de la pose de la chaussée), formant des bulles qui provoquent des défauts tels que des nids d'abeilles et des fissures, réduisant ainsi considérablement la durée de vie de la chaussée. Par conséquent, les usines d'enrobage doivent assurer une déshydratation complète à l'aide d'un « réservoir de déshydratation chauffé » :
Chauffage et augmentation de la températureLes résidus lourds sont introduits dans un réservoir de déshydratation à double enveloppe. De la vapeur (pression de 0.8 à 1.2 MPa, température de 170 à 190 °C) circule à travers l'enveloppe, chauffant indirectement les résidus à 280-300 °C. Cette température facilite la vaporisation rapide de l'eau tout en prévenant le vieillissement excessif du matériau bitumineux.
Déshydratation par pression négativeUne pompe à vide, connectée au sommet du réservoir de déshydratation, réduit la pression interne à -0.08 à -0.09 MPa (pression négative). Cela abaisse le point d'ébullition de l'eau (d'environ 50 à 60 °C), accélérant ainsi sa vaporisation. L'eau vaporisée est refroidie par un condenseur pour devenir liquide, récupérée et envoyée au système de traitement des eaux usées.
Détection d'humiditéPendant la déshydratation, un analyseur d'humidité en ligne surveille en continu la teneur en humidité résiduelle. La déshydratation est complète lorsque l'humidité est ≤ 0.05 % ; le résidu obtenu est appelé « asphalte de base », possédant des propriétés d'adhérence et d'imperméabilisation fondamentales, convenant parfaitement à la fabrication d'asphaltes routiers standard.
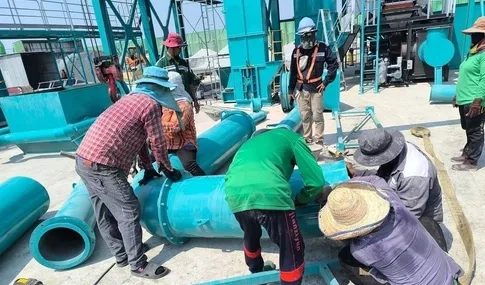
Amélioration personnalisée des performances de l'asphalte grâce à la modification du mélange
Les infrastructures exigeant des exigences de performance de plus en plus strictes en matière d'asphalte, l'asphalte de base est amélioré grâce à des « modificateurs » pour former un « asphalte modifié ». Le processus de modification en usine se déroule dans des « cuves de mélange de modification ». Son principe fondamental consiste à contrôler précisément le ratio, la température et l'intensité du mélange afin d'assurer un mélange uniforme du modificateur avec l'asphalte de base, maximisant ainsi l'effet de modification. Les procédés de modification courants comprennent :
Asphalte modifié par de la poudre de caoutchouc
Modificateur : Poudre de caoutchouc de pneu usagé (granulométrie 20-40 mesh, teneur 15%-25% en masse d'asphalte de base) ;
Procédé de mélange : Base bitumineuse chauffée à 180-200 °C, additionnée de poudre de caoutchouc, puis cisaillée pendant 15 à 20 minutes à l’aide d’un malaxeur à cisaillement à grande vitesse (3 000-5 000 tr/min). Le cisaillement fragmente les particules de caoutchouc et les disperse dans l’asphalte. Les composants élastomères de la poudre de caoutchouc forment un réseau avec l’asphalte, améliorant ainsi son taux de récupération élastique (de 30 % à plus de 70 %) et sa résistance à l’orniérage (la stabilité dynamique à 60 °C passe de 1 000 cycles/mm à plus de 3 000 cycles/mm).
Asphalte modifié au polymère SBS (pour chaussées stables à haute/basse température)
Modificateur : Copolymère bloc styrène-butadiène-styrène (SBS, granulaire, 3 à 5 % en masse de l'asphalte de base) ;
Procédé de mélange : Chauffer l’asphalte de base à 190-210 °C, ajouter les granulés de SBS et faire gonfler le SBS par agitation à basse vitesse (500-1 000 tr/min) pendant 10 à 15 minutes. Ensuite, effectuer un mélange forcé à l’aide d’une extrudeuse bivis (200-300 tr/min). L’action de cisaillement de la vis dans l’extrudeuse dissout et disperse complètement le SBS en particules nanométriques, formant ainsi une structure en réseau interpénétrante avec l’asphalte. Cela améliore simultanément la résistance à l’orniérage à haute température (stabilité dynamique à 60 °C ≥ 4 000 cycles/mm) et à la fissuration à basse température (allongement à basse température à -10 °C ≥ 50 cm), ce qui convient aux régions froides du nord et aux autoroutes à fort trafic. 3. Asphalte modifié à l'époxy (pour pistes d'aéroport) o Modificateur : Résine époxy (liquide, 5 % à 8 % en masse d'asphalte de base) avec agent de durcissement (amine, mélangée 1:1 avec de la résine époxy) o Procédé de mélange : Asphalte de base chauffé à 160-180 °C. Ajouter d'abord la résine époxy, remuer pendant 5 à 10 minutes, puis ajouter l'agent de durcissement et continuer à remuer pendant 3 à 5 minutes — — L'agent de durcissement subit une réaction de réticulation avec la résine époxy, formant une « structure de réseau rigide ». Cela améliore considérablement la résistance à la compression de l'asphalte (de 15 MPa à plus de 30 MPa) et la résistance aux chocs, tout en augmentant simultanément le coefficient de frottement de surface à plus de 0.6. Cela répond aux exigences strictes en matière de capacité portante élevée et de résistance au glissement exigées par les pistes d'aéroport.
Le contrôle de la température est crucial lors du mélange des modificateurs : des températures insuffisantes entraînent une dissolution incomplète du modificateur, ce qui entraîne une « agglomération des particules » compromettant l'uniformité des performances de l'enrobé. Des températures excessives induisent un vieillissement thermo-oxydatif des modificateurs (en particulier ceux à base de polymères), annulant ainsi leurs effets de modification attendus. C'est pourquoi la cuve de mélange modifiée est équipée d'un système de régulation de température à double voie : une voie maintient la température de base grâce à un chauffage à la vapeur à travers la chemise, tandis que l'autre utilise un serpentin de refroidissement interne pour un réglage en temps réel de la température, garantissant ainsi une maîtrise des fluctuations de température pendant le mélange à ± 5 °C.
Mélange et stockage des produits finis
Après le mélange de modification, l'asphalte passe dans un malaxeur homogénéisateur pour un mélange secondaire, afin d'éliminer les variations locales des composants. L'homogénéisation utilise un agitateur à ancre (vitesse de rotation : 50 à 100 tr/min), fonctionnant généralement pendant 20 à 30 minutes pour garantir une uniformité du mélange asphalte-modificateur supérieure à 95 %. L'homogénéité est vérifiée par échantillonnage. Des échantillons d'asphalte prélevés aléatoirement dans différents réservoirs doivent présenter un écart de viscosité, de taux de récupération élastique et d'autres indicateurs ≤ 5 % pour être considérés comme homogènes.
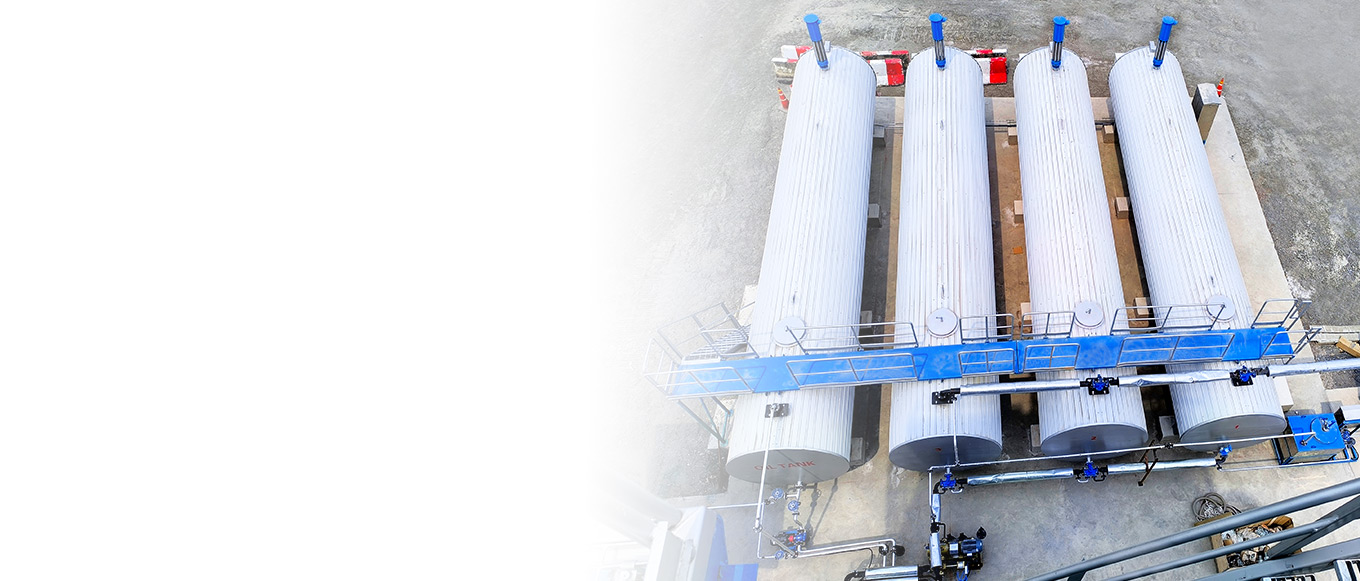
L'enrobé fini qualifié est transporté vers un réservoir de stockage isolé pour un stockage temporaire. Ces réservoirs sont généralement des structures cylindriques verticales (capacité de 500 à 2 000 m³) à double paroi en acier inoxydable et couche isolante : une couche intérieure en acier inoxydable 304 (8 à 12 mm d'épaisseur) et une couche extérieure en acier au carbone (5 à 8 mm d'épaisseur). L'espace intermédiaire est rempli d'une isolation en laine de roche ou en polyuréthane (150 à 200 mm d'épaisseur), ce qui maintient la température de l'enrobé à l'intérieur du réservoir entre 150 et 180 °C (ajustée selon la qualité de l'enrobé) et empêche son refroidissement et sa solidification. Le dessus du réservoir est équipé d'une soupape de surpression pour équilibrer la pression interne et empêcher l'accumulation de vapeur d'enrobé. Un serpentin de chauffage est installé en partie basse ; pour un stockage longue durée, de la vapeur basse pression peut être utilisée pour un chauffage progressif et maintenir la fluidité de l'enrobé.
Contrôle qualité de précision complet du processus pour l'asphalte
La qualité de l'enrobé a un impact direct sur la sécurité et la durée de vie des projets. C'est pourquoi l'usine d'enrobé met en œuvre un système complet de contrôle qualité, en amont, en aval et en aval de la production. Grâce à des laboratoires spécialisés, des équipements de surveillance automatisés et des procédures d'essai standardisées, chaque lot d'enrobé est conforme aux normes nationales (par exemple, GB/T 15180-2017 « Enrobés pétroliers pour routes à forte circulation ») ou aux exigences spécifiques des clients.
Contrôle strict de la qualité des matières premières
Test de qualité du pétrole brutÀ la réception de chaque lot de pétrole brut, le laboratoire analyse sa densité (à 20 °C), sa viscosité (à 100 °C), sa salinité, sa teneur en humidité et sa teneur en asphaltènes. Seul le pétrole brut dont la teneur en sel est inférieure ou égale à 10 lb/1 000 barils et la teneur en asphaltènes supérieure ou égale à 15 % est dessalé. Si les spécifications ne sont pas respectées, il convient de négocier des retours avec les fournisseurs ou des ajustements de mélange (par exemple, en mélangeant proportionnellement du pétrole brut à forte et à faible teneur en sel afin de réduire la teneur globale en sel).
Vérification de la qualité des modificateursÀ leur réception, les modificateurs doivent être vérifiés quant à leur type, leur pureté et leur durée de conservation. Par exemple : les modificateurs SBS doivent être testés pour déterminer leur teneur en styrène (généralement 28 %-32 %) et leur indice de fluidité (≤ 5 g/10 min à 190 °C / 2.16 kg). La poudre de caoutchouc doit être testée pour déterminer sa teneur en cendres (≤ 8 %) et sa teneur en fibres (≤ 0.5 %) afin de garantir la conformité des modificateurs aux exigences de la formule de production.
Surveillance en temps réel et contrôle des paramètres
Surveillance du processus de dessalage : Installer un analyseur de teneur en sel en ligne et un détecteur d’humidité à la sortie du réservoir de dessalage afin de surveiller en continu la teneur en sel (≤ 5 lb/1 000 barils) et la teneur en humidité (≤ 0.2 %) du pétrole brut après dessalage. Si les valeurs dépassent les limites, ajuster immédiatement le volume d’injection d’eau, le dosage du désémulsifiant ou l’intensité du champ électrique jusqu’à ce que les normes soient respectées.
Surveillance de la distillation : Installation de capteurs de température et de transmetteurs de pression en haut, au milieu et en bas de la tour de fractionnement. Les données sont transmises en temps réel au système de contrôle central : la température en haut doit être stable entre 150 et 200 °C, la température en bas doit être maintenue au-dessus de 800 °C et la pression de la tour doit être régulée entre 0.1 et 0.12 MPa (distillation atmosphérique). Simultanément, un chromatographe en phase gazeuse en ligne analyse la composition des fractions secondaires afin de garantir des points de coupure précis pour les résidus lourds (point d’ébullition final ≥ 800 °C).
Surveillance du procédé de modification : Pendant le mélangeage, des échantillons sont prélevés toutes les 5 minutes afin de mesurer la viscosité de l’asphalte (à 135 °C, doit répondre aux exigences spécifiques à la nuance ; par exemple, la viscosité de l’asphalte n° 70 doit être comprise entre 120 et 250 mPa·s) et la dispersion du modificateur (observation au microscope : granulométrie ≤ 5 microns, sans agglomération visible). Ajuster la vitesse ou la température de mélange si les paramètres diffèrent.
Tests complets des performances du produit fini
Avant l’expédition, le laboratoire doit effectuer des « tests de performance complets » sur l’asphalte fini, avec des indicateurs de base comprenant :
Indicateurs de routine
Pénétration (25 °C, 100 g, 5 s) : reflète la dureté de l'asphalte ; par exemple, la pénétration de l'asphalte de grade 70 doit être de 60 à 80 (0.1 mm) ;
Point de ramollissement : indique la stabilité à haute température ; l'asphalte robuste doit avoir une température ≥ 46 °C ;
Flexibilité (15°C) : Reflète la résistance aux fissures à basse température ; doit être ≥ 100 cm.
Spécifications spéciales (asphalte modifié)
Taux de récupération élastique (25°C, après étirement de 10 cm) : l'asphalte modifié SBS doit être ≥ 70 % ;
Résistance au vieillissement (après test de vieillissement au four à film) : le taux de pénétration doit être ≥ 60 %, l'allongement (15 °C) doit être ≥ 50 cm ;
Stabilité dynamique (60°C, 0.7MPa) : L'asphalte modifié pour autoroutes doit être ≥ 3000 cycles/mm.
Ce n'est que lorsque tous les indicateurs de test sont conformes aux exigences que l'asphalte peut obtenir un « Certificat de conformité qualité » et être autorisé au chargement et à l'expédition. En cas de non-conformité, le lot doit être retraité (par exemple, en ajustant les ratios de modificateurs et en le remixant) jusqu'à la réussite des tests.
Production verte et prévention des risques dans la fabrication de l'asphalte
Face à des réglementations environnementales de plus en plus strictes et à des exigences de sécurité accrues, les usines d'enrobage modernes privilégient désormais les améliorations écologiques et sécuritaires, ainsi que l'efficacité de la production. Grâce à l'innovation technologique, elles minimisent leur impact environnemental tout en garantissant la sécurité des travailleurs et des équipements.
Gestion de l'environnement
Traitement des gaz d'échappement
Échappement du four : Utilise des brûleurs à faible émission de NOx (émissions d’oxydes d’azote ≤ 50 mg/m³) pour minimiser la production d’oxydes d’azote. Les gaz d’échappement récupèrent la chaleur via une chaudière de récupération (générant de la vapeur pour le chauffage) avant d’être traités par un dépoussiéreur à manches et une tour de désulfuration. Les émissions de poussières ≤ 10 mg/m³ et de dioxyde de soufre ≤ 35 mg/m³ sont conformes aux normes nationales avant leur rejet dans la cheminée.
Gaz volatils d'asphalte : Des hottes de captage installées au-dessus de réservoirs de stockage isolés et de cuves de mélange modifiées captent les vapeurs d'asphalte évaporées. Ces vapeurs sont dirigées vers une tour d'adsorption au charbon actif pour y être purifiées. Le charbon actif saturé est régénéré par désorption à la vapeur. Les vapeurs désorbées subissent une combustion catalytique (à 800-900 °C), produisant du dioxyde de carbone et de l'eau comme sous-produits de combustion, pour un rejet zéro pollution.
Traitement d'effluents
Saumure dessalée : Elle passe d’abord par un séparateur d’huile pour éliminer l’huile flottante (le pétrole brut récupéré peut être recyclé), puis passe par un bassin de flottation à air dissous pour éliminer les matières en suspension. Ensuite, un système de traitement biologique anaérobie et aérobie dégrade la matière organique. Enfin, l’effluent subit un traitement avancé par osmose inverse. L’eau traitée est conforme aux normes de classe 1A de la norme GB18918-2002 relative aux rejets de polluants des stations d’épuration urbaines et peut être utilisée pour l’aménagement paysager, le nettoyage des équipements ou le remplissage des puits d’injection.
Eau de rinçage des équipements : Collectée dans un décanteur pour sédimentation. Le surnageant est réutilisé, tandis que les boues sont déshydratées via un filtre-presse et envoyées vers un centre de traitement des déchets dangereux pour élimination.
Élimination des déchets solides
Coke de fond de tour de distillation et impuretés de filtration : Classés comme déchets dangereux, ils sont incinérés par une entreprise de traitement des déchets dangereux agréée. Les résidus d'incinération sont utilisés comme granulats de construction.
Asphalte non conforme : réchauffé et reformulé via une « unité de retraitement » avant de réintégrer le processus de production pour éviter le gaspillage.
Matériaux isolants usagés : Recyclés par catégorie ; laine de roche biodégradable utilisée pour la couverture des décharges ; matériaux en polyuréthane non biodégradables envoyés à des institutions spécialisées pour la récupération des ressources.
Prévention manuelle et surveillance intelligente
Protection de sécurité des équipements
Four de chauffage : équipé d'un « dispositif de protection contre les pannes de flamme » (coupe immédiatement l'alimentation en combustible si la flamme s'éteint) et d'un « système de surveillance de la cokéfaction des tubes du four » (utilise des thermomètres infrarouges pour surveiller les températures des tubes, déclenchant des alarmes en cas de détection d'une surchauffe localisée) ;
Tour de distillation : Installer des soupapes de sécurité (pression de déclenchement : 0.15 MPa) et des soupapes de sécurité d’urgence (évacuation rapide de la pression en cas de surpression interne). Réaliser des essais non destructifs sur les structures de la tour tous les deux ans afin de détecter les défauts de soudure.
Réservoirs de stockage à haute température : des « dispositifs d'alarme de surchauffe » sont installés sur les parois des réservoirs et des « bermes anti-incendie » (hauteur ≥ 1.2 mètre) sont installées dans le parc de réservoirs pour prévenir les incendies causés par des fuites d'asphalte.
Assurance de la sécurité du personnel
Protection individuelle : Les employés qui pénètrent dans les zones de production doivent porter des vêtements de travail résistants à la chaleur, des gants résistants à la chaleur, des écrans faciaux de protection et des chaussures antistatiques. Le port de lunettes de protection contre les produits chimiques est obligatoire lors de la manipulation d'asphalte modifié.
Formation et évaluation : Les nouveaux employés doivent réussir une formation sur la sécurité de production (portant sur l'utilisation des équipements, les interventions d'urgence et la lutte contre les incendies) avant d'être autorisés à travailler. Les employés en poste suivent une formation trimestrielle de remise à niveau en sécurité et des exercices d'urgence annuels (par exemple, intervention en cas de déversement d'asphalte, lutte contre les incendies).
Surveillance de la santé : Établir des dossiers médicaux pour les travailleurs exposés à des températures élevées (par exemple, opérateurs de fours, inspecteurs de réservoirs). Réaliser des examens de santé au travail annuels axés sur la fonction cardiovasculaire et l’état de la peau afin de prévenir les maladies professionnelles liées à la chaleur.
Système de surveillance intelligent
L'usine déploie un système de contrôle distribué (DCS) pour surveiller de manière centralisée la température, la pression, le débit et d'autres données de tous les équipements de production, permettant ainsi une réaction en chaîne « Alarme de panne – Arrêt automatique – Intervention d'urgence ». Par exemple :
Lorsque la température dans une cuve de mélange modifiée dépasse 220 °C, le système coupe automatiquement la vapeur de chauffage, active les serpentins de refroidissement, déclenche des alarmes sonores et visuelles et prévient le personnel sur site pour intervention. Les parcs de stockage sont équipés de détecteurs de gaz inflammables (surveillant les concentrations de vapeurs d'asphalte) et de détecteurs de flammes. En cas de concentration excessive ou d'incendie, le système de gicleurs et les alarmes incendie se déclenchent immédiatement pour garantir la sécurité de l'usine.
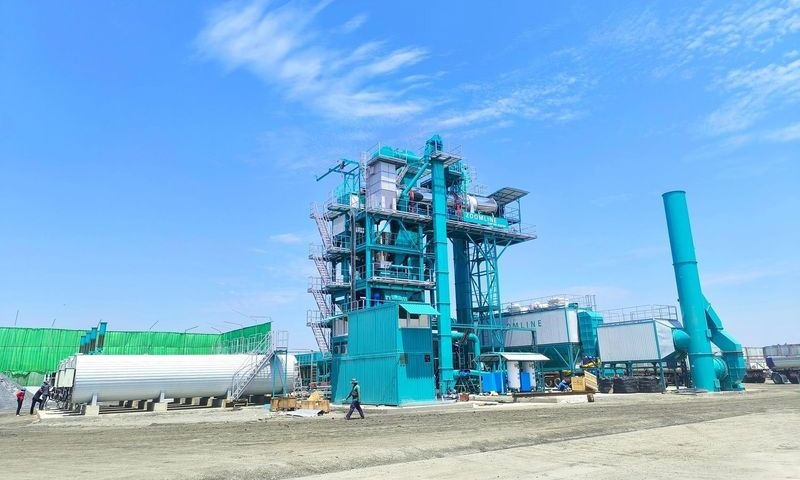
Tendances futures et valeur de l'industrie
La production d'asphalte implique un processus complexe de « dessalage du pétrole brut – séparation par distillation – raffinage – contrôle qualité », ce qui en fait une industrie exigeante en technologie et en gestion. Elle fournit non seulement des matériaux de base pour la construction de routes, l'étanchéité des bâtiments et les projets de conservation de l'eau, mais joue également un rôle essentiel dans la modernisation des infrastructures. L'utilisation généralisée d'asphalte de haute qualité prolonge la durée de vie des routes de 10 à plus de 15 ans, réduisant ainsi les coûts d'entretien. L'adoption d'asphalte modifié respectueux de l'environnement réduit le bruit routier et l'absorption des gaz d'échappement des véhicules, améliorant ainsi l'environnement écologique urbain.
Motivée par les objectifs de « double carbone » et les avancées dans les technologies de construction intelligente, la future production d'asphalte suivra trois grandes tendances : Production verte : Promouvoir la « technologie de distillation légère pour le pétrole brut » (abaisser les températures de distillation pour réduire la consommation d'énergie) et développer des « modificateurs biosourcés » (tels que les fibres de paille et les dérivés d'huiles végétales usagées) pour parvenir à une « production à faible émission de carbone + une utilisation circulaire » ;
Mises à niveau intelligentes : introduction de la « technologie du jumeau numérique » pour construire des modèles virtuels de l'ensemble du processus de production d'asphalte, optimisant les paramètres de production grâce à un retour d'information en temps réel ; application de « systèmes de prédiction de la qualité par IA » pour prévoir les performances de l'asphalte fini en fonction des indicateurs de matières premières et des données de production, réduisant ainsi les coûts de test ;
Développement de haute performance : Pour les scénarios climatiques extrêmes (par exemple, les régions désertiques à haute température, les zones de pergélisol), développer un « asphalte résistant à la chaleur » et un « asphalte résistant au gel-dégel » ; pour les transports futurs (par exemple, les véhicules autonomes, la logistique lourde), créer un « asphalte à faible bruit » et un « asphalte auto-réparateur » pour élargir les limites d'application de l'asphalte.
Du pétrole brut aux matériaux d'ingénierie, chaque étape de la production d'asphalte incarne l'innovation technologique et une gestion rigoureuse. À l'avenir, les usines d'asphalte continueront de privilégier « la qualité comme priorité, la protection de l'environnement comme guide et l'intelligence comme moteur », fournissant un soutien matériel supérieur, plus écologique et plus efficace aux infrastructures modernes. Cet engagement contribuera à construire des réseaux urbains et de transport plus sûrs et plus durables.