

Guide de construction d'une centrale d'enrobage mobile à chaud
Qu'est-ce qu'une centrale d'enrobage mobile ?
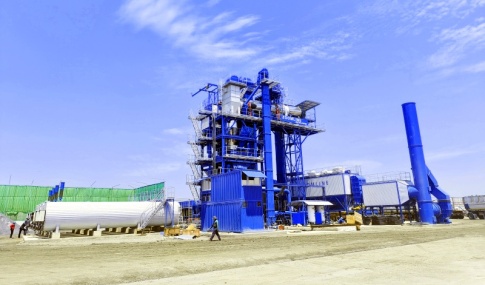
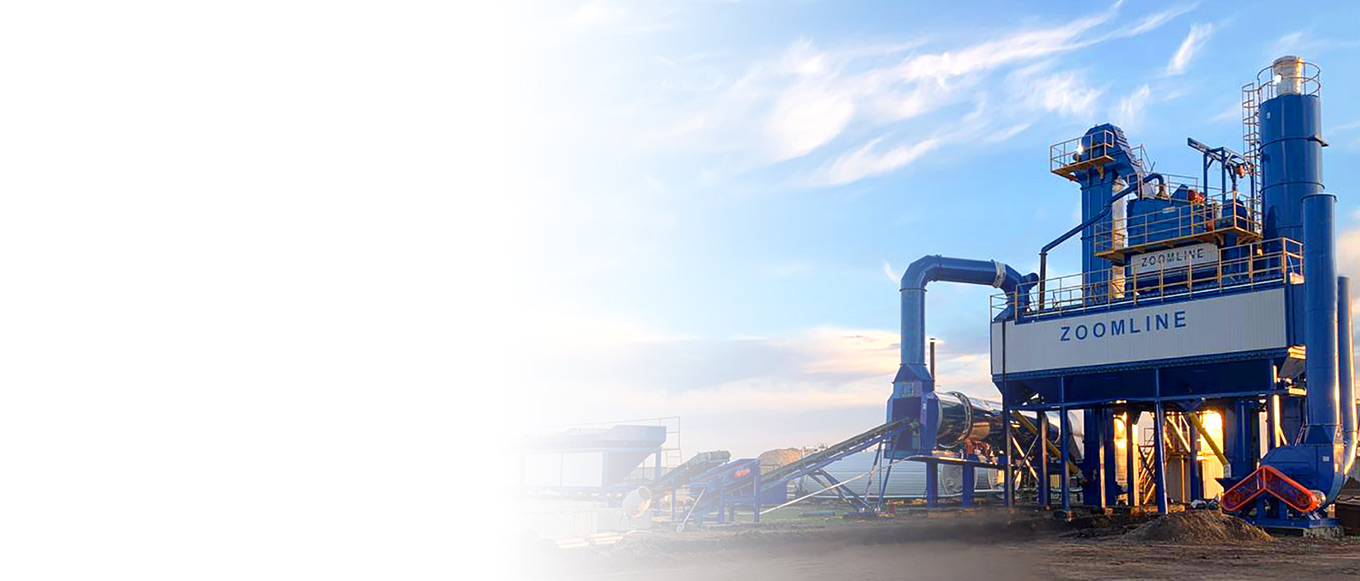
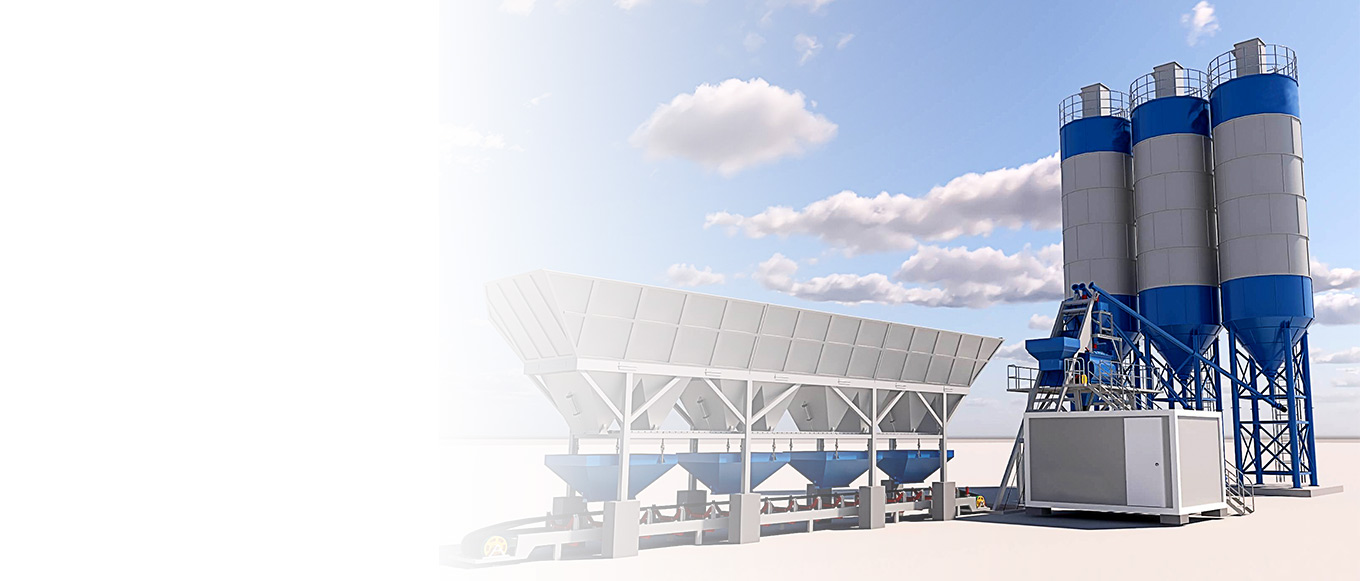
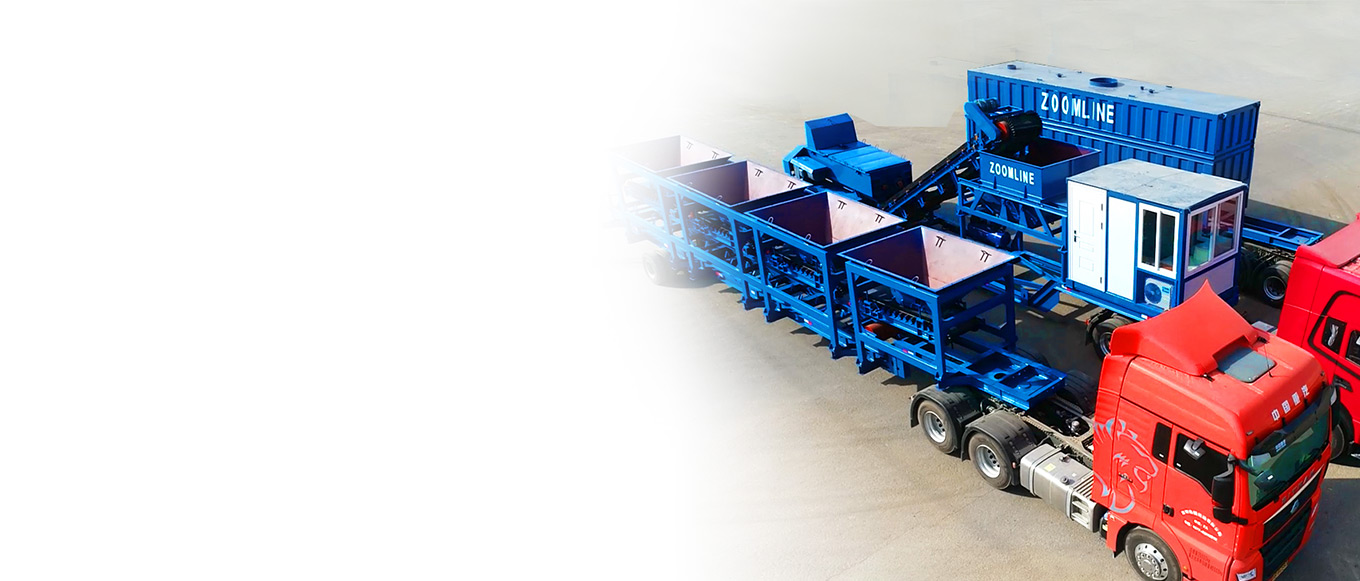
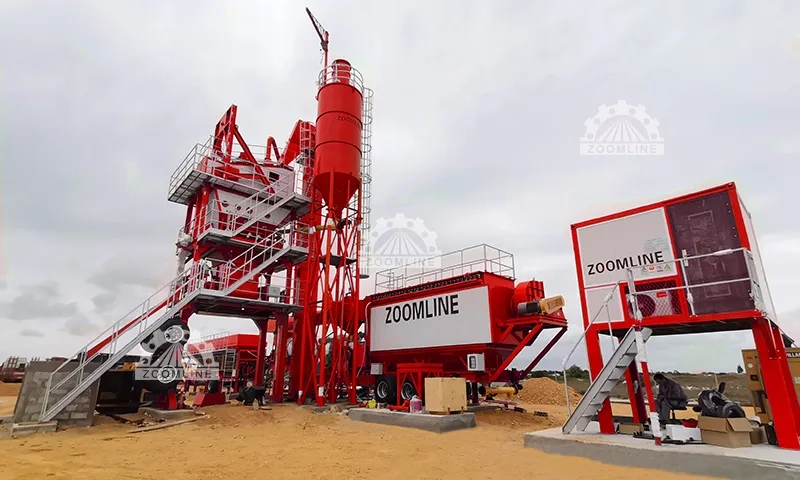
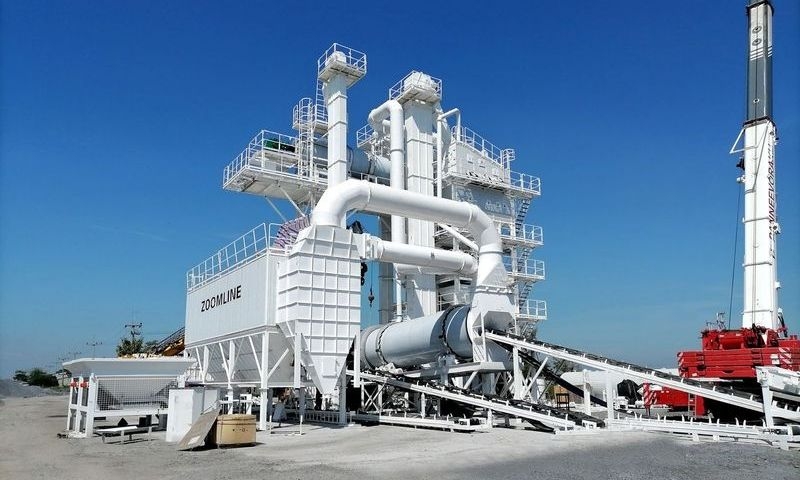
Une centrale d'enrobage mobile est un équipement modulaire de production d'enrobés bitumineux, facile à monter, à démonter et à déplacer. Sa fonction principale est de chauffer et de mélanger des matières premières telles que le sable, le gravier, le bitume et les fillers dans des proportions précises afin de produire des enrobés conformes aux normes de construction routière. Comparée aux centrales fixes traditionnelles, elle se caractérise par sa grande mobilité et sa mise en service rapide. Grâce à sa structure montée sur remorque, elle peut être déplacée aisément d'un chantier à l'autre, devenant ainsi un élément indispensable de la construction routière moderne.
La principale différence entre les centrales d'enrobage mobiles et fixes
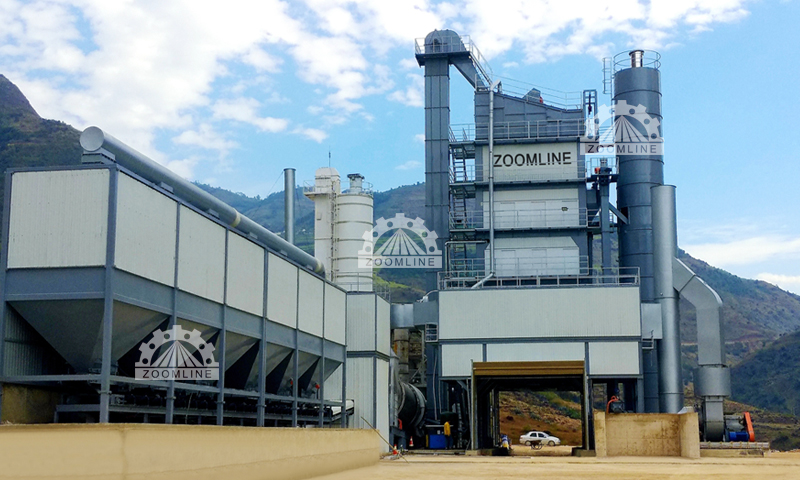
Les principales différences entre les deux types de centrales résident dans trois aspects : les exigences de base, la capacité de déplacement et les cas d’utilisation. Du point de vue de l’ingénierie de base, les centrales fixes nécessitent d’imposantes fondations en béton armé, impliquant des travaux de génie civil complexes ; les centrales mobiles, quant à elles, ne requièrent pas d’infrastructures de grande envergure, mais seulement un terrain nivelé et compacté pour leur installation. Concernant la capacité de déplacement, les centrales fixes sont difficiles à déplacer une fois construites, tandis que les équipements mobiles, grâce à leur modularité, peuvent être transportés par camion standard, permettant un déplacement rapide d’une région à l’autre. En termes de cas d’utilisation, les centrales fixes sont plus adaptées aux grands projets routiers de longue durée ou aux sites de production centralisés ; les centrales mobiles sont parfaitement adaptées aux projets de courte durée, aux chantiers dispersés et aux interventions d’urgence, avec des avantages considérables, notamment dans les zones reculées et sur les routes de montagne.
Le marché actuel de la construction routière connaît une forte demande en équipements mobiles.
Ces dernières années, la construction du réseau routier de mon pays s'est étendue aux comtés et aux zones rurales. Parallèlement, le nombre de projets décentralisés, tels que la réfection des routes existantes et l'entretien des infrastructures municipales, a augmenté, mettant en évidence les inconvénients des centrales d'enrobage fixes traditionnelles : « l'approvisionnement en matériaux sur de longues distances et les coûts de transport élevés ». De plus, sous l'impulsion de stratégies comme la Stratégie de développement de l'Ouest et la Revitalisation rurale, les projets de construction routière dans les zones reculées ont connu une forte augmentation, exigeant une mobilité et une adaptabilité accrues des équipements. Les centrales d'enrobage mobiles, grâce à leur mise en service rapide et leur grande flexibilité de déplacement, résolvent efficacement le problème majeur de l'acheminement des matériaux selon le chantier, réduisant considérablement les pertes de chaleur et les coûts liés au transport de l'enrobé sur de longues distances. Par conséquent, la demande pour ces centrales ne cesse de croître.
Cinq avantages clés des centrales d'enrobage mobiles
Installation et mise en service incluses
Comparativement aux centrales à béton fixes dont l'installation prend plusieurs mois, les équipements mobiles, grâce à leur conception modulaire et prête à l'emploi, permettent de réduire le temps d'installation à quelques jours seulement. Leurs modules fonctionnels (tels que les trémies à granulats froids, les tambours de séchage et les salles de contrôle) sont pré-assemblés en usine et ne nécessitent sur site que des opérations simples comme le positionnement et le raccordement des canalisations. Ce délai entre la réception des équipements et le démarrage de la production est ainsi considérablement raccourci, limitant les risques de retards de chantier et rendant cette solution particulièrement adaptée aux projets urgents aux délais serrés.
mobilité des transports
La plupart des centrales d'enrobage mobiles sont montées sur remorque, ce qui permet leur transport direct par des camions standards sans nécessiter d'équipement spécialisé, simplifiant considérablement la logistique. Qu'il s'agisse de déplacements sur de courtes distances lors de travaux d'entretien des routes urbaines ou du déploiement d'équipements pour des projets interrégionaux d'envergure, le transport est ainsi optimisé. Cette mobilité permet aux équipements de répondre précisément aux besoins de plusieurs chantiers dispersés, évitant ainsi les problèmes de couverture limitée sur un seul site.
Les économies de coûts
L'avantage concurrentiel majeur des équipements mobiles réside dans leur maîtrise des coûts. En termes de coûts de base, ils éliminent les dépenses considérables de génie civil nécessaires à la construction de stations fixes ; en termes de coûts de main-d'œuvre, l'installation modulaire et la commande automatisée réduisent le nombre d'employés sur site pour la construction et l'exploitation ; et en termes de coûts de transport, ils permettent de réaliser des économies considérables : ils réduisent les frais logistiques liés au déplacement des équipements eux-mêmes et, grâce à leur installation possible à proximité des stations, ils évitent les coûts de carburant et de transport des enrobés bitumineux depuis les stations fixes éloignées. Ces économies sont particulièrement importantes pour les grands projets routiers.
Grande flexibilité
Les centrales à béton mobiles présentent une adaptabilité environnementale exceptionnelle, permettant un fonctionnement stable dans divers contextes : des projets de réaménagement urbain exigeant un espace réduit et une perturbation minimale, à la construction d’autoroutes en montagne (terrain complexe et accès difficile), voire au pavage de routes rurales (avec des infrastructures fragiles). Leur adaptabilité au terrain et au climat, ainsi que leur capacité à ajuster la production en fonction des besoins du projet, en font un outil polyvalent pour divers types de travaux routiers.
Demande d'infrastructure
Contrairement aux stations fixes, qui nécessitent d'importantes infrastructures (eau, électricité, terrain), les engins mobiles ne requièrent qu'un approvisionnement de base en eau et en électricité, ainsi qu'un emplacement plat pour fonctionner. Ces exigences minimales en matière d'infrastructures leur confèrent un avantage certain pour les projets de location de courte durée et les chantiers d'entretien routier de petite et moyenne envergure, car elles permettent de s'affranchir d'investissements considérables dans la construction d'infrastructures annexes, optimisant ainsi le retour sur investissement.
Préparatifs avant l'achat d'une centrale d'enrobage mobile
Évaluation des exigences du projet
Avant tout achat, une analyse approfondie des exigences essentielles du projet est nécessaire : en termes de production, le débit horaire requis de l’équipement doit être déterminé en combinant le volume de construction journalier moyen et le volume total du projet ; en termes de durée du projet, les projets à court terme doivent privilégier les équipements à démontage et assemblage rapides, tandis que les projets à long terme peuvent trouver un équilibre entre stabilité et capacité ; en termes de matériaux, les caractéristiques granulométriques des agrégats locaux, le type d’asphalte (tel que l’asphalte modifié ou l’asphalte ordinaire) et le type de carburant (diesel, fioul lourd, etc.) doivent être clairement définis afin de garantir l’adéquation des caractéristiques de l’équipement et des matières premières.
Guide de sélection de capacité
Le choix de la capacité de production doit respecter le principe d'« adéquation à l'échelle du projet et de marge de sécurité raisonnable ». Les équipements d'une capacité de 60 à 80 tonnes par heure (TPH) conviennent aux projets de petite et moyenne envergure, tels que les routes rurales et l'entretien des voiries municipales, avec une production journalière permettant de répondre à la demande de 1 000 à 2 000 tonnes de matériaux mixtes. Les équipements d'une capacité de 100 à 120 TPH conviennent aux projets de taille moyenne, tels que les routes départementales et les routes de zones industrielles, offrant un bon compromis entre capacité et flexibilité. Les équipements de grande capacité, de 140 à 160 TPH, sont conçus pour les projets d'envergure, tels que la reconstruction d'autoroutes et de routes principales, permettant une production continue et efficace et évitant les retards de chantier dus à une capacité insuffisante.
Points clés pour la comparaison des modèles
Lors de la comparaison des marques et modèles les plus courants, quatre dimensions essentielles doivent être prises en compte : premièrement, la qualité des composants principaux, notamment l’épaisseur du tambour de séchage, l’efficacité énergétique du brûleur et la stabilité du système de contrôle (par exemple, la rapidité de réponse du système de contrôle PLC) ; deuxièmement, le service après-vente, en examinant la couverture du réseau de service de la marque sur le site du projet, sa capacité à fournir des pièces détachées et son délai d’intervention en cas de panne ; troisièmement, la réputation auprès des utilisateurs, en analysant le taux de défaillance et le taux d’atteinte des objectifs de capacité de l’équipement en situation réelle grâce à des études de cas ; et quatrièmement, les possibilités de personnalisation, car certains projets nécessitent des configurations spécifiques (telles que des améliorations environnementales et des systèmes d’ajout de matériaux recyclés), il convient de vérifier si la marque propose une personnalisation sur mesure.
Analyse de la composition budgétaire et du rapport coût-efficacité
Le budget d'équipement doit couvrir les coûts d'achat, de transport, d'installation et de mise en service, les coûts de stock des pièces consommables, ainsi que les coûts initiaux d'exploitation et de maintenance. L'analyse coût-efficacité doit prendre en compte non seulement le prix initial, mais aussi le coût total du cycle de vie : un équipement bon marché peut présenter des inconvénients tels que le remplacement fréquent de pièces consommables et une forte consommation d'énergie, entraînant des coûts de maintenance plus élevés à long terme ; tandis qu'un équipement de marque reconnue, bien qu'exigeant un investissement initial plus important, offre des avantages en termes de stabilité et d'efficacité énergétique, réduisant ainsi les coûts à long terme. Il est recommandé d'évaluer le rapport coût-efficacité à l'aide de l'indicateur « coût unitaire de production » (investissement total ÷ production totale attendue).
Étude de marché et analyse de faisabilité préalables à la construction
Prévisions des projets de construction de routes régionales
En analysant les plans de construction annuels des services de transport locaux et les informations sur les projets issues des plateformes d'appel d'offres, et en tenant compte des tendances de développement économique régional (telles que la construction de zones industrielles et l'aménagement de villes nouvelles), il est possible de prévoir le nombre total de projets de construction routière pour les 1 à 3 prochaines années. Il convient de privilégier les projets d'intérêt public menés par les pouvoirs publics et les projets de modernisation du réseau de transport, car ces projets présentent généralement des délais de construction stables et un financement garanti, ce qui en fait le principal marché cible pour les investissements en équipements.
Analyse de la répartition des concurrents et des écarts de marché
L'étude a porté sur la répartition (centrales fixes et mobiles), la capacité de production, la zone de desserte et les prix des centrales à béton existantes dans la zone étudiée. L'analyse a révélé des lacunes sur le marché : par exemple, les centrales fixes sont concentrées autour des villes, laissant des zones non desservies ; ou encore, les équipements existants sont principalement de faible capacité, sans centrales mobiles de grande capacité (140 à 160 tonnes par heure). Combler ces lacunes permettra d'améliorer significativement la compétitivité des équipements sur le marché.
évaluation du rayon d'approvisionnement en matières premières
L'approvisionnement en matières premières influe directement sur les coûts et l'efficacité de la production, ce qui nécessite une évaluation du rayon d'approvisionnement pour chaque matière première : pour la pierre, il convient de privilégier les carrières situées à moins de 50 kilomètres du chantier afin de maîtriser les coûts de transport ; pour l'asphalte, il est indispensable de vérifier la capacité de stockage et le cycle de livraison des raffineries ou distributeurs locaux afin d'éviter les arrêts de production dus à des pénuries ; pour le carburant, il est nécessaire d'examiner la distribution des stations-service ou des services de livraison, en privilégiant les partenaires offrant un approvisionnement stable et des prix compétitifs. De manière générale, il est recommandé de limiter le rayon d'approvisionnement global pour l'ensemble des matières premières à 100 kilomètres.
calcul du délai de récupération de l'investissement
Le calcul du délai de récupération d'un investissement nécessite de clarifier deux éléments clés : les revenus et les coûts. Les revenus comprennent le prix unitaire du matériau mélangé, la production annuelle estimée et le nombre de projets réalisés. Les coûts couvrent l'amortissement (ou la location) du matériel, le coût des matières premières, les coûts de main-d'œuvre, les coûts énergétiques, les coûts d'exploitation et de maintenance, ainsi que les taxes. Le délai de récupération se calcule à l'aide de la formule suivante : « Délai de récupération = Investissement total ÷ (Revenu annuel moyen – Coût annuel moyen) ». Généralement, un délai de récupération raisonnable pour une centrale de mélange mobile est de 1 à 3 ans. S'il dépasse 3 ans, la faisabilité du projet doit être réévaluée.
Guide de sélection de site pour les centrales d'enrobage mobiles
Huit conditions essentielles pour une sélection de site idéale
Un site idéal pour un projet de construction doit répondre aux huit conditions suivantes : premièrement, un accès facile aux transports, à proximité des axes routiers principaux ou des voies d’accès aux chantiers, afin de faciliter le transport des matières premières et des produits finis ; deuxièmement, un terrain plat avec une pente maximale de 3 % afin de réduire les coûts de nivellement ; troisièmement, un bon drainage pour éviter l’accumulation d’eau pendant la saison des pluies et ainsi perturber le fonctionnement des équipements ; quatrièmement, un approvisionnement stable en eau et en électricité, avec la possibilité de se raccorder au réseau électrique industriel, l’eau pouvant provenir du réseau municipal ou de puits autonomes ; cinquièmement, un emplacement éloigné des zones sensibles sur le plan environnemental (telles que les sources d’eau et les réserves naturelles) ; sixièmement, une destination du terrain conforme à un usage industriel afin d’éviter tout risque de non-conformité ; septièmement, l’absence de zones résidentielles densément peuplées à proximité afin de limiter les nuisances sonores et la poussière ; et huitièmement, une distance raisonnable du chantier principal afin de maîtriser les coûts de transport.
Rayon de transport optimal à partir du site de pavage
Les enrobés bitumineux doivent être maintenus à une température constante pendant le transport (généralement supérieure à 130 °C), car des températures trop basses altèrent la qualité du revêtement. Compte tenu du temps de transport et des variations de température, le rayon optimal entre la centrale d'enrobage et le chantier se situe entre 30 et 80 kilomètres. Dans cette zone, un transport efficace peut être réalisé avec des engins de chantier classiques, garantissant la qualité de l'enrobé tout en maîtrisant les coûts. Au-delà de 80 kilomètres, le recours à des camions-citernes frigorifiques est nécessaire, ce qui augmente considérablement les coûts de transport.
Évitez les zones résidentielles pour éviter les plaintes concernant le bruit et la poussière.
Conformément à la norme relative aux émissions de bruit environnemental aux abords des entreprises industrielles, la distance minimale entre une centrale à béton et les zones résidentielles doit être de 500 mètres la nuit et de 300 mètres le jour. Le choix du site nécessite des études de terrain et des relevés topographiques afin de garantir une distance de sécurité suffisante par rapport aux zones résidentielles, en privilégiant les emplacements sous le vent pour minimiser l'impact des poussières sur la vie des riverains. Si la proximité des zones résidentielles est inévitable en raison de contraintes, des dispositifs d'insonorisation et des équipements de dépoussiérage à haut rendement doivent être installés au préalable, et une concertation avec les riverains doit être menée.
Vérification des conditions d'approvisionnement en eau, en électricité et en carburant
Concernant l'électricité, il est nécessaire de vérifier que le réseau électrique local peut fournir la tension (généralement 380 V, courant industriel) et la puissance requises par l'équipement. Le cas échéant, un groupe électrogène de secours doit être prévu pour pallier les coupures de courant. La source d'eau doit répondre aux besoins en eau de production (refroidissement des cuves, dépoussiérage, etc.) et en eau sanitaire, et sa qualité doit être conforme aux normes industrielles. Pour l'approvisionnement en carburant, un contrat d'approvisionnement à long terme doit être signé avec les distributeurs locaux afin de garantir un approvisionnement stable en carburants tels que le gazole et le fioul lourd. L'accessibilité des voies de transport de carburant doit également être étudiée.
Exigences relatives à la superficie du site et planification fonctionnelle du zonage
La superficie du site doit être déterminée en fonction de la capacité de production des équipements. Un équipement d'une capacité de 60 à 80 tonnes par heure (TPH) requiert au minimum 5 mu (environ 0.33 hectare), tandis qu'un équipement d'une capacité de 140 à 160 TPH requiert plus de 10 mu (environ 0.67 hectare). Le zonage fonctionnel doit respecter les principes de « fluidité des flux de travail, sécurité et efficacité », en divisant la zone en une zone d'installation des équipements, une zone de stockage des matières premières (silos à granulats, réservoirs d'asphalte), une zone de stockage des produits finis, une zone de répartition des véhicules de transport, une zone de bureaux et de logements, et une zone tampon de sécurité. La zone de stockage des matières premières doit être correctement protégée contre la pluie et l'humidité, et la zone de répartition des véhicules doit garantir une circulation fluide des véhicules afin d'éviter les engorgements.
Conditions géologiques et exigences en matière de capacité portante
Le site doit présenter une bonne portance géologique ; la portance des fondations de la zone d'installation des équipements ne doit pas être inférieure à 150 kPa afin d'éviter tout tassement pendant leur fonctionnement. Une étude géologique est indispensable avant le choix du site. Si le sol est meuble, des mesures de renforcement, telles que le remplacement par des gravillons et la pose de plaques d'acier, doivent être mises en œuvre au préalable. Par ailleurs, les zones à risque géologique, comme les failles et les glissements de terrain, doivent être évitées afin de garantir la sécurité et la stabilité du site.
Éviter la ligne rouge dans les zones écologiquement sensibles
Évitez absolument toutes les zones écologiquement sensibles, notamment les zones de protection des sources d'eau potable, les réserves naturelles, les sites pittoresques et les zones écologiquement sensibles. Avant de choisir un site, consultez le service local de protection de l'environnement concernant la planification environnementale régionale afin d'obtenir des avis clairs sur l'accès à l'environnement et d'éviter ainsi le rejet du projet lors de l'évaluation d'impact environnemental en raison d'un choix de site inapproprié. Si le projet est situé dans une zone soumise à un contrôle environnemental strict, des équipements de protection de l'environnement de niveau supérieur doivent être installés afin de garantir que les émissions respectent les normes.
Type de terrain, coûts de location et considérations contractuelles
L’usage du terrain doit être clairement défini comme terrain industriel ou terrain de construction temporaire, en évitant l’utilisation de terrains agricoles ou de zones de protection écologique afin de prévenir tout risque juridique ; le coût du loyer doit être aligné sur le prix des terrains dans la région, et les modalités de paiement et d’augmentation du loyer doivent être clairement définies avec le propriétaire ; le contrat de location doit préciser clairement la durée du bail (qui doit couvrir l’intégralité du cycle de vie du projet et prévoir une période de sécurité), les responsabilités en matière d’entretien du site, les clauses d’indemnisation en cas de démolition et la responsabilité en cas de rupture de contrat afin d’éviter tout litige ultérieur.
Liste des lois, règlements et permis à obtenir
approbation de l'évaluation des impacts environnementaux et permis de rejet de polluants
L'approbation de l'étude d'impact environnemental (EIE) est une condition préalable à la construction d'une installation. Un organisme spécialisé doit être mandaté pour établir un rapport d'EIE, qui devra ensuite être soumis au service de protection de l'environnement local pour approbation. Après approbation, une autorisation de rejet doit être demandée en fonction du type d'émissions de l'équipement (gaz d'échappement, bruit, déchets solides), précisant les limites d'émission et les exigences de surveillance. Pendant l'exploitation, une autosurveillance régulière doit être effectuée et les rapports de surveillance doivent être soumis au service de protection de l'environnement afin de garantir la conformité des émissions aux normes.
licence commerciale et immatriculation fiscale
Apportez le contrat de location du terrain, la pièce d'identité du représentant légal et les autres documents nécessaires au service de surveillance du marché local pour demander une licence d'exploitation, en précisant clairement l'objet de l'activité (par exemple : « production et vente de mélange bitumineux »). Ensuite, rendez-vous au service des impôts pour vous immatriculer, déterminer les types et taux d'imposition applicables et vous acquitter de vos obligations fiscales conformément à la loi. S'il s'agit d'une entreprise individuelle ou d'une société en nom collectif, un accord de partenariat supplémentaire est requis.
permis de planification de projet de construction et permis de construire
Si les travaux sur le site comprennent des bâtiments permanents (tels que des bureaux ou des fondations pour des équipements), un permis de construire doit être demandé auprès du service d'urbanisme, précisant l'emplacement, la superficie et la structure des bâtiments. Si des travaux de nivellement du terrain, de pose de canalisations ou autres activités de construction sont prévus, un permis de construire doit être demandé auprès du service de la construction afin de garantir la conformité des travaux. S'il s'agit d'une construction temporaire, un permis de travaux temporaires est requis.
Licence de production de sécurité
Pour obtenir une autorisation de production en toute sécurité auprès du service local de gestion des urgences, plusieurs conditions doivent être remplies au préalable : la mise en place d’un système de gestion de la sécurité de la production performant, la nomination d’un responsable sécurité à temps plein, la formation des employés à la sécurité et l’équipement du site avec des dispositifs de protection et du matériel de lutte contre l’incendie conformes aux normes. Le service de gestion des urgences effectuera une inspection sur site afin de vérifier les conditions de sécurité et la mise en place des systèmes ; l’autorisation ne sera délivrée qu’après validation des normes.
Licence d'exploitation de produits chimiques dangereux
L'asphalte et le fioul sont classés comme produits chimiques dangereux et nécessitent une autorisation de manipulation de produits chimiques dangereux délivrée par le service local de gestion des urgences. La demande doit comprendre un rapport d'évaluation de la sécurité du site, un rapport de réception de l'installation de stockage de produits chimiques dangereux, les règles de gestion de la sécurité et les certificats de qualification de tout le personnel en matière de manipulation de produits chimiques dangereux. Pendant le stockage, le strict respect de la réglementation relative au stockage des produits chimiques dangereux est obligatoire, ainsi que la mise en place d'une signalisation claire et visible et du matériel d'intervention en cas de déversement.
permis liés au transport
Si vous choisissez de constituer votre propre flotte de transport, vous devrez obtenir les autorisations de transport routier pour les véhicules, et les conducteurs devront être titulaires des certificats de qualification professionnelle requis. Si vous confiez le transport à un tiers, vous devez vous assurer que ce dernier possède les qualifications légales nécessaires. De plus, si le déplacement du matériel implique un transport hors gabarit, vous devrez demander une autorisation de transport exceptionnel auprès du service des transports et planifier un itinéraire et un délai de transport adaptés.
Certification ISO 9001 et autres certifications de systèmes de qualité
Bien que la certification ISO 9001 ne soit pas obligatoire, elle est essentielle pour renforcer la compétitivité d'une entreprise. Cette certification atteste que les processus de production et le contrôle qualité de l'entreprise sont conformes aux normes internationales, ce qui facilite l'obtention de projets d'ingénierie d'envergure et l'établissement de partenariats durables. Le processus de certification exige l'amélioration des systèmes de gestion de la qualité et la standardisation des procédures d'inspection des matières premières, du contrôle des processus de production et des produits finis.
Explication détaillée des étapes d'installation d'une centrale d'enrobage mobile
Étape 1 : Nivellement du terrain et préparation des fondations
À l'arrivée, le site est d'abord nivelé à l'aide de bulldozers et de rouleaux compresseurs afin d'aplanir et de compacter le sol, en veillant à ce que la pente ne dépasse pas 3 %. Ensuite, conformément aux plans d'installation des équipements, une couche de fondation en béton (d'une épaisseur minimale de 20 cm) ou des plaques d'acier sont coulées ou posées aux points d'appui des équipements afin d'améliorer la portance des fondations. Parallèlement, des fossés de drainage sont creusés pour assurer une évacuation rapide des eaux pluviales et prévenir leur accumulation sur le site.
Étape 2 : Positionner la remorque et fixer les pieds de support
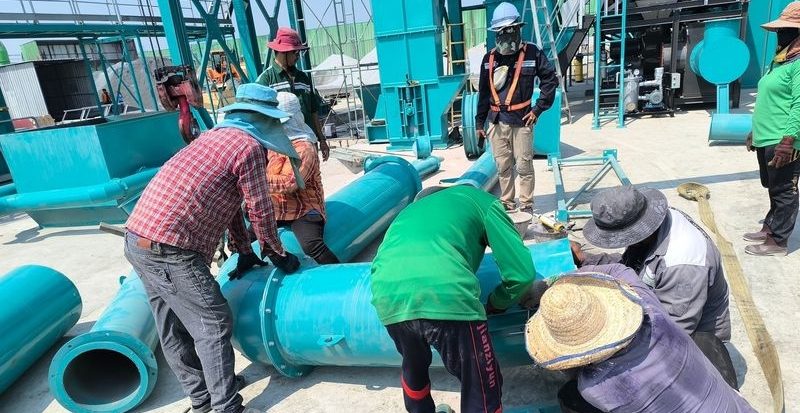
Transporter les modules d'équipement montés sur remorque jusqu'à l'emplacement désigné et utiliser une grue pour positionner précisément chaque module ; ajuster le niveau de l'équipement et s'assurer que l'erreur ne dépasse pas 2 mm/m à l'aide d'un niveau laser ; puis déplier les pieds de support de l'équipement, placer des plaques d'acier épaisses au bas des pieds de support et fixer les pieds de support à la dalle de béton avec des boulons d'ancrage pour empêcher l'équipement de se déplacer pendant le fonctionnement.
Étape 3 : Installation du système d'alimentation en matériaux froids
Installer les trémies d'alimentation en matériaux froids, en veillant à une séparation nette de chaque trémie et à un amarrage précis avec le convoyeur à bande ; puis installer le convoyeur à bande incliné, en ajustant sa tension et sa planéité pour éviter toute déviation et tout glissement pendant le fonctionnement ; installer des garde-corps des deux côtés du convoyeur à bande et mettre en place des boutons d'arrêt d'urgence pour garantir la sécurité d'exploitation.
Étape 4 : Raccordez le tambour de séchage au brûleur
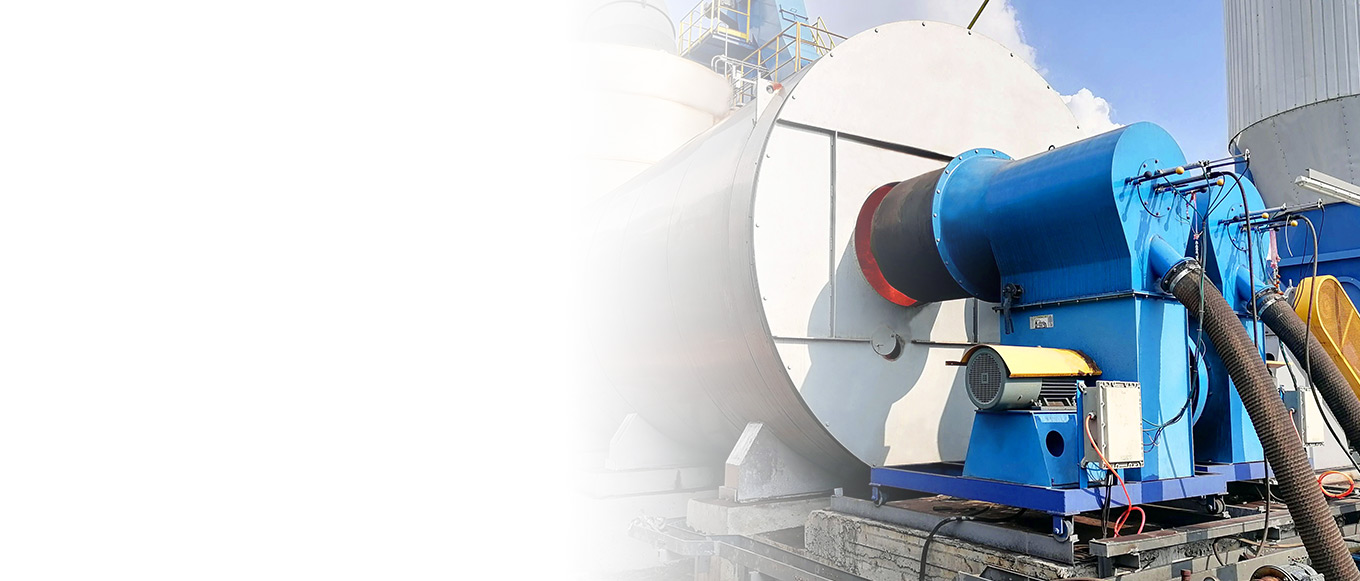
Utilisez une grue pour hisser le tambour de séchage sur le cadre de support et ajustez l'angle d'installation du tambour (généralement de 3 à 5°) pour assurer un écoulement fluide du matériau ; raccordez ensuite le brûleur à l'extrémité d'alimentation du tambour et scellez les interstices au niveau du raccord pour éviter les fuites d'air ; raccordez la conduite de carburant du brûleur au système d'allumage et effectuez un test de pression pour vous assurer de l'absence de fuite.
Étape 5 : Installation du système de filtration à sac
Choisissez un dépoussiéreur à manches ou un laveur de gaz en fonction des exigences environnementales. Installez le dépoussiéreur à l'emplacement prévu et raccordez-le à l'orifice d'échappement du tambour de séchage à l'aide d'un tuyau. Assurez-vous que le raccord est bien étanche afin d'éviter les fuites de poussière. Installez le système de nettoyage par impulsions et le dispositif d'évacuation des cendres du dépoussiéreur, puis ajustez le cycle de nettoyage et la vitesse d'évacuation des cendres pour optimiser l'efficacité du dépoussiérage.
Étape 6 : Le réservoir d'asphalte, le réchauffeur d'huile de transfert de chaleur et le silo de produit fini sont en place.
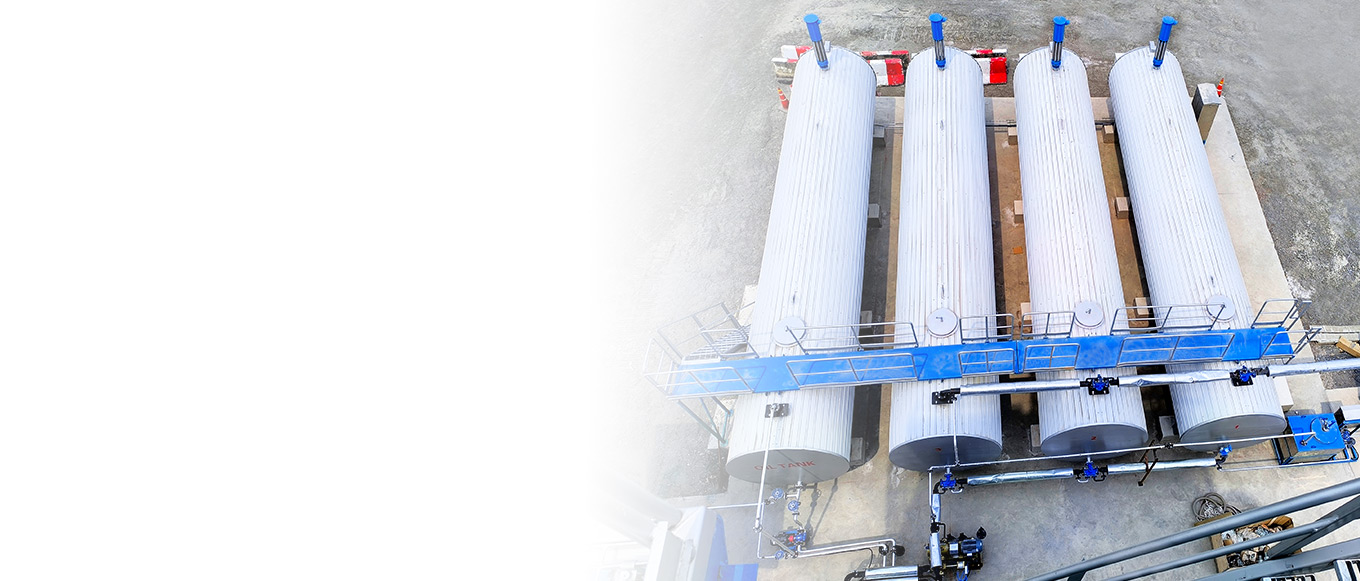
Installez le réservoir d'asphalte et le réchauffeur d'huile de transfert thermique en bordure de la zone d'équipement, en veillant à ce que la distance entre eux respecte les normes de sécurité (au moins 5 mètres) ; raccordez les conduites de chauffage du réchauffeur d'huile de transfert thermique et du réservoir d'asphalte, et effectuez un test de pression pour assurer une circulation fluide de l'huile de transfert thermique ; installez le silo de produit fini, ajustez la hauteur de déchargement du silo pour qu'elle corresponde à l'entrée d'alimentation du véhicule de transport, et installez un indicateur de niveau pour surveiller le niveau de remplissage du silo en temps réel.
Étape 7 : Raccordement de la salle de contrôle au système électrique
Positionnez le module de la salle de contrôle et raccordez-le à chaque équipement, y compris les câbles d'alimentation et de commande. Les câbles doivent être installés dans des conduits pour les protéger contre l'écrasement. Installez le boîtier de distribution et le système de mise à la terre en veillant à ce que la résistance de terre ne dépasse pas 4 Ω afin de prévenir les risques d'électrocution. Testez le système de contrôle pour vous assurer que les paramètres de fonctionnement de chaque équipement s'affichent et se contrôlent avec précision depuis la salle de contrôle.
Étape 8 : Raccordement des canalisations, des câbles et des systèmes d’air comprimé
Terminez le raccordement des conduites d'asphalte et des conduites de carburant, scellez les joints avec du mastic et effectuez des tests d'étanchéité à l'air ; organisez les lignes de câbles et marquez-les pour faciliter la maintenance ultérieure ; raccordez le système d'air comprimé pour alimenter les vannes pneumatiques, les systèmes de nettoyage des dépoussiéreurs, etc., et réglez la pression d'air entre 0.6 et 0.8 MPa ; enfin, effectuez une inspection complète de toutes les conduites et de tous les câbles pour vous assurer que les connexions sont solides et étanches.
Mise en service des équipements et production d'essai
Liste de contrôle du fonctionnement à vide
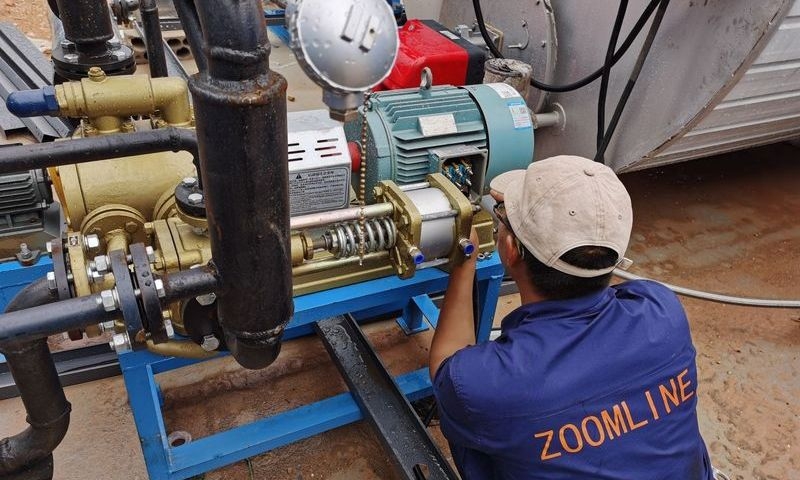
Avant la mise en marche à vide, il convient de vérifier les points suivants : le serrage des boulons de fixation de tous les composants de l’équipement ; le niveau d’huile de lubrification des pièces rotatives (roulements, engrenages, etc.) ; le sens de rotation des équipements (convoyeurs à bande, rouleaux, etc.) ; le bon fonctionnement des voyants et instruments du système de contrôle ; la sensibilité et l’efficacité des dispositifs de sécurité (boutons d’arrêt d’urgence, interrupteurs de fin de course, etc.) ; et la fermeture des vannes du système de dépoussiérage et du brûleur. La durée de la mise en marche à vide doit être d’au moins 4 heures, en veillant particulièrement à la stabilité du fonctionnement de l’équipement et au niveau sonore.
étalonnage du rapport d'alimentation à froid et de la granulométrie
Conformément aux exigences de composition du matériau de construction, le débit de la trémie d'alimentation en matériaux froids a été calibré. Le débit des granulats de différentes spécifications a été contrôlé en ajustant la vitesse des moteurs à fréquence variable de chaque trémie. L'écart entre le débit réel et le débit nominal a été mesuré par pesée afin de garantir qu'il ne dépasse pas ±2 %. Parallèlement, un test de tamisage a été effectué sur le matériau mélangé transporté par le convoyeur à bande pour vérifier la conformité de la granulométrie aux exigences de conception. En cas d'écart, celui-ci a été corrigé en ajustant l'ouverture de la vanne de la trémie ou la vitesse du moteur.
Étalonnage du contrôle du débit et de la température de l'asphalte
Lors de l'étalonnage du débitmètre d'asphalte, le volume réel d'asphalte distribué doit être pesé et comparé à la valeur affichée par le débitmètre afin de garantir une erreur inférieure à ±1 %. Pour l'étalonnage du contrôle de température, différentes températures de chauffage de l'asphalte (par exemple, 150 °C et 160 °C) sont définies. Une fois la température stabilisée, un thermomètre infrarouge est utilisé pour mesurer la température réelle de l'asphalte, et la puissance de chauffage du four à huile thermique est ajustée afin de maintenir l'écart entre la température réelle et la température de consigne à ±3 °C.
Premier mixage à chaud et test Marshall
Lors du premier essai de mélange à chaud de l'asphalte, les matières premières ont été ajoutées conformément aux proportions du mélange de construction. La température de sortie du tambour de séchage a été maintenue entre 160 et 180 °C, et la température de l'asphalte entre 150 et 170 °C. La durée de mélange a été fixée entre 30 et 45 secondes afin d'assurer un mélange homogène. Une fois l'essai de mélange terminé, des éprouvettes Marshall ont été préparées et leur stabilité, leur indice de fluidité, leur porosité et d'autres paramètres ont été mesurés. Si les paramètres n'étaient pas conformes aux exigences, la teneur en asphalte ou la granulométrie des granulats ont été ajustées jusqu'à obtention des valeurs requises.
Tests d'indicateurs environnementaux
Un organisme de contrôle tiers a été mandaté pour évaluer les indicateurs environnementaux des équipements : la concentration des émissions de particules doit être conforme à la norme « Norme d’émission de polluants pour l’industrie de l’asphalte » (GB 4915-2013), c’est-à-dire ne pas dépasser 10 mg/m³ ; le niveau sonore en périphérie de l’usine ne doit pas excéder 65 dB(A) le jour et 55 dB(A) la nuit ; les eaux usées de production doivent être traitées dans un bassin de sédimentation avant réutilisation et ne doivent pas être rejetées à l’extérieur. Si l’un des indicateurs testés dépasse les normes, les paramètres du système de dépoussiérage doivent être ajustés sans délai et des dispositifs d’insonorisation doivent être installés afin de garantir la conformité des émissions aux normes.
Guide pour la démolition et le déplacement rapides des centrales à béton
Procédures de préparation et d'arrêt avant démontage
Avant le démontage, trois opérations préparatoires sont indispensables : premièrement, un plan de démontage détaillé doit être élaboré, définissant clairement la séquence de démontage de chaque module, le personnel responsable et les consignes de sécurité ; deuxièmement, toutes les matières premières contenues dans l’équipement doivent être vidées, notamment les granulats du silo à matériaux réfrigérés, l’asphalte du réservoir d’asphalte et le carburant du réservoir de carburant, afin d’éviter toute fuite pendant le transport ; troisièmement, l’alimentation en eau et en électricité de l’équipement doit être coupée, toutes les vannes fermées et les canalisations purgées afin d’empêcher la solidification des résidus et tout risque d’obstruction. La procédure d’arrêt doit être scrupuleusement respectée conformément au manuel d’utilisation de l’équipement afin de garantir un arrêt en toute sécurité.
séquence de démontage recommandée
Une séquence de démontage méthodique permet d'améliorer l'efficacité et d'éviter d'endommager les composants. Il est recommandé de suivre le principe « du haut vers le bas, de l'extérieur vers l'intérieur, et des accessoires avant le corps principal » : commencez par démonter les câbles externes et les accessoires d'instrumentation de la salle de contrôle ; puis, démontez les équipements supérieurs tels que le silo de produit fini et le dépoussiéreur ; ensuite, démontez les équipements principaux tels que le tambour de séchage et le brûleur ; enfin, démontez les équipements inférieurs tels que le système d'alimentation en matériau frigorifique et la cuve d'asphalte. Lors du démontage, les composants volumineux doivent être numérotés et marqués afin de faciliter leur remontage.
techniques clés de protection et d'emballage des composants
Les composants critiques nécessitent une protection particulière : les cartes de circuits imprimés et les instruments du système de contrôle doivent être enveloppés dans un film étanche à l’humidité et placés dans un emballage spécial afin d’éviter les vibrations et l’humidité ; les composants de précision tels que les roulements et les engrenages doivent être enduits d’huile antirouille et scellés sous film plastique ; les bandes transporteuses doivent être nettoyées, enroulées et fixées par une corde ; les sacs de dépoussiérage doivent être stockés séparément afin d’éviter toute contamination par la poussière. Des matériaux d’emballage spéciaux doivent être utilisés lors du conditionnement, et les pièces fragiles doivent être protégées par des couches de rembourrage et marquées d’étiquettes d’avertissement telles que « Fragile » et « Attention » ou « Haut ».
spécifications relatives au choix du véhicule de transport et au chargement et à l'arrimage
Choisissez le véhicule de transport en fonction du poids et des dimensions des composants : les petits modules peuvent être transportés par camions ordinaires, tandis que les composants volumineux (tels que les tambours de séchage et les silos de produits finis) nécessitent des semi-remorques plateaux. Lors du chargement, veillez à répartir uniformément la charge en plaçant le poids en bas et le poids en haut afin d’éviter tout déplacement du centre de gravité du véhicule. Fixez les composants au plateau du camion à l’aide de câbles, de tendeurs, etc., et placez des patins en caoutchouc aux points de contact entre les câbles et les composants pour prévenir l’usure de ces derniers. Un permis de transport exceptionnel est requis pour toute charge transportée dépassant 4.5 mètres de hauteur.
Comparaison des coûts : une équipe professionnelle de démontage et de remontage vs une équipe interne
Les avantages d'une équipe professionnelle de démontage et de remontage résident dans sa grande efficacité et sa vaste expérience, permettant d'éviter d'endommager le matériel. Cette équipe est donc idéale pour les équipements volumineux ou les projets nécessitant un déplacement urgent, mais ses coûts sont plus élevés (généralement 1 à 2 % de la valeur de l'équipement). Disposer de sa propre équipe est moins onéreux et convient aux équipements plus petits ou aux projets nécessitant des déplacements fréquents, mais cela requiert une formation professionnelle afin de garantir que l'équipe possède les compétences en démontage et la sensibilisation à la sécurité. Les entreprises peuvent choisir le modèle de démontage et de remontage le plus adapté en fonction de l'urgence du projet, de la complexité de l'équipement et du budget. Un modèle hybride, combinant une équipe professionnelle et une équipe interne, peut également être adopté pour réduire les coûts tout en maintenant l'efficacité.
Enregistrements de transition les plus rapides et suggestions d'optimisation
Actuellement, le record de rapidité pour le déplacement de petites centrales à béton mobiles est de 3 jours (1 jour pour le démontage, 1 jour pour le transport et 1 jour pour l'installation), tandis que pour les équipements de grande taille, il est de 7 jours. Pour optimiser l'efficacité des déplacements, il est suggéré : 1) de préparer les fondations sur le nouveau site en amont afin de réduire le temps d'installation ; 2) de préassembler les modules d'équipement pour limiter les opérations de raccordement sur site ; 3) de disposer d'outils et de véhicules de transport dédiés au démontage et au montage afin d'éviter les temps d'attente ; et 4) d'établir un manuel de procédure standardisé pour le déplacement, définissant clairement les échéances et la répartition des responsabilités pour chaque étape.
Points clés de la gestion de la production et des opérations
Liste de vérification quotidienne avant la mise sous tension
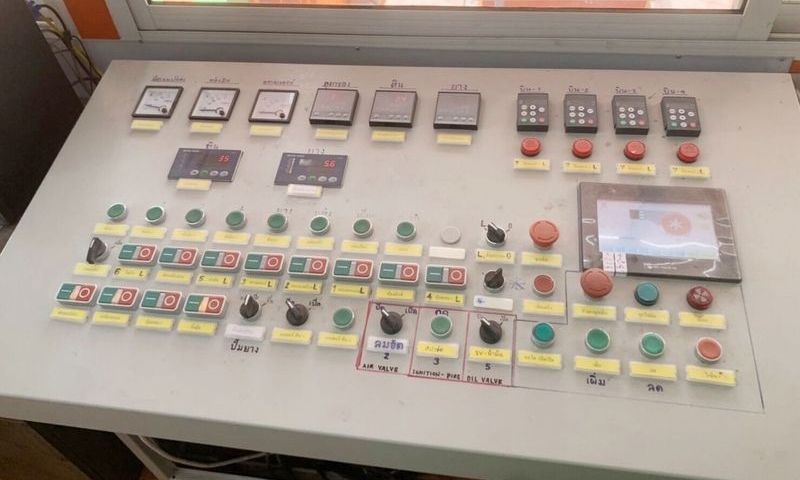
Avant chaque mise en marche de la machine, une procédure d'inspection rigoureuse doit être effectuée : vérifier le serrage des boulons de fixation de chaque composant ; s'assurer du niveau et de la qualité de l'huile de lubrification ; vérifier que les réserves de carburant et d'asphalte sont suffisantes ; rechercher d'éventuelles fuites dans les conduites d'eau et d'huile ; s'assurer de la validité des paramètres du système de contrôle ; et vérifier l'intégrité des dispositifs de sécurité (extincteurs, issues de secours, etc.). Une fois l'inspection terminée, remplir le formulaire « Rapport d'inspection avant mise en marche » et ne démarrer la machine qu'après signature et validation par le responsable.
Contrôle de la qualité des matières premières et inspection à réception
Mettre en place un mécanisme de contrôle des matières premières prévoyant une inspection obligatoire à réception et le rejet des matériaux non conformes : à réception des granulats, leur granulométrie, leur teneur en boues et leur résistance à la concassage doivent être testés, chaque lot portant sur 2 000 tonnes ; à réception de l’asphalte, sa pénétration, sa ductilité et son point de ramollissement doivent être testés, chaque lot portant sur 500 tonnes ; le fioul domestique doit être testé quant à son pouvoir calorifique et son point d’éclair afin de garantir une combustion efficace et sûre. Les résultats des inspections doivent être consignés et archivés ; les matières premières non conformes doivent être retournées immédiatement et leur utilisation en production est strictement interdite.
contrôle de la qualité du processus de production
Les principaux indicateurs de qualité doivent être surveillés en temps réel pendant la production : la température de sortie du tambour de séchage et la température de l’asphalte doivent être contrôlées toutes les heures afin de garantir leur conformité aux exigences de construction ; le contrôle granulométrique est assuré par la surveillance en temps réel de la granulométrie à chaud à l’aide d’un analyseur granulométrique en ligne, avec prélèvement d’échantillons toutes les 4 heures pour analyse en laboratoire ; le rapport asphalte/granulats doit être surveillé en continu à l’aide d’un spectromètre infrarouge, avec prélèvement d’échantillons sur chaque lot de mélange pour analyse afin de garantir que l’écart de ce rapport ne dépasse pas ±0.3 %. En cas de détection d’anomalies, les paramètres de l’équipement doivent être immédiatement ajustés et la production de mélanges non conformes doit être interrompue.
Gestion du stockage et de l'isolation des produits finis
Les silos à matériaux finis doivent être équipés de couches isolantes afin de garantir que la baisse de température du mélange ne dépasse pas 5 °C/heure pendant le stockage ; le mélange dans le silo doit être traité selon le principe « premier entré, premier sorti » afin d’éviter la formation de grumeaux due à un stockage prolongé ; le mélange stocké pendant plus de 24 heures doit faire l’objet de nouveaux contrôles de température et de qualité, et s’il ne répond pas aux exigences, il ne doit pas être utilisé pour le pavage ; le fond du silo doit être nettoyé régulièrement afin d’éviter l’accumulation et le durcissement des résidus de mélange, ce qui pourrait nuire au déchargement.
techniques de répartition des flottes de transport
La gestion des flottes doit viser à optimiser l'adéquation entre l'offre et la demande et les itinéraires : en fonction de la demande sur le chantier, le nombre et la fréquence des véhicules de transport doivent être adaptés pour éviter les situations où les matériaux attendent les véhicules ou inversement ; des systèmes de géolocalisation GPS doivent être utilisés pour suivre les trajectoires des véhicules et planifier les itinéraires les plus courts afin d'éviter les zones de congestion ; des registres de transport doivent être établis pour consigner des informations telles que la quantité de chargement, le temps de transport et le lieu de déchargement de chaque véhicule, à des fins de comptabilité analytique et d'évaluation des performances ; enfin, les conducteurs doivent bénéficier d'une formation régulière pour améliorer leur vigilance en matière de sécurité et leur efficacité de conduite.
système d'entretien et de maintenance des équipements
Liste des contenus des polices d'assurance journalières, hebdomadaires, mensuelles et annuelles
L'entretien quotidien comprend : le nettoyage des surfaces des équipements (poussière et débris) ; la vérification et le remplissage des niveaux d'huile de lubrification ; le nettoyage de la trémie du dépoussiéreur ; et la vérification de la tension de la courroie transporteuse. L'entretien hebdomadaire comprend : le resserrage des boulons de fixation de tous les composants ; la vérification de la température et des vibrations des roulements ; le nettoyage des filtres à carburant et à air ; et l'étalonnage des instruments de température et des débitmètres. L'entretien mensuel comprend : la vérification de la qualité de l'huile de la boîte de vitesses et son remplacement si nécessaire ; la vérification de l'étanchéité des canalisations d'asphalte et le remplacement des joints usés ; et la mise en service complète du système de contrôle. L'entretien annuel comprend : le démontage et l'inspection des composants essentiels tels que le tambour de séchage et le brûleur ; le remplacement des pièces fortement usées (courroies et roulements) ; et le décapage complet de la rouille et l'application d'une peinture anticorrosion sur l'équipement.
Gestion des stocks de pièces consommables
Établissez un registre d'inventaire des pièces consommables, en précisant le niveau de stock minimum pour chaque composant (par exemple, 10 lots de sacs en tissu et 5 lots de roulements). Dès que le stock descend en dessous du seuil minimum, lancez immédiatement la procédure d'approvisionnement. Les pièces consommables doivent être stockées séparément et protégées de l'humidité et de la poussière. Par exemple, les sacs en tissu doivent être stockés dans un entrepôt sec et ventilé, et les roulements dans des emballages hermétiques. Signez des contrats d'approvisionnement à long terme avec les fournisseurs afin de garantir une livraison rapide des pièces consommables et d'éviter les arrêts de production dus à des ruptures de stock.
Maintenance du brûleur et modernisation pour économiser l'énergie
L'entretien des brûleurs nécessite le nettoyage régulier des dépôts de carbone dans les gicleurs et le foyer afin de préserver l'efficacité de la combustion ; la vérification de l'écartement et de l'usure des électrodes d'allumage, ainsi que leur réglage ou leur remplacement si nécessaire ; et la surveillance de la pression et de l'atomisation du combustible pour garantir une combustion complète. Dans le cadre de rénovations visant à réduire la consommation d'énergie, les brûleurs ordinaires peuvent être remplacés par des brûleurs à faibles émissions de NOx, ce qui diminue les émissions d'oxydes d'azote et améliore le rendement thermique. L'installation de dispositifs de récupération de chaleur résiduelle permet d'utiliser la chaleur perdue du tambour de séchage pour chauffer de l'air froid ou de l'asphalte, réduisant ainsi la consommation de combustible et permettant généralement des économies d'énergie de 10 à 15 %.
mesures de protection contre le gel en hiver et contre la chaleur en été
Mesures antigel hivernales : Après l’arrêt de la production, vidanger les résidus et l’eau accumulée dans les canalisations d’asphalte et d’eau afin d’éviter le gel et la fissuration ; isoler les réservoirs d’asphalte et les chaudières à fioul, par exemple en les enveloppant de laine de roche, et mettre en marche les dispositifs de chauffage pour maintenir la température si nécessaire ; remplacer l’huile hydraulique des équipements par une huile anti-usure basse température. Mesures de prévention des fortes chaleurs estivales : Installer des ventilateurs ou des climatiseurs dans les salles de contrôle, les moteurs et autres équipements ; contrôler régulièrement le niveau et la qualité de l’eau du système de refroidissement pour garantir son efficacité ; éviter un fonctionnement prolongé à pleine charge pendant les heures les plus chaudes de la journée et réduire la capacité de production si nécessaire.
Formation en matière de sécurité à la production et aux employés
Liste des opérations à haut risque et des procédures d'exploitation sécuritaires
Les opérations à haut risque comprennent le levage d'équipements, la maintenance électrique, la mise en service du brûleur et le nettoyage de la cuve d'asphalte. Des procédures de sécurité spécifiques doivent être mises en place : lors des opérations de levage, le tonnage et le rayon d'action de la grue doivent être vérifiés, une zone de sécurité doit être délimitée et l'accès au personnel non autorisé strictement interdit ; avant toute maintenance électrique, l'alimentation électrique doit être coupée et un panneau « Ne pas utiliser » doit être installé ; lors de la mise en service du brûleur, une purge à l'azote doit être effectuée au préalable afin de prévenir tout risque d'explosion dû à une fuite de gaz ; lors du nettoyage de la cuve d'asphalte, une ventilation et un remplacement des éléments sont nécessaires, la concentration d'oxygène à l'intérieur de la cuve doit être contrôlée et le port d'un masque à gaz et de gants de protection est obligatoire.
normes de configuration des installations de protection contre l'incendie
En fonction de la superficie du site et de la disposition des équipements, les dispositifs de protection incendie doivent être configurés de manière appropriée : deux extincteurs à poudre de 4 kg doivent être prévus pour chaque tranche de 50 m² de surface d’installation des équipements, de zone de stockage des réservoirs d’asphalte et de zone de stockage du carburant ; des bornes d’incendie doivent être installées de manière à garantir une pression d’au moins 0.1 MPa et une portée d’au moins 15 mètres ; des bacs à sable anti-incendie (d’un volume d’au moins 2 m³) et des couvertures anti-feu doivent être prévus pour éteindre les incendies provoqués par des fuites d’asphalte et de carburant ; les dispositifs de protection incendie doivent être inspectés régulièrement afin de s’assurer de leur bon fonctionnement et de la maîtrise de leur utilisation par le personnel.
Normes relatives à la fourniture d'équipements de protection individuelle
Fournir aux employés des équipements de protection individuelle (EPI) conformes aux normes : les opérateurs doivent porter un casque de sécurité, un masque anti-poussière, des bouchons d’oreille antibruit et des gants résistants aux hautes températures ; le personnel d’entretien électrique doit porter des gants et des chaussures isolantes ; les travailleurs de l’asphalte doivent être équipés de combinaisons de protection chimique et de lunettes de protection ; et les travailleurs en hauteur doivent porter un harnais de sécurité. Mettre en place un système de commande et d’inspection des EPI, remplacer régulièrement les équipements de protection vieillissants ou endommagés et interdire formellement aux employés de travailler sans équipement de protection.
Processus de formation à la sécurité en trois niveaux pour les nouveaux employés
Avant leur prise de fonction, les nouveaux employés doivent suivre une formation à la sécurité en trois niveaux : formation d’entreprise, formation à l’atelier et formation spécifique au poste. La formation d’entreprise porte sur les lois et réglementations en matière de sécurité au travail ainsi que sur les systèmes de sécurité de l’entreprise. La formation à l’atelier présente les risques liés à la centrale de mélange et l’emplacement des dispositifs de lutte contre l’incendie. La formation spécifique au poste consiste en un accompagnement sur site par un tuteur, expliquant les procédures de sécurité, les points de risque liés aux équipements et les procédures d’intervention d’urgence. La durée totale de la formation est d’au moins 24 heures. À l’issue de la formation, une évaluation est obligatoire ; seuls les employés ayant réussi cette évaluation peuvent travailler de manière autonome.
exigences relatives aux exercices de plan d'intervention d'urgence
Élaborer des plans d'intervention d'urgence complets, incluant des procédures de gestion des urgences pour des scénarios tels que les incendies, les pannes d'équipement, les blessures du personnel et les fuites ; organiser au moins un exercice d'urgence par trimestre, par exemple un exercice de simulation d'incendie suite à une fuite de réservoir d'asphalte ou un exercice de sauvetage en cas d'électrocution ; définir clairement les objectifs de l'exercice, le personnel participant et ses responsabilités avant chaque exercice, et effectuer un bilan et une évaluation après chaque exercice afin d'analyser les problèmes existants et d'optimiser le plan d'intervention d'urgence. Grâce à ces exercices, améliorer les capacités d'intervention d'urgence des employés et garantir une réponse rapide et efficace aux situations d'urgence.
exploitation de la protection de l'environnement et production verte
Interprétation des dernières politiques de protection de l'environnement
Ces dernières années, les exigences nationales en matière de protection de l'environnement pour les centrales d'enrobage ont été renforcées. Le « 14e Plan quinquennal pour la protection de l'environnement » souligne la nécessité de consolider le contrôle des émissions de gaz et de bruit des centrales d'enrobage et de promouvoir la transition écologique du secteur. Au niveau local, de nombreuses régions ont instauré des normes plus strictes. Par exemple, certaines provinces exigent que la concentration des émissions de particules fines (PM2,5) des centrales d'enrobage ne dépasse pas 5 mg/m³ et celle des émissions d'oxydes d'azote (NOx) 100 mg/m³. Les entreprises doivent suivre de près l'évolution des réglementations environnementales locales, moderniser leurs équipements de protection de l'environnement en temps opportun, garantir leur conformité et éviter les arrêts de production et les corrections nécessaires en cas de non-respect de la réglementation.
Dépoussiéreur à manches vs laveur de gaz : avantages et inconvénients
Les dépoussiéreurs à manches offrent des avantages tels qu'une efficacité de dépoussiérage élevée (jusqu'à 99.9 % ou plus) et une faible concentration d'émissions de poussières, ce qui les rend adaptés aux zones soumises à des réglementations environnementales strictes. Les poussières collectées peuvent être recyclées, réduisant ainsi les émissions de déchets solides. Cependant, leur installation nécessite un investissement plus important, les manches filtrantes doivent être remplacées régulièrement et ils sont sujets à la condensation et au colmatage en milieu humide. Les laveurs de gaz, quant à eux, offrent des coûts d'équipement moindres et peuvent éliminer simultanément les poussières et certains gaz nocifs, ce qui les rend adaptés aux conditions de température et d'humidité élevées. Toutefois, leur efficacité de dépoussiérage est relativement faible (environ 95 %), ils génèrent des eaux usées nécessitant un traitement et sont sensibles au gel et à la fissuration dans les régions froides. Les entreprises doivent choisir un équipement de dépoussiérage adapté aux exigences environnementales locales, aux conditions climatiques et à leur budget.
Plan de traitement simultané des gaz résiduaires, des eaux usées et du bruit
Le traitement des gaz résiduaires repose sur une approche combinée d’« optimisation du brûleur + dépoussiérage + dénitrification » : optimisation des paramètres du brûleur pour une combustion complète et une réduction des émissions de fumées noires ; utilisation de filtres à manches haute performance pour le dépoussiérage ; et installation de dispositifs de dénitrification SCR pour réduire les émissions d’oxydes d’azote. Le traitement des eaux usées applique un principe de « rejet zéro » : les eaux usées de production sont traitées dans des bassins de sédimentation et de filtration, puis réutilisées pour l’appoint des dépoussiéreurs ou l’arrosage du site, sans rejet externe ; les eaux usées domestiques sont traitées dans des fosses septiques, puis leur collecte et leur transport sont confiés à un prestataire externe. La maîtrise du bruit adopte une approche de « contrôle à la source + blocage des voies de transmission » : sélection d’équipements silencieux, installation de dispositifs d’amortissement des vibrations sur les moteurs, les rouleaux et autres équipements, mise en place de barrières antibruit autour des équipements et aménagement de la salle de contrôle avec des matériaux insonorisants afin de réduire l’impact du bruit sur l’environnement.
Introduction à la technologie de recyclage des déchets d'asphalte
Le recyclage des enrobés bitumineux usagés est une solution importante pour une production plus écologique. Le principe consiste à concasser et cribler les enrobés bitumineux usagés issus du fraisage des anciennes chaussées, puis à les mélanger à des granulats et du bitume neufs dans des proportions spécifiques afin de produire des enrobés bitumineux recyclés conformes aux normes. Cette technologie permet d'économiser 30 à 50 % de la quantité de granulats et de bitume neufs utilisés, réduisant ainsi les émissions de déchets solides. Selon le mode de chauffage, on distingue deux procédés : le recyclage à chaud et le recyclage à froid. Le recyclage à chaud est adapté à la production à grande échelle et permet d'obtenir des enrobés recyclés de haute qualité ; le recyclage à froid est quant à lui plus adapté à la construction de couches de fondation et nécessite un investissement moindre en équipements. Les entreprises peuvent s'équiper de systèmes d'ajout de matériaux recyclés en fonction des besoins de leurs projets afin d'optimiser le recyclage des ressources.
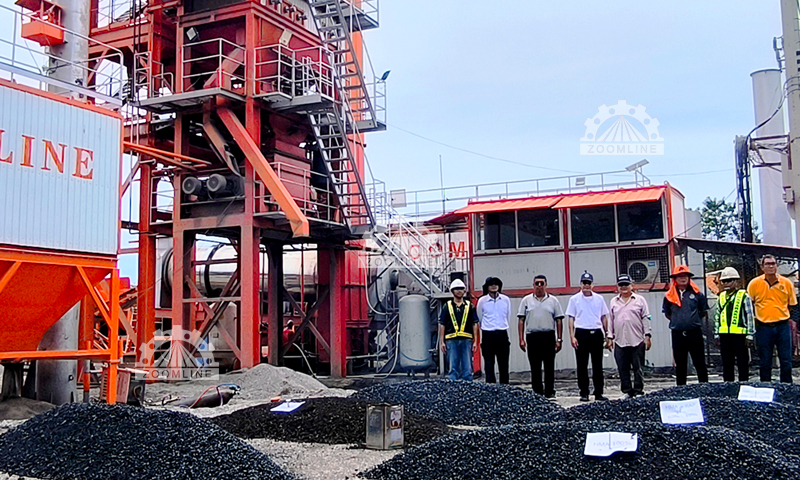
Amélioration du contrôle des coûts et de la rentabilité
Comptabilité de la consommation de carburant, de la consommation d'électricité et des coûts de main-d'œuvre
Mettre en place un système de comptabilité analytique précis : la consommation de carburant par tonne nécessite l’enregistrement de la consommation de carburant et du rendement en matière mélangée pour chaque lot de production, le calcul de la consommation unitaire de carburant et la réduction de cette consommation par l’optimisation des paramètres du brûleur et l’augmentation du taux de charge des équipements (objectif : 6 à 8 kg/tonne de matière mélangée). La consommation d’électricité par tonne nécessite le calcul de la consommation totale d’électricité pendant le processus de production et son imputation à chaque tonne de matière mélangée, la réduction de cette consommation par la sélection de moteurs à faible consommation et une planification rationnelle du temps de production (en évitant les périodes de pointe de consommation d’électricité) (objectif : 8 à 10 kWh/tonne de matière mélangée). La comptabilité des coûts de main-d’œuvre nécessite le calcul des coûts de main-d’œuvre par poste, la réduction du nombre d’opérateurs par la modernisation des systèmes d’automatisation, l’augmentation de la productivité par personne et la réduction des coûts de main-d’œuvre par tonne.
Mesures clés pour améliorer la disponibilité
La disponibilité des équipements a un impact direct sur la rentabilité. L'améliorer nécessite une approche en trois volets : premièrement, développer les canaux de distribution en établissant des partenariats à long terme avec les entreprises de construction et en participant aux appels d'offres afin de garantir un flux constant de commandes ; deuxièmement, renforcer la maintenance des équipements en réduisant les temps d'arrêt grâce à la maintenance préventive, assurant ainsi une disponibilité supérieure à 95 % ; troisièmement, optimiser la planification de la production en constituant proactivement des stocks de matières premières et en planifiant le personnel afin d'éviter les arrêts dus à des pénuries de matières premières ou à un manque de personnel. En règle générale, une augmentation de 10 % de la disponibilité peut accroître la rentabilité de 15 à 20 %.
Générer des revenus grâce à une utilisation optimale des sous-produits
La poudre de pierre collectée par les dépoussiéreurs est un sous-produit important qui peut être valorisé de multiples façons : elle peut servir d’adjuvant dans la production de ciment, de matière première dans la fabrication de produits en béton et de briques, ou encore être vendue aux entreprises de construction de fondations routières pour améliorer le compactage des sols. La mise en place de circuits de commercialisation de cette poudre de pierre permettrait de générer un chiffre d’affaires de 50 à 100 yuans par tonne, réduisant ainsi les coûts d’élimination des déchets solides, augmentant les revenus et améliorant la rentabilité globale du projet.
Causes fréquentes des pertes et conseils pour éviter les pièges
Les pertes sont souvent dues à des coûts d'approvisionnement en matières premières trop élevés (absence de circuits de distribution à long terme), des pannes fréquentes d'équipement (maintenance insuffisante), un nombre insuffisant de commandes (faible capacité de développement commercial), une consommation d'énergie excessive (équipement obsolète ou utilisation inappropriée) et des amendes pour accidents liés à la sécurité et à l'environnement (faible sensibilisation aux réglementations). Pour éviter ces écueils, il est recommandé de : conclure des accords d'approvisionnement à long terme avec les carrières et les fournisseurs d'asphalte afin de garantir les prix des matières premières ; mettre en place un système complet de maintenance des équipements et effectuer un entretien régulier ; constituer une équipe de développement commercial et renforcer la communication avec les services des transports et les municipalités ; moderniser les équipements pour réduire leur consommation d'énergie et leur impact environnemental et standardiser les procédures d'exploitation ; respecter scrupuleusement les réglementations en matière de sécurité et d'environnement afin d'éviter les amendes.
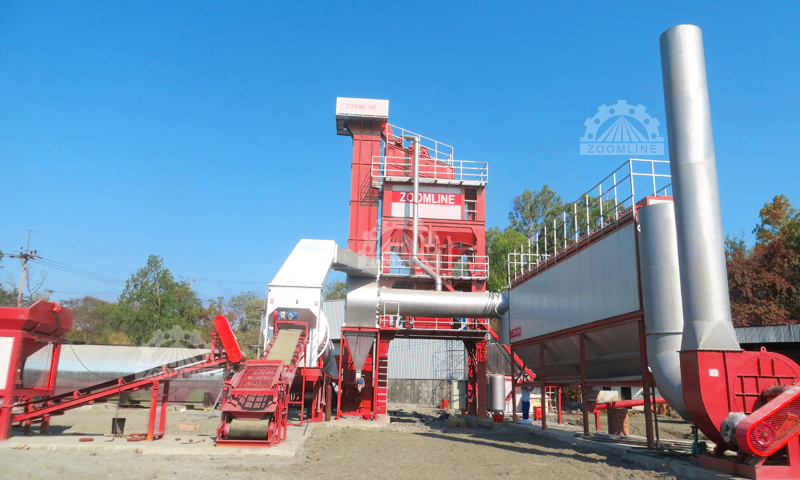
Tendances futures des centrales d'enrobage mobiles
La tendance à l'intelligentisation et au fonctionnement sans pilote
À l'avenir, les centrales d'enrobage mobiles évolueront vers un fonctionnement intelligent et automatisé. Grâce à l'intégration de technologies telles que l'Internet industriel et les algorithmes d'intelligence artificielle, la surveillance à distance et le contrôle automatique des équipements seront possibles. Les responsables pourront ainsi visualiser en temps réel les paramètres de fonctionnement et l'avancement de la production via une application mobile. Les systèmes d'IA ajusteront automatiquement les paramètres de production et optimiseront les proportions du mélange en fonction des caractéristiques des matières premières. L'automatisation réduira l'intervention humaine, améliorera la précision et l'efficacité de la production et diminuera les risques pour la sécurité. On prévoit que les équipements intelligents domineront le marché dans les 5 à 10 prochaines années.
Intégration des technologies de mélange à chaud et de recyclage à chaud en usine
L'intégration des technologies d'enrobés tièdes et de recyclage à chaud en centrale d'enrobage constituera un axe de développement majeur. La technologie d'enrobés tièdes, grâce à l'ajout d'additifs spécifiques, permet de réduire la température de production des mélanges bitumineux de 30 à 50 °C, diminuant ainsi considérablement la consommation d'énergie et les émissions. La technologie de recyclage à chaud en centrale d'enrobage permet quant à elle le recyclage efficace des déchets bitumineux. Après intégration, l'équipement offrira une double fonction de « production d'enrobés tièdes et de recyclage », répondant aux exigences environnementales tout en réduisant les coûts des matières premières, et représente une voie importante pour la construction de routes écologiques.
Une orientation de développement plus respectueuse de l'environnement, plus efficace et à plus petite échelle.
En matière de protection de l'environnement, les équipements seront dotés de systèmes de dépoussiérage, de dénitrification et de réduction du bruit plus performants afin d'atteindre des émissions quasi nulles. Côté efficacité, grâce à l'optimisation de la structure des équipements et à l'adoption de nouveaux matériaux, le rendement de production augmentera de 20 à 30 %, tandis que la consommation d'énergie diminuera de plus de 15 %. En matière de miniaturisation, des micro-centrales de malaxage mobiles, plus petites et plus rapides à assembler, seront largement utilisées pour répondre aux besoins des petits projets tels que les routes rurales et l'entretien des voiries municipales. Cette orientation de développement, axée sur le respect de l'environnement, l'efficacité et la miniaturisation, permettra de mieux répondre aux besoins diversifiés du marché de la construction routière de demain et de favoriser le développement de haute qualité du secteur des équipements de malaxage d'asphalte.