

Pourquoi votre centrale d'enrobage est-elle sous-performante ?
Introduction : Votre centrale d'enrobage offre-t-elle les performances attendues ?
Reconnaître les signes de sous-performance
De nombreux entrepreneurs en travaux routiers et exploitants de centrales d'enrobage rencontrent un problème courant et déroutant : l'équipement fonctionne normalement, sans panne mécanique apparente, mais n'atteint jamais le rendement escompté. Ce dysfonctionnement latent ne déclenche pas immédiatement l'alarme de la centrale, mais il continue de grever la rentabilité du projet et de ralentir l'avancement des travaux.
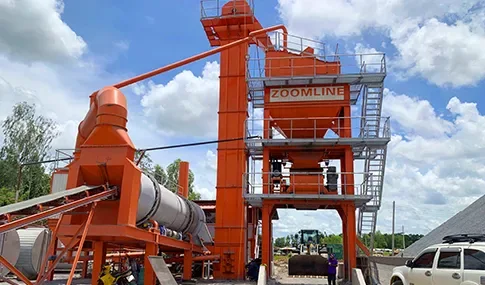
Les performances inefficaces se concentrent généralement dans les scénarios suivants : usine d'enrobé Bien que la capacité nominale soit de 120 tonnes par heure, le rendement horaire réel est inférieur à la norme de conception depuis longtemps ; la consommation de carburant par unité de production est constamment supérieure au niveau prévu ; la qualité du mélange varie selon les lots ; les opérateurs doivent fréquemment ajuster manuellement les paramètres, ce qui rend difficile le maintien d’une production automatique stable ; les arrêts non liés à des défauts, tels que les pénuries de matières premières, les temps d’attente des équipements et les interruptions de processus, sont fréquents ; le gaspillage de matières premières et le taux de retouche des mélanges non conformes sont élevés, ce qui a considérablement réduit la capacité de production effective.
Dans cet article, le terme « faibles performances » ne signifie pas seulement que le rendement horaire est inférieur à la capacité nominale, mais fait référence au fait que la centrale d’enrobage n’atteint pas le niveau attendu en termes d’efficacité de production, de stabilité de la qualité du mélange et de coûts d’exploitation.
Une performance insuffisante ne signifie pas toujours une défaillance de l'équipement.
La première réaction de nombreux exploitants est la suivante : la centrale d’enrobage est-elle en panne ? Ses composants sont-ils vieillissants et défaillants ? Dans la pratique, même en l’absence de panne mécanique apparente, les performances de la centrale peuvent se dégrader en termes de productivité, de qualité et de coût.
Les performances globales d'une centrale d'enrobage à chaud ne dépendent pas uniquement des conditions de fonctionnement des équipements principaux, mais de l'ensemble du système de production. La plupart des causes de performances insuffisantes sont d'ordre systémique : teneur en eau et efficacité de séchage des granulats, précision du pesage des composants, stabilité de la régulation de température, goulot d'étranglement des systèmes auxiliaires, pertes au démarrage et en veille, coordination des différentes étapes du processus et adéquation entre la configuration des équipements et les conditions de travail du chantier.
Passer du diagnostic « Qu'est-ce qui est cassé ? » à « Qu'est-ce qui limite les performances ? »
La conception traditionnelle de la maintenance des équipements se concentre sur le dépannage, le remplacement des pièces et l'entretien quotidien ; tandis que la conception systématique du diagnostic des performances vise à identifier le principal goulot d'étranglement limitant la capacité de production globale d'une centrale d'enrobage.
Cet article se démarque des listes de pannes d'équipements classiques et des exposés sur la maintenance préventive. Il met en lumière sept contraintes sous-jacentes, appréhendées dans leur globalité, afin d'aider les entreprises à identifier les points faibles de leurs performances et à améliorer la qualité, l'efficacité et à réduire les coûts. Le texte repose sur le principe suivant : les faibles performances d'une centrale d'enrobage ne signifient pas nécessairement une panne ; un diagnostic précis des points faibles est essentiel à l'optimisation, à la modernisation et au renouvellement de l'équipement.
Que signifie réellement l’expression « sous-performance d’une centrale d’enrobage » ?
Capacité nominale par rapport à la production réelle
Le débit nominal (TPH) indiqué sur la plaque signalétique d'une centrale d'enrobage à chaud correspond à la capacité de référence de l'équipement dans des conditions de conception et d'exploitation standard spécifiques. Il ne garantit pas que cette capacité sera atteinte en continu sur tous les chantiers. Les critères de test de capacité nominale varient légèrement d'un fabricant à l'autre ; ils ne peuvent servir que de base de référence pour le choix du type d'équipement et l'évaluation de sa capacité, et ne reflètent pas nécessairement la capacité de production réelle sur le terrain.
Dans les scénarios de construction réels, la capacité de production effective est influencée par de multiples variables telles que la teneur en eau des granulats, les caractéristiques des matières premières, l'efficacité du séchage et du chauffage, la précision du système de dosage, l'adéquation des équipements auxiliaires, l'organisation de la planification de la production et les conditions climatiques du chantier. C'est également la principale raison pour laquelle de nombreuses centrales d'enrobage à chaud, malgré une capacité théorique suffisante, n'atteignent pas les performances attendues en termes de rendement horaire, de rendement journalier et de stabilité de la production. Pour évaluer les performances d'un équipement, il convient de ne pas se fier uniquement aux paramètres nominaux, mais aussi de prendre en compte le rendement horaire réel, le temps de production effectif, la stabilité des lots et la capacité de fonctionnement en continu.
Trois indicateurs clés de performance
Une centrale d'enrobage à haute performance doit répondre simultanément aux normes tridimensionnelles d'efficacité, de qualité et de coût, ce qui constitue également l'indice d'évaluation principal de la partie ingénierie A, de l'entreprise de construction et de l'exploitant de l'équipement.
Efficacité de production: Les indicateurs clés comprennent la production journalière réelle, le temps de production effectif, la stabilité du débit de matières, les temps d'arrêt et de veille des équipements, ainsi que les temps d'arrêt non liés à des pannes. L'efficacité est insuffisante, ce qui entraîne des retards dans les travaux, un faible taux d'utilisation des équipements et un gaspillage de main-d'œuvre.
Qualité du mélange : Les éléments essentiels comprennent la régularité de la granulométrie des granulats, la précision du dosage du liant bitumineux, la stabilité de la température du mélange et l'homogénéité de la qualité du lot. Toute fluctuation de qualité engendre des risques cachés lors de la pose de chaussées et augmente les coûts indirects tels que les reprises, les déchets et les contrôles qualité non conformes.
Le coût d'exploitation: Les coûts principaux incluent la consommation de carburant par unité produite, le taux de gaspillage des matières premières, les pertes liées à l'exploitation et à la maintenance des équipements, les coûts d'inactivité de la main-d'œuvre, les pertes dues aux arrêts et redémarrages à vide, ainsi que les coûts de retouche et de rectification. Des performances médiocres sur le long terme maintiendront la marge bénéficiaire globale du projet à un niveau bas.
Une définition pratique de Asphalte Performances de l'usine
Par conséquent, l'évaluation des performances d'une centrale d'enrobage à chaud ne peut se limiter à sa capacité nominale, mais doit examiner de manière exhaustive l'efficacité de la production, la stabilité de la qualité du mélange et les coûts d'exploitation sur l'ensemble du cycle. Ces trois éléments déterminent conjointement la valeur technique réelle de l'équipement et la rentabilité du projet. Tous les diagnostics de performance, analyses de facteurs et stratégies d'optimisation ultérieurs s'articulent autour de ce cadre fondamental.
7 facteurs systématiques à l'origine du sous-rendement des centrales d'enrobage
Dans cet article, sept facteurs clés suivent la logique de production globale : Matériaux → Dosage → Thermique → Systèmes auxiliaires → Temps de production → Coordination des processus → Adéquation au projet. Chaque facteur adopte une structure de diagnostic unifiée : performance du phénomène → cause racine → lien d’impact sur la performance → points d’investigation sur site → schéma d’optimisation professionnel, formant un système de diagnostic en boucle fermée complet.
Taux d'humidité élevé des granulats et faible efficacité de séchage
Que faut-il inspecter : Les granulats sont empilés à l'air libre sur le chantier, le drainage n'est pas optimal et, en raison de la pluie et de l'humidité, leur teneur en humidité dépasse la plage appropriée des conditions de production actuelles, ce qui augmente considérablement la charge du système de séchage et de chauffage et allonge le temps de séchage, rendant impossible une production continue et efficace.
Lien d'impact : Une teneur élevée en humidité des granulats → une forte augmentation de la demande en énergie de chauffage → un allongement du cycle de séchage → une diminution de la capacité de production par unité de temps → une forte augmentation de la consommation de carburant → une diminution continue du débit effectif, pouvant simultanément entraîner un séchage insuffisant des granulats, un chauffage inégal ou une instabilité de la température du mélange, affectant davantage la qualité globale du mélange.
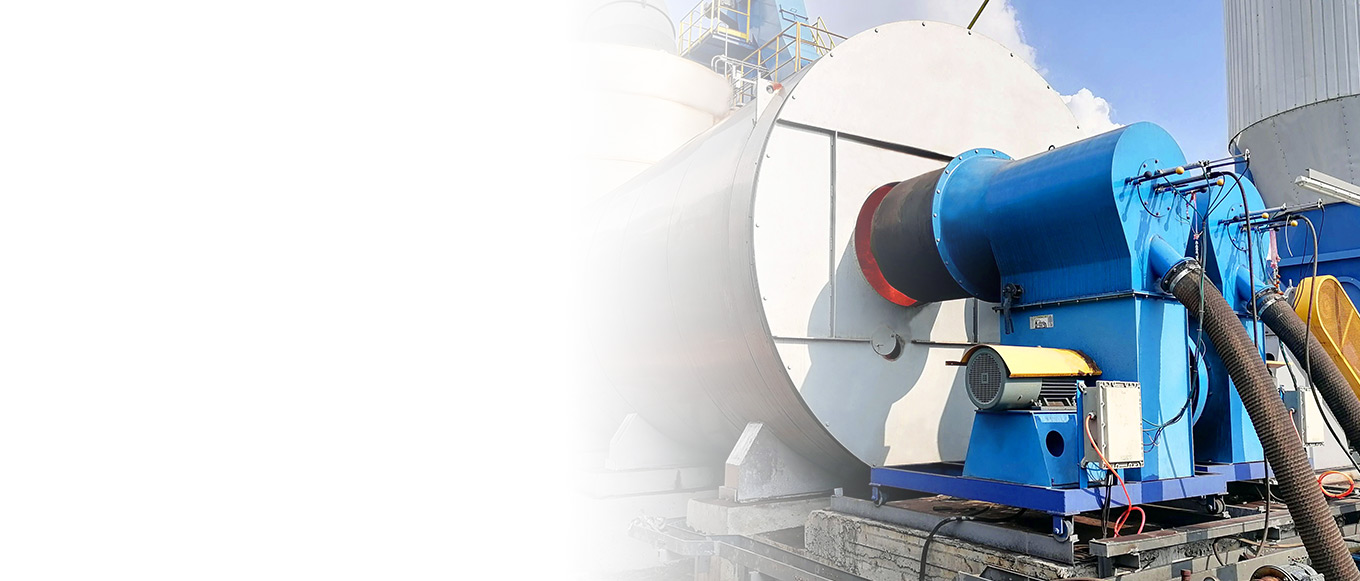
Points clés de l'inspection sur site : Contrôler régulièrement la teneur en humidité réelle des granulats ; vérifier les mesures de drainage, d'étanchéité à la pluie et à l'humidité du site de stockage des granulats ; vérifier les conditions de fonctionnement du tambour de séchage et l'efficacité de son isolation thermique ; vérifier si la puissance et les paramètres du brûleur correspondent aux conditions de travail du matériau ; contrôler les points de déperdition de chaleur de l'équipement.
Solutions d'ingénierie : Optimiser l'agencement du stockage des granulats, améliorer le drainage du site et les abris contre la pluie, et réduire la teneur en humidité des matériaux à la source ; adapter le système de séchage et de chauffage aux matériaux du site et aux conditions climatiques afin d'éviter toute inadéquation entre la configuration du système thermique et les conditions réelles de travail des matériaux ; calibrer avec précision les paramètres de fonctionnement du brûleur pour obtenir un contrôle précis de la température et un chauffage économe en énergie ; améliorer la structure d'isolation du cylindre pour réduire les pertes de chaleur inefficaces ; personnaliser et adapter la configuration du système thermique en fonction du climat local et des caractéristiques des matériaux dès les premières étapes du projet.
Alimentation et pesage agrégés inexacts
Objectif principal : La stabilité granulométrique et la constance de la qualité d'un mélange bitumineux dépendent fortement d'un rapport de matériaux précis et stable, et l'écart de pesage lors du dosage est l'une des principales causes d'une qualité de mélange non conforme.
Cause première: Le doseur de matériau froid n'a pas été calibré depuis longtemps, écart de paramètres ; fluidité du matériau instable, agrégats secs et humides différents, granulométrie mixte ; réglage inapproprié des paramètres d'ouverture et de fermeture de la porte du matériau ; atténuation de la précision de la balance à bande et du capteur de pesage ; absence de processus d'étalonnage périodique normalisé ; alimentation en matériau déséquilibrée du silo de stockage frigorifique.
Lien d'impact : Écart de pesage du lot → fluctuation de la granulométrie des agrégats → incohérence de la qualité du mélange par lots → écart de granulométrie, fluctuation du dosage de bitume, irrégularité de l'emballage ou baisse de l'uniformité du mélange et autres problèmes → augmentation des déchets de retraitement → réduction de la capacité effective, gaspillage des coûts des matériaux.
Que faut-il inspecter : vérifier le cycle d'étalonnage et la précision d'étalonnage du refroidisseur ; détecter l'état de fonctionnement du peseur à bande et du capteur de pesage ; observer la régularité du maillage du matériau et la stabilité du stock de matériau dans la trémie ; et échantillonner la précision de dosage de l'asphalte, de la poudre minérale et des granulats.
Solutions techniques: Doté d'un système de pesage par lots de haute précision pour garantir la précision des mesures matérielles ; d'un système d'étalonnage régulier et standardisé pour éliminer les écarts de paramètres ; d'un module de contrôle de flux automatique modernisé pour stabiliser la vitesse de déchargement des matériaux ; d'un processus d'empilage et de chargement des matières premières standardisé pour assurer un approvisionnement uniforme en matériaux ; et d'un contrôle précis de tous les paramètres de dosage des matériaux.
Contrôle thermique et de température instable
Core positionnement: La température est un élément clé pour assurer l'efficacité de la production et la qualité du mélange ; les fluctuations de température entraînent simultanément des risques pour la qualité et un gaspillage d'énergie.
Température de chauffage globale Déviation
Les écarts de température et d'uniformité du chauffage des granulats par rapport aux exigences du procédé peuvent affecter le revêtement de bitume ultérieur, l'uniformité du mélange et la stabilité de la qualité du mélange.
Médiocre Stabilité thermique du bitume
Les fluctuations de température du bitume modifient sa viscosité ; un écart de température du bitume par rapport à la plage de traitement appropriée modifie sa viscosité et les conditions de mélange, ce qui peut affecter le conditionnement des granulats et l'homogénéité du mélange ; une température de chauffage trop élevée peut également augmenter le risque de vieillissement de l'asphalte et la consommation d'énergie.
Température de mélange et de décharge
La température de décharge du mélange fini fluctue, et cet environnement thermique instable modifie les conditions de mélange, d'emballage et de compactage ultérieur, ce qui peut facilement entraîner des fluctuations de la qualité des lots et augmenter le risque de gaspillage et de retouches.
Lien d'impact : Fluctuations de température globale → changement des propriétés des matériaux et des conditions de mélange → impact sur l'homogénéité du conditionnement et du mélange des agrégats → écart de qualité du mélange par lots → retouches, gaspillage de carburant et limitation de capacité.
Solutions techniques: Brûleur intelligent adapté aux conditions de travail pour un contrôle précis et constant de la température ; équipé d’un capteur de température haute précision pour une surveillance en temps réel ; structure d’isolation globale améliorée pour réduire les pertes de chaleur ; système de régulation automatique de la température pour une adaptation dynamique aux conditions de production ; puissance de chauffage adaptée aux besoins de production et aux caractéristiques des matériaux.
Les systèmes de support deviennent des goulots d'étranglement cachés dans la production
Cpoint de vue de la différenciation des minerais : Beaucoup pensent à tort que la machine de malaxage est le principal facteur limitant la capacité. En réalité, les performances de production réelles d'une machine de malaxage d'asphalte sont souvent limitées par la synergie entre les capacités des systèmes auxiliaires et du système global, et non uniquement par la capacité nominale de la machine principale. Quelle que soit la capacité théorique de cette dernière, si les capacités des systèmes auxiliaires sont insuffisantes ou si la coordination du système est défaillante, les performances de production réelles de l'ensemble de l'équipement peuvent être considérablement réduites.
Goulots d'étranglement potentiels: Capacité insuffisante du système d'approvisionnement en matériaux froids, inadéquation entre le débit du convoyeur à bande et celui de l'élévateur, agencement inapproprié du stockage et du criblage des trémies chaudes, approvisionnement instable en poudre minérale, transport intermittent de l'asphalte, faible adaptabilité du système d'alimentation de régénération du RAP, capacité de stockage insuffisante des matériaux finis.
Scénario typique: Dans une centrale d'enrobage par lots d'asphalte d'une capacité nominale de 120 tonnes par heure, la capacité de mélange de la machine principale est suffisante, mais le débit de l'élévateur à matériaux et du convoyeur est insuffisant, ou le stockage dans le silo à chaud est déséquilibré, ce qui entraînera directement des arrêts fréquents de l'équipement et une capacité de production réelle bien inférieure à la norme nominale.
Que faut-il inspecter ?: vérifier la capacité de transport, de transfert et de stockage des matériaux de l'ensemble de la chaîne ; détecter la stabilité de fonctionnement et le débit des équipements auxiliaires ; vérifier la continuité de l'approvisionnement en poudre minérale, en bitume et en matériaux recyclés ; évaluer le degré d'adéquation du stockage et du déchargement des matériaux finis.
Solutions techniques: Abandonner la logique d'optimisation centrée sur un seul hôte, procéder à une évaluation globale de l'adéquation des capacités du système ; mettre en œuvre une mise à niveau et une extension ciblées des équipements auxiliaires de la carte ; assurer une correspondance coordonnée entre l'alimentation, le transport, le séchage, le mélange et le stockage, et éliminer les goulots d'étranglement de capacité au niveau du système.
Temps de démarrage-arrêt et d'inactivité excessifs
Problème fondamental: De nombreuses bétonnières ont une capacité de production horaire conforme aux normes, mais leur capacité de production journalière est largement insuffisante. La cause principale réside dans des démarrages et arrêts incorrects, un temps d'attente à vide trop long et une réduction drastique du temps de production effectif.
Causes communes: Retard dans l'expédition des camions, ajustements fréquents du plan de construction des travaux de pavage, interruption de l'approvisionnement en matières premières, production à court terme de plusieurs lots, mauvaise coordination entre l'équipe de mélange et l'équipe de pavage, temps trop long pour le préchauffage et le nettoyage des équipements.
Perte récessive : À chaque démarrage, l'équipement de la centrale d'asphalte doit être préchauffé et mis en température, ce qui entraîne une consommation de carburant inefficace ; l'état du matériau est instable au début du démarrage, ce qui favorise la production de déchets ; les démarrages et arrêts fréquents nécessitent un nettoyage et une vidange répétés de l'équipement, ce qui représente une perte de temps de production importante ; les contrôles de température répétés augmentent la consommation d'énergie et l'usure de l'équipement.
Stratégie d'optimisation : Mettre en place un mécanisme de planification des liaisons entre la centrale d'enrobage et le chantier de pavage, unifier la planification du transport par camion ; effectuer la constitution des réserves de matières premières et la pré-inspection des équipements avant la production afin d'éviter toute interruption de production ; planifier de manière raisonnable les lots de production afin de réduire les démarrages à court terme dispersés ; optimiser le plan de production quotidien afin de maximiser le temps de production continue.
Mauvaise coordination tout au long du processus de production
Objectif de base: Contrairement au problème de précision lié à un seul ingrédient, ce lien porte sur la capacité de coordination dynamique de l'ensemble de la chaîne de production. Chaque processus fonctionne normalement de manière indépendante, mais la connexion n'est pas fluide, ce qui entraîne une baisse des performances globales de la centrale d'enrobage à chaud.
Problèmes de coordination typiques: La vitesse d'approvisionnement en matières premières ne correspond pas à la capacité de production, la pression et le débit de transport du bitume fluctuent, l'approvisionnement en matériaux recyclés RAP est instable, le stockage à chaud des matériaux dans chaque trémie est déséquilibré, l'heure d'arrivée des véhicules de transport est désordonnée et la vitesse de déchargement des équipements ne correspond pas à la vitesse de pavage.
Lien d'impact : fluctuation d'un seul processus → stagnation en veille de l'ensemble du système → raccourcissement du temps de production effectif et réduction de la capacité de production → démarrages et arrêts répétés entraînant une consommation d'énergie et un gaspillage de matériaux → détérioration de la stabilité du lot de mélange.
Principe de base : La production d'asphalte est un système d'ingénierie continu ; l'optimisation d'un seul maillon ne peut compenser la perte de performance due à une mauvaise coordination de l'ensemble du processus.
Approches d'optimisation: Mettre en place un système de planification de la production standardisé, coordonner l'approvisionnement en matériaux, le fonctionnement des équipements et la planification des véhicules ; standardiser la gestion des approvisionnements en matériaux recyclés RAP, en poudre minérale et en asphalte ; équilibrer la structure de stockage des silos à chaud, stabiliser la proportion des matériaux ; assurer une synchronisation précise de la production de mélange et de l'avancement du pavage sur site.
Asphalte La configuration de l'usine ne correspond pas aux exigences du projet
Idée de base: De nombreuses centrales d'enrobage ne souffrent pas de « mauvaises performances des équipements », mais plutôt d'une inadéquation entre la configuration des équipements et les besoins réels du projet. C'est l'une des principales raisons de la faible capacité et du coût élevé de certaines centrales d'enrobage sur le long terme, et c'est également un facteur clé souvent négligé lors du choix des équipements.
Inadéquation des capacités
Le choix des équipements est insuffisant pour répondre à la demande de capacité maximale des grands chantiers de pavage, entraînant une surcharge prolongée. À l'inverse, le choix de la centrale de mélange de goudron est disproportionné, le volume du projet est faible, le cycle de production est court et le taux d'utilisation des équipements est extrêmement bas, ce qui engendre une immobilisation du matériel et un gaspillage des investissements et des coûts d'exploitation et de maintenance. La recherche exclusive d'un débit de bitume élevé par heure (TPH) risque d'entraîner une inadéquation des ressources.
Inadéquation de la mobilité
La mobilité des équipements doit être parfaitement adaptée à la durée du projet, à la fréquence des déplacements et aux conditions du chantier. Tout décalage entraînera une baisse continue de l'efficacité opérationnelle et de la productivité.
Pour les scénarios d'adaptation spécifiques et les différences de paramètres de Centrales d'enrobage mobiles, fixes et ultra-mobiles, veuillez consulter notre guide de sélection exclusif pour une comparaison détaillée.
Inadéquation des capacités RAP
Une configuration standard de centrale d'enrobage peut ne pas être optimisée pour production à haut RAP Sans systèmes de recyclage et d'alimentation appropriés, une production à forte teneur en RAP peut engendrer des problèmes tels qu'une capacité de production limitée, une régulation de température instable et une homogénéité de mélange insuffisante, rendant impossible le respect des exigences du procédé de régénération.
Inadéquation entre climat et matériaux
En cas d'humidité élevée, de pluie ou de zones froides, la capacité de séchage des équipements conventionnels, leurs performances d'isolation thermique et leur conception anti-condensation sont insuffisantes ; face à une teneur en eau élevée, les agrégats spéciaux, le chauffage des équipements et le système d'ingrédients ne peuvent être adaptés, ce qui entraîne des lacunes de performance continues.
Comment diagnostiquer les dysfonctionnements de votre centrale d'enrobage
À partir des symptômes permettant de localiser précisément les goulots d'étranglement sans équipement de test professionnel, grâce à la logique d'auto-inspection « symptômes-goulots d'étranglement-points de dépannage-schéma d'optimisation », il est possible de localiser rapidement les points faibles des centrales d'enrobage, d'éviter la maintenance à l'aveugle, de procéder à une mise à niveau, de s'adapter à l'investigation rapide du personnel d'ingénierie et de fournir une référence pour la prise de décision du personnel d'approvisionnement.
| Pperformance Ssymptôme | Goulot d'étranglement du potentiel central | ACTIVITES Vérifiez Items | Possible Optimisation Aactions |
| Production inférieure à la capacité prévue | Taux d'humidité élevé des matériaux, faible rendement du système thermique, goulot d'étranglement du système auxiliaire | Teneur en humidité des granulats, conditions de fonctionnement du brûleur, efficacité du tambour de séchage, capacité des équipements de convoyage et d'élévateur à godets | Optimiser le système de séchage des matériaux, identifier et résoudre les goulots d'étranglement de la capacité du système auxiliaire |
| Consommation de carburant élevée | L'humidité du matériau dépasse la norme, les pertes de chaleur sont importantes, le rendement de chauffage est faible, les démarrages et arrêts sont fréquents. | Humidité des matières premières, isolation des équipements, paramètres du brûleur, fréquence de démarrage et d'arrêt de la production | Améliorer l'efficacité thermique, optimiser le stockage des matériaux, standardiser la planification des démarrages et des arrêts de production |
| Qualité du mélange instable | Écart dans les ingrédients, fluctuation de température | Précision de l'étalonnage du pesage, granulométrie des agrégats, stabilité thermique globale | Recalibrage du système de dosage, stabilisation des paramètres globaux de contrôle de la température |
| Périodes d'inactivité fréquentes | Planification irrationnelle, mauvaise coordination des procédures de travail | Planification des véhicules, rythme d'approvisionnement en matériaux, planification de la production | Optimiser la planification de la production, unifier la planification des matériaux et du transport |
| Attentes fréquentes entre les processus | Goulot d'étranglement de la capacité du système auxiliaire | Système d'alimentation en convoyeurs, silo à chaud, poudres minérales et bitume | Mise à niveau ciblée des équipements auxiliaires en retard, correspondant à la capacité hôte |
| Déchets de matériaux importants | Instabilité de l'ensemble du processus de production | Précision du mélange, système de contrôle de la température, stabilité du mélange, commande marche/arrêt | Contrôle standardisé de l'ensemble des paramètres du processus afin de réduire les fluctuations de production |
| Impossible de répondre à la demande du projet | L'équipement ne correspond pas à la configuration des conditions de travail du projet | Spécifications de capacité, capacité de régénération, mobilité, adaptabilité climatique | Évaluer l'adéquation aux conditions d'exploitation, moderniser ou remplacer l'équipement selon les besoins |
Principe fondamental du diagnostic : Tous les problèmes de performance ne nécessitent pas une modification majeure des équipements. Il convient d'identifier les goulots d'étranglement grâce aux données et à une inspection sur site, puis de déterminer, pour optimiser le fonctionnement, opter pour une mise à niveau partielle ou un remplacement complet de la machine, la solution la plus économique, afin de maximiser le rapport intrants-extrants selon des politiques précises.
Faut-il optimiser, moderniser ou remplacer votre centrale d'enrobage ?
Lorsqu'une centrale d'enrobage présente des problèmes tels qu'une capacité insuffisante, des fluctuations de la qualité du mélange ou des coûts d'exploitation élevés, il n'est pas nécessaire de moderniser ou de remplacer immédiatement l'équipement. La bonne décision consiste d'abord à identifier la cause profonde du problème, puis à choisir la solution la plus économique en tenant compte du coût des modifications, de l'amélioration attendue, de la durée de vie restante de l'équipement et des besoins à long terme du projet.
Plus précisément, une évaluation intégrée peut être réalisée autour des cinq dimensions suivantes :
- Cause premièreLes mauvaises performances sont-elles dues à la gestion opérationnelle et de production, à des défaillances d'un seul équipement ou du système, ou bien la configuration globale de l'équipement ne correspond-elle pas aux exigences du projet ?
- Coût de la rénovation : Combien d'argent, de temps d'arrêt et de coûts de mise en œuvre seront nécessaires pour résoudre le problème actuel ?
- EAméliorations attendues :Dans quelle mesure peut-on espérer une amélioration de la productivité, de la consommation d'énergie, de la stabilité de la qualité ou de la productivité grâce à l'optimisation opérationnelle ou à la modernisation des équipements ?
- Durée de vie restante de l'équipement :Combien de temps la structure principale, le système central et le système de contrôle de l'équipement existant peuvent-ils fonctionner de manière stable ?
- Exigences à long terme du projet : Les besoins futurs en matière de capacité des projets, les taux d'utilisation des RAP, la mobilité des équipements et les conditions de production vont-ils évoluer ?
Par conséquent, il n'existe pas d'ordre fixe (« maintenance d'abord, puis mise à niveau, et enfin remplacement ») pour l'optimisation des performances des équipements. Si le problème provient principalement de la gestion des opérations et de la production, la priorité doit être donnée à l'optimisation des opérations. Si le corps principal de l'équipement répond encore aux exigences du projet, mais qu'un sous-système spécifique constitue un goulot d'étranglement, une mise à niveau ciblée peut être envisagée. Si la configuration globale de l'équipement ne répond plus aux exigences actuelles ou futures du projet, il convient d'évaluer plus en détail la rentabilité à long terme du remplacement de l'ensemble de la machine.
Le principe fondamental est : Il ne s'agit pas de mettre à niveau pour le simple plaisir de mettre à niveau, ni de renouveler pour le simple plaisir de renouveler, mais d'adapter la solution à la cause profonde du problème, aux coûts d'investissement et aux besoins à long terme du projet.
Quand l'optimisation opérationnelle suffit
Lorsque la configuration globale des équipements de la centrale d'asphalte répond toujours aux exigences du projet, et que les mauvaises performances sont principalement dues à des problèmes opérationnels, de processus de production ou de gestion du site, il n'est généralement pas nécessaire de modifier immédiatement les équipements.
Convient lorsque : écarts dans les paramètres de pesage par lots, planification de la production inadaptée, démarrages et arrêts fréquents, compétences insuffisantes des opérateurs, légères pertes de chaleur, gestion irrégulière de l'empilement des matériaux, etc.
Actions potentielles: Ces problèmes peuvent être améliorés grâce à la standardisation des étalonnages, l'optimisation de la planification de la production, la formation du personnel et la gestion des matériaux. L'optimisation opérationnelle étant généralement moins coûteuse et plus rapide à mettre en œuvre que la modernisation des équipements, il est important d'évaluer au préalable les améliorations attendues et les coûts de mise en œuvre afin de déterminer si elle permettra aux équipements de fonctionner au plus près de leurs performances nominales.
Quand une mise à niveau ciblée est plus judicieuse
Lorsque la structure principale et la configuration générale de la centrale d'enrobage répondent toujours aux exigences du projet, mais qu'un ou plusieurs sous-systèmes constituent des goulots d'étranglement évidents en termes de performances, il est possible d'évaluer plus en détail la mise à niveau ciblée de l'équipement sans remplacer directement l'ensemble de la machine.
Envisagez une mise à niveau lorsque : système de contrôle d'automatisation ancien, rendement de chauffage insuffisant du brûleur, faible précision de pesage des ingrédients, absence de fonction de régénération RAP de l'équipement d'origine, système de surveillance du contrôle de température obsolète, capacité insuffisante du système de convoyage auxiliaire, etc.
À ce stade, il convient de comparer le coût de la mise à niveau avec l'amélioration attendue. Si une mise à niveau partielle permet de résoudre efficacement le principal problème et que l'équipement principal a encore une longue durée de vie, une mise à niveau ciblée est généralement plus économique qu'un remplacement complet.
Améliorations potentielles : Les sous-systèmes principaux tels que la combustion, le dosage, le contrôle de l'automatisation, le contrôle de la température, la régénération du RAP ou le convoyage auxiliaire peuvent être mis à niveau en fonction des problèmes réels afin de compenser les lacunes en matière de productivité, de qualité ou d'efficacité.
Lorsque vous mélange d'asphalte Le remplacement des plantes est la meilleure option.
Lorsqu'il existe un écart important entre la configuration globale des équipements existants et les exigences actuelles ou futures du projet, et qu'il est difficile d'obtenir une amélioration suffisante des performances par l'optimisation du fonctionnement ou une mise à niveau partielle, le plan de remplacement peut être évalué plus en détail.
Envisagez une nouvelle mélange d'asphalte planter quand : La capacité nominale ne peut pas répondre à la demande de pointe du projet, le système de contrôle est très ancien, il ne peut pas s'adapter à la forte proportion de production de RAP, la consommation d'énergie à long terme est élevée, le système critique est fréquemment arrêté ou les conditions de fonctionnement du projet sont fondamentalement modifiées.
Toutefois, la décision de remplacer un équipement ne doit pas reposer uniquement sur un seul problème, mais doit faire l'objet d'une comparaison exhaustive :
- Durée de vie utile restante des équipements existants de la centrale d'enrobage ;
- Coûts d'équipement et de mise en œuvre nécessaires aux mises à niveau locales ;
- Performances de production attendues après la mise à niveau ;
- coûts d'acquisition et d'installation de nouveaux équipements ;
- Les avantages potentiels à long terme des nouveaux équipements en termes de consommation de carburant, de main-d'œuvre, d'entretien et de productivité ;
- Exigences en matière de capacité, de RAP, de mobilité et de configuration des équipements pour les projets actuels et futurs.
Lorsque le coût global et les avantages attendus du maintien ou de la mise à niveau de l'ancien équipement sont manifestement inférieurs à la valeur à long terme du remplacement par du nouvel équipement, le remplacement de l'ensemble de l'équipement est plus raisonnable.
Par conséquent, le renouvellement n'est pas la réponse par défaut à l'optimisation des performances, mais le résultat d'une évaluation technique et économique approfondie.
Comment choisir une centrale d'enrobage adaptée à ses besoins de production réels
Lors du choix d'une nouvelle centrale d'enrobage, les mêmes contraintes de performance que pour les centrales existantes doivent être prises en compte. centrales d'enrobage Il convient d'en tenir compte. Parallèlement, le choix d'un équipement ne consiste pas à sélectionner le modèle aux paramètres les plus élevés, mais celui qui correspond le mieux aux conditions de travail du projet, aux exigences de production et à la planification à long terme, afin d'éviter tout problème de performance insuffisante dès la conception.
Sélectionner la capacité en fonction de la demande de production réelle
En fonction de la demande réelle de production, la capacité de production doit être sélectionnée, et la théorie du « selon lequel seule une grande capacité de production est nécessaire » doit être abandonnée. En tenant compte du volume moyen journalier de pavage du projet, de la demande de pointe sur les chantiers, du temps d'exploitation effectif journalier, du taux d'utilisation des équipements, du cycle du projet et d'une planification commerciale future globale, la capacité de production doit être suffisante et aucun gaspillage ne doit être toléré.
Adapter l'installation aux matériaux et aux exigences RAP
En fonction de la teneur en humidité des granulats locaux, de leurs caractéristiques granulométriques et des catégories de matières premières, adapter les systèmes de séchage, de chauffage et de dosage ; en tenant compte de la proportion de matériaux recyclés utilisés dans le projet, personnaliser et adapter systèmes de recyclage RAP pour répondre aux exigences de production en matière de reconstruction de chaussées dégradées et d'utilisation de matériaux recyclés.
Adapter la mobilité au projet
Il est nécessaire de se concentrer sur l'évaluation de la durée du projet, de la fréquence de transition des équipements, des conditions d'installation et de transport, ainsi que des exigences de planification multi-projets, lors de la phase de sélection de la mobilité des équipements, afin de déterminer le niveau de mobilité requis par les équipements, d'adapter avec précision les modèles de centrales d'enrobage stationnaires, mobiles ou super-mobiles, et d'éviter les pertes d'efficacité et de performance dues à une inadéquation de la mobilité dès la source.
Évaluer les coûts d'exploitation du cycle de vie
Il est nécessaire de prendre en compte de manière exhaustive le coût total du cycle, notamment la consommation de carburant à long terme, les coûts d'exploitation et de maintenance, les coûts de main-d'œuvre, les coûts de transition, les pertes liées aux arrêts et la valeur de recyclage, et de sélectionner le schéma d'équipement offrant un meilleur rapport coût-efficacité et un fonctionnement plus stable.
Comment ZLIGNE DE COMMANDE Peut aider à diagnostiquer et à améliorer les performances des centrales d'enrobage.
L'analyse précédente montre que les mauvaises performances des usines de mélange de bitume ne sont souvent pas dues à une seule défaillance d'équipement, mais peuvent être liées aux conditions des matériaux, aux systèmes thermiques, à la précision du dosage, aux équipements auxiliaires, au temps de production effectif, à la coordination des processus et à la configuration des équipements.
Par conséquent, ZOOMLINE ne se contente pas de fournir des solutions selon des paramètres d'équipement standardisés, mais évalue systématiquement les exigences de capacité du projet, les caractéristiques des matériaux, le taux d'utilisation des RAP, les conditions climatiques, le cycle de construction et la mobilité des équipements, et adapte les configurations d'équipement et les solutions de production correspondantes en fonction des conditions spécifiques du projet.
Project basé mélange d'asphalte Configuration de l'usine
Les différents projets de construction routière ont des exigences différentes en matière de capacité des centrales d'enrobage, de mobilité, de capacité de régénération et d'adaptabilité environnementale.
ZOOMLINE procédera à une évaluation exhaustive lors de la phase de conception du projet :
- Exigences de capacité réelle et de pointe du projet ;
- Teneur en humidité des agrégats et caractéristiques des matières premières ;
- climat local et environnement de construction ;
- Pourcentage d'utilisation du RAP ;
- Cycle de construction du projet ;
- Fréquence de transition des équipements ;
- Conditions de transport, d'installation et d'aménagement du site.
Déterminez les spécifications des équipements et les configurations du système en fonction de ces paramètres de projet, plutôt que de simplement rechercher des paramètres TPH plus élevés, afin de réduire les pertes de performance à long terme causées par les inadéquations entre les configurations des équipements et les besoins réels de construction de la source.
Évaluation complète du système de production
Pour les projets où la production réelle est inférieure aux prévisions, l'inspection de la bétonnière à elle seule n'explique pas entièrement la cause de la limitation de capacité.
ZOOMLINELes solutions d'équipement de [Nom de l'entreprise] peuvent être configurées et adaptées depuis l'approvisionnement en matériaux froids, le transport des matériaux, le séchage et le chauffage, le criblage, le dosage, l'approvisionnement en bitume et en RAP, le mélange jusqu'au stockage du produit fini, en mettant l'accent sur la capacité de traitement, le flux de matériaux et le rythme de fonctionnement entre les différents systèmes.
Par exemple, pour une centrale d'enrobage à forte capacité nominale, si les systèmes de transport, de levage, d'approvisionnement en RAP ou autres systèmes auxiliaires en amont ne peuvent pas correspondre en permanence à la capacité de traitement de l'installation principale, une simple augmentation des spécifications de cette dernière ne résoudra pas les contraintes pratiques de l'ensemble de la chaîne de production.
Par conséquent, lors de la conception du schéma d'équipement, l'adéquation des capacités de l'ensemble de la chaîne de production permet d'identifier les maillons limitants potentiels avant de déterminer si des mises à niveau du système local ou des ajustements de configuration sont nécessaires.
Contrôle automatisé et gestion précise des processus
ZOOMLINE Les centrales d'enrobage peuvent être équipées de systèmes de contrôle automatisés pour la surveillance et le contrôle centralisés du dosage des matériaux, de la température et des paramètres de production critiques, en réponse aux problèmes liés à la précision du dosage, aux fluctuations de température et aux ajustements manuels fréquents.
La surveillance automatisée et le contrôle des processus réduisent les fluctuations manuelles et aident les opérateurs à maintenir un processus de production plus stable, réduisant ainsi le risque de pertes de qualité et de matières premières dues aux écarts d'ingrédients, aux fluctuations de température et aux ajustements manuels fréquents.
Expérience sur le terrain et assistance après-vente
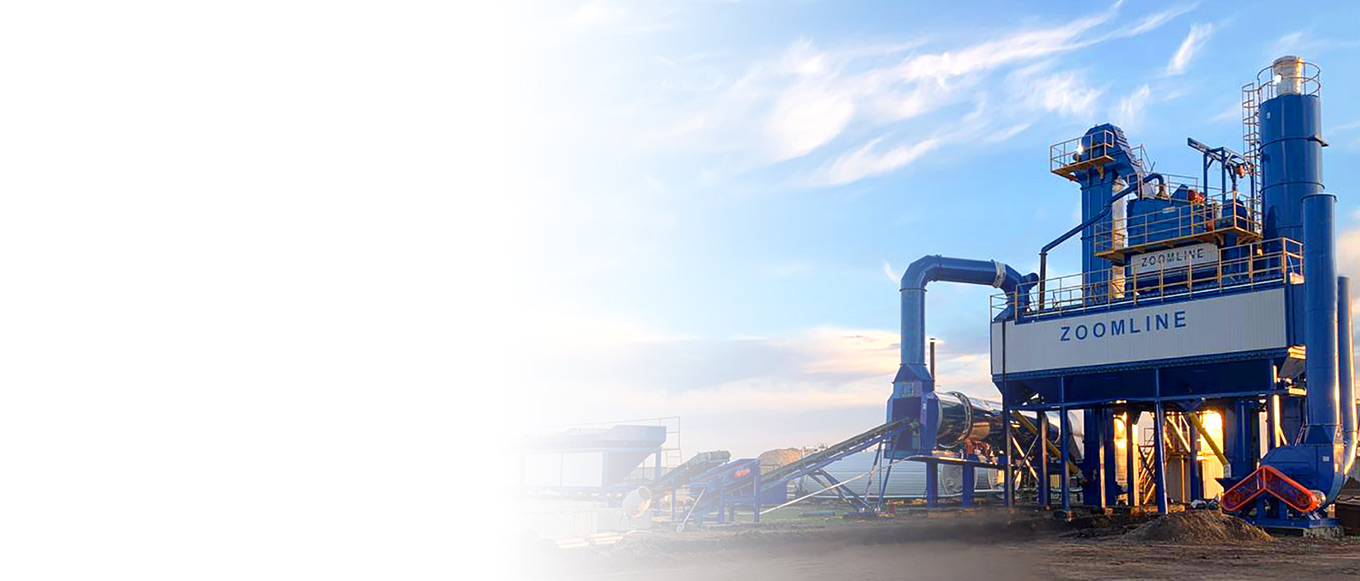
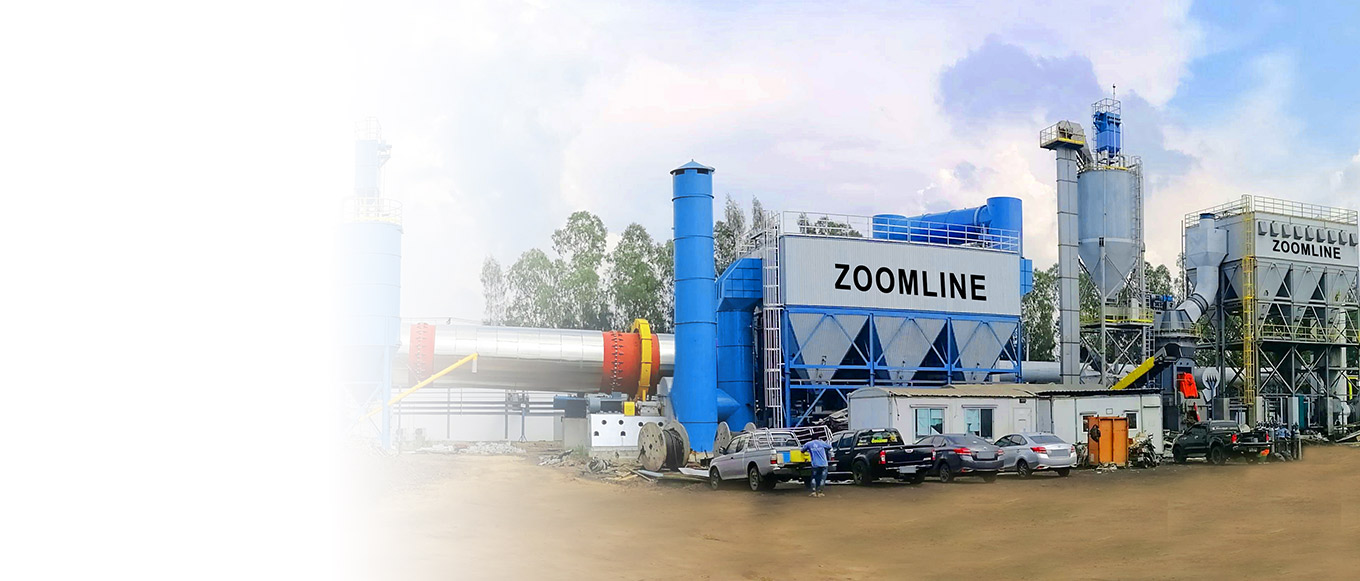
ZOOMLINE Les équipements des centrales d'enrobage ont été utilisés sur plusieurs marchés étrangers, notamment au Pérou, en Thaïlande et aux Philippines. Les conditions climatiques, les caractéristiques des granulats, les exigences relatives à l'utilisation des agrégats recyclés, l'envergure des projets et les modalités de transfert des équipements varient d'un marché à l'autre. Ces projets concrets permettent d'acquérir une expérience précieuse pour le choix des équipements et la configuration des systèmes dans le cadre de projets similaires.
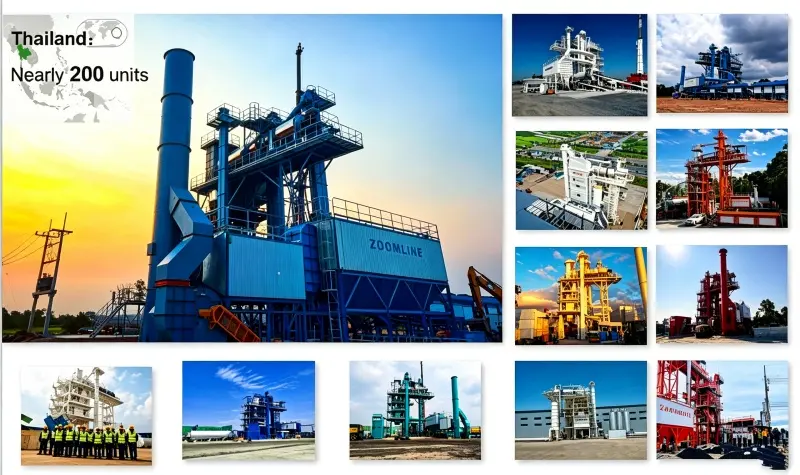
Thaïlande : Près de centaines d'ensembles de mi d'asphalte recycléplante x
ZOOMLINE a fourni près de centaines d'ensembles de usine d'asphalte recyclé Nous avons acquis une solide expérience sur le marché thaïlandais, notamment dans le cadre de projets de recyclage de RAP. Ces projets, qui comprennent différentes configurations de systèmes (stockage, transport, dosage et production de recyclage des matériaux recyclés), offrent des références pratiques pour la conception d'équipements adaptés aux diverses exigences de production de RAP.
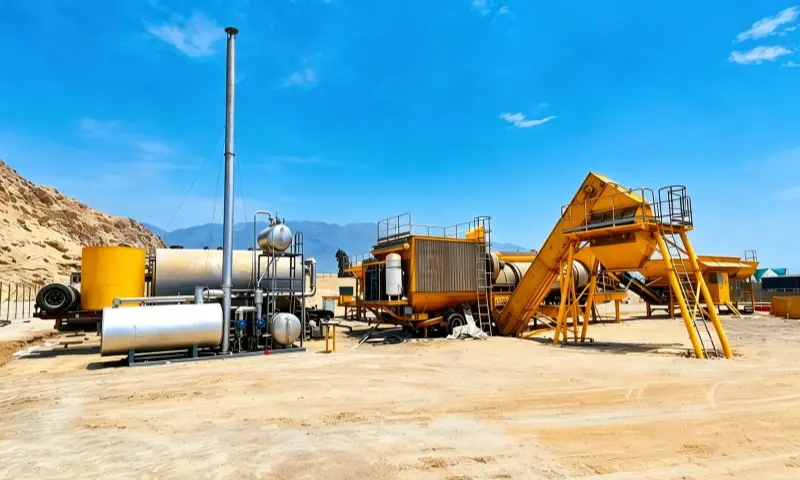
Pérou : Super compresseur ZAP-CR Series de 120 TPH Projet mobile de recyclage continu à taux élevé de RAP
Sur le marché péruvien, ZOOMLINESérie ZAP-CR 120 TPH Centrale d'enrobage à recyclage de RAP à haut ratio, ultra-mobile et continue combine une capacité de 120 TPH, des exigences de production de recyclage RAP à taux élevé et une conception d'équipement supermobile dans une seule configuration de projet.
Ce projet pratique reflète la logique de sélection des équipements évoquée ci-dessus, c'est-à-dire une prise en compte exhaustive des éléments suivants :
Demande de capacité + capacité de régénération du RAP + mobilité des équipements
plutôt que la sélection basée uniquement sur la capacité de l'équipement en TPH.
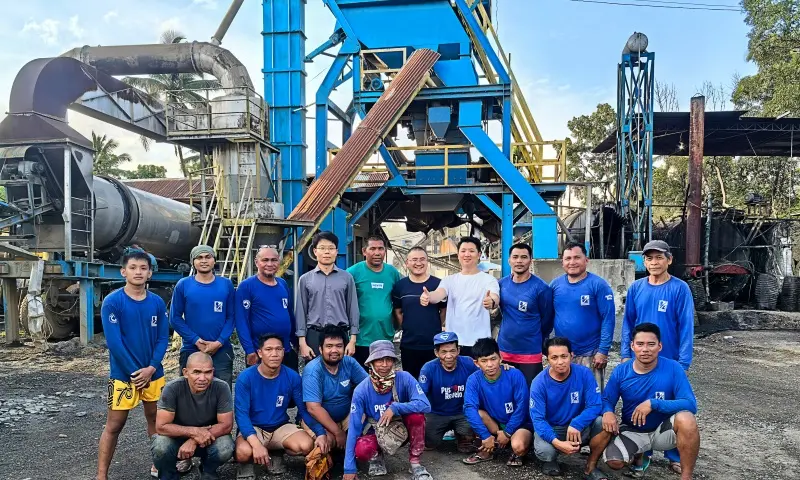
Philippines: Application de Mobile Aasphalte Mixer Plants
ZOOMLINE centrales d'enrobage mobiles Ces équipements ont également été déployés sur le marché philippin. Face aux exigences des chantiers, des cycles de projet et des transitions propres à chaque projet, la configuration des équipements doit prendre en compte de manière exhaustive leur mobilité, les conditions du site et les impératifs de production liés aux travaux routiers.
Ces expériences pratiques de projets sur différents marchés constituent une base concrète pour ZOOMLINE Configurer les équipements, la conception du système RAP et les options de mobilité pour des projets de construction routière similaires.
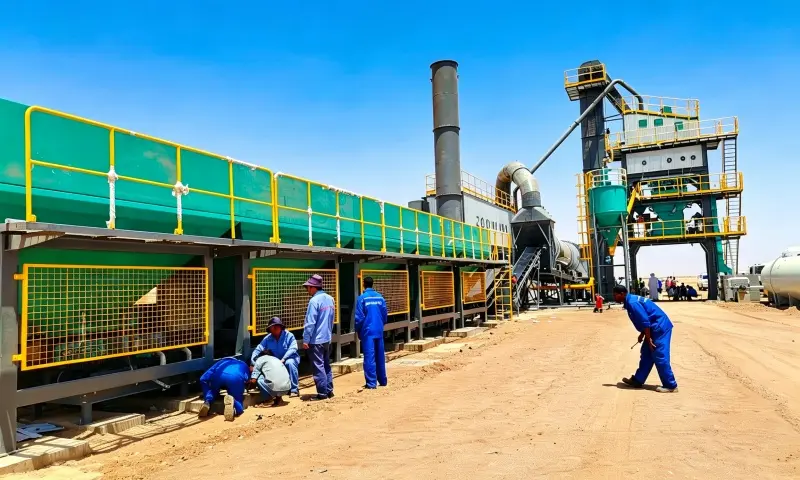
Cycle complet Sservice de Equipment Dlivraison à Aréel Production
Les performances des équipements doivent en définitive être vérifiées par une production stable sur site. ZOOMLINELes services de l'entreprise ne se limitent donc pas à la fabrication et à la livraison d'équipements, mais comprennent également :
- Installation et mise en service des équipements ;
- Formation des opérateurs ;
- Instructions relatives aux paramètres de production ;
- Assistance technique pendant le fonctionnement ;
- Assistance après-vente et fourniture d'accessoires.
Pour les projets de construction routière à l'étranger, l'assistance complète, depuis l'installation des équipements et leur mise en service jusqu'à leur exploitation en production, aide les clients à faciliter le débarquement des équipements et à réduire les risques techniques et opérationnels lors de leur mise en service.
Conclusion: Diagnostiquer le goulot d'étranglement avant Ooptimiser Aasphalte Mixer Planterne Pperformance
Les performances d'une centrale d'enrobage ne sont jamais optimales et ne sont jamais uniquement dues à des pannes matérielles. De nombreux problèmes de productivité, de qualité et de coûts ne sont pas uniquement imputables à des défaillances mécaniques, mais peuvent être liés à l'état des matériaux, aux systèmes de régulation de température, aux goulots d'étranglement du système, à la planification des opérations, à la coordination des processus et à la configuration des équipements. Si le problème provient de la configuration du système, de l'état des matériaux ou des processus de production, une simple réparation de l'équipement ou le remplacement de pièces ne suffira peut-être pas à résoudre la cause profonde de la baisse de performance.
Dans la plupart des scénarios de diagnostic de performance, les idées suivantes peuvent être appliquées : Diagnostic systématique → localisation précise des goulots d'étranglement → optimisation légère des opérations → mise à niveau ciblée des équipements → remplacement des équipements adaptatifs si nécessaire → adéquation précise des équipements aux conditions du projet.
Appel à l'action
Si votre centrale d'enrobage présente des problèmes tels qu'une capacité de production insuffisante, une fluctuation de la qualité du mélange, des pertes élevées de carburant et de matières premières ou une faible efficacité de production, ZOOMLINE peut effectuer une évaluation basée sur le projet en fonction de la demande de capacité de votre projet, des caractéristiques des matériaux, du ratio RAP, des conditions climatiques, de la mobilité des équipements et de la période de construction, aider à identifier les principaux goulots d'étranglement affectant les performances de production réelles et fournir des suggestions correspondantes de configuration d'équipement, d'optimisation du système ou de mise à niveau.
Qu’il s’agisse d’une nouvelle centrale d’enrobage, de l’optimisation des performances des équipements existants ou d’un projet de production à forte proportion de recyclage d’enrobés recyclés, ZOOMLINE peut développer une solution ciblée en fonction des conditions spécifiques, plutôt que de simplement recommander un équipement standard de plus grande capacité.
Si vous évaluez la capacité réelle d'une centrale d'enrobage ou si vous prévoyez de moderniser votre équipement, veuillez fournir ZOOMLINE avec la capacité du projet, la teneur en humidité des granulats, le pourcentage d'utilisation de RAP, l'emplacement de la construction et les exigences de mobilité des équipements afin que nous puissions vous aider à évaluer une configuration d'équipement plus adaptée.
Questions fréquentes
1. Pourquoi une centrale d'enrobage ne parvient-elle pas à atteindre sa capacité nominale ?
La capacité nominale est la valeur de référence de conception de la centrale d'enrobage dans des conditions de fonctionnement spécifiques, et la production réelle est limitée par de multiples facteurs tels que la teneur en humidité des granulats, l'efficacité du séchage et du chauffage, la précision du dosage, les goulots d'étranglement du système auxiliaire, les pertes dues aux arrêts et redémarrages, la coordination des processus, les conditions climatiques, etc. Il ne s'agit souvent pas d'une panne mécanique du moteur principal de la centrale, mais plutôt d'une combinaison de facteurs liés aux matériaux, aux systèmes thermiques, aux équipements auxiliaires, à la planification ou à la configuration du projet qui limitent les performances de production réelles.
2.Qu’est-ce qui provoque une forte consommation de carburant dans une centrale d’asphalte ?
Les principales causes sont les suivantes : une teneur en humidité élevée des granulats augmente la charge de séchage, une conservation de la chaleur insuffisante des équipements, d'importantes pertes de chaleur, des paramètres de brûleur inappropriés, une précision de contrôle de la température médiocre, des préchauffages fréquents par démarrage et arrêt, et une planification de production chaotique, ce qui entraîne une augmentation de la consommation d'énergie inefficace.
3.Comment puis-je améliorer l'efficacité de production d'une centrale d'asphalte ?
La priorité sera donnée à la vérification des goulots d'étranglement de la capacité de base, à l'optimisation du stockage des matériaux et du contrôle de l'humidité à la source, à l'amélioration de la précision du dosage et du contrôle de la température, à l'élimination des insuffisances du système auxiliaire, à la normalisation de la planification de la production, à la réduction des démarrages et arrêts non justifiés, à l'optimisation de la coordination de l'ensemble du processus et, enfin, à la mise à niveau des équipements et à l'optimisation de leur configuration, selon les besoins.
4.Pourquoi la qualité du mélange bitumineux est-elle instable même lorsque la centrale ne présente aucun défaut mécanique apparent ?
La qualité du mélange est déterminée par l'ensemble de la chaîne de production, et non par un seul appareil. Les écarts de pesage des ingrédients, les fluctuations de température, l'approvisionnement irrégulier en matériaux, les désordres de coordination des processus et les variations de la granulométrie sèche/humide des agrégats peuvent entraîner, même en cas de dysfonctionnement de l'équipement, des fluctuations de la qualité du lot.
5.Comment puis-je déterminer si ma centrale d'enrobage a un problème de capacité ou un problème d'efficacité ?
Peut être évalué selon trois niveaux :
Configuration des équipements insuffisante : La capacité nominale, la capacité de régénération ou la configuration de base ne peuvent pas répondre aux exigences du projet ; même si le fonctionnement est optimisé, il reste difficile de respecter la norme.
Goulot d'étranglement du système : La capacité du moteur principal est suffisante, mais les systèmes auxiliaires tels que l'alimentation en matériaux froids, le séchage et le chauffage, le transport, l'approvisionnement en RAP, en poudre minérale ou en asphalte limitent la production globale.
Efficacité opérationnelle insuffisante : La capacité des équipements et des systèmes est suffisante, mais le temps de production effectif est insuffisant en raison de facteurs tels que l'approvisionnement en matériaux, la planification de la production, l'attente des véhicules, les démarrages et arrêts fréquents ou les opérations.
Par conséquent, la configuration de l'équipement, goulot d'étranglement du système et efficacité de fonctionnement peut être vérifié dans l'ordre suivant : configuration des équipements, goulot d'étranglement du système et efficacité opérationnelle, puis la décision peut être prise d'optimiser le fonctionnement, de mettre à niveau les systèmes locaux ou de réévaluer la configuration des équipements.
6.Quel est le principal goulot d'étranglement dans un système de production d'une usine d'asphalte ?
Il n'existe pas de goulot d'étranglement unique et prépondérant pour toutes les centrales d'enrobage. Des goulots d'étranglement peuvent survenir à n'importe quelle étape, comme la teneur en eau des granulats, le séchage et le chauffage, le dosage, le transport et le stockage des matériaux, la planification de la production ou la configuration du projet. Ces goulots d'étranglement doivent être évalués avec précision en fonction de la configuration des équipements, des conditions de travail sur le site, de la capacité de production réelle et des données de consommation énergétique.
7.Quand faut-il moderniser une centrale d'enrobage plutôt que de la remplacer ?
La configuration principale de la centrale d'enrobage doit répondre aux exigences du projet. Seul un sous-système (brûleur, régulation de température, système de dosage et de régénération) présente des faiblesses, et sa mise à niveau locale est peu coûteuse et rapide ; la modernisation et la reconstruction sont donc à privilégier.
8. Comment choisir la capacité de centrale d'enrobage adaptée à mon projet ?
Il est nécessaire de combiner la production moyenne journalière, la demande de pointe dans le secteur de la construction, la durée d'exploitation effective, le taux d'utilisation des équipements et un calcul complet de la planification des projets futurs, de refuser de poursuivre aveuglément de grands paramètres et de réaliser une adéquation précise entre la capacité de production et la demande de construction.
9. Comment déterminer la capacité de production réelle d'une centrale d'enrobage ?
Ne pas évaluer la capacité de production réelle en se basant uniquement sur le débit horaire nominal indiqué sur la plaque signalétique de l'équipement. L'évaluation de la capacité réelle doit prendre en compte le débit horaire réel en production continue, le temps de production effectif, la teneur en humidité des granulats, l'efficacité du séchage et du chauffage, la stabilité du dosage et du pesage, la capacité de traitement des systèmes auxiliaires, les temps de démarrage, d'arrêt et de veille, ainsi que l'organisation de la production sur site.
Pour les projets nécessitant l'évaluation des performances des équipements, il convient également de s'intéresser à la consommation de carburant par unité de production, à la stabilité de la qualité du mélange et aux temps d'arrêt non liés à une panne. Ces données permettent de déterminer avec plus de précision si le problème est dû à une capacité de traitement réelle insuffisante de l'équipement ou à des facteurs tels que les matériaux, la configuration du système, la planification de la production ou les conditions du projet.