

Qu’est-ce que la technologie de recyclage des enrobés bitumineux en usine ?
Introduction : Contexte et technologies clés du recyclage des chaussées en asphalte
Avec le développement continu des infrastructures mondiales, le volume de recyclage des enrobés bitumineux (RAP) La production de granulats d'enrobés bitumineux (REB) issus de l'entretien et de la réhabilitation des routes augmente d'année en année. Dans la construction routière traditionnelle, ces granulats étaient principalement éliminés par enfouissement ou abandon. Cette pratique entraînait non seulement un gaspillage important de granulats et de ressources asphaltiques de haute qualité, mais aussi une pollution environnementale. Parallèlement, la hausse du coût des matériaux de construction et le durcissement des réglementations environnementales ont contraint le secteur de la construction routière à adopter des pratiques durables, économiques et à faibles émissions. Cette évolution a favorisé l'émergence et le développement rapide des technologies de recyclage des enrobés bitumineux.
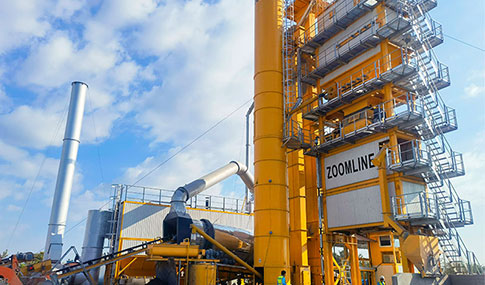
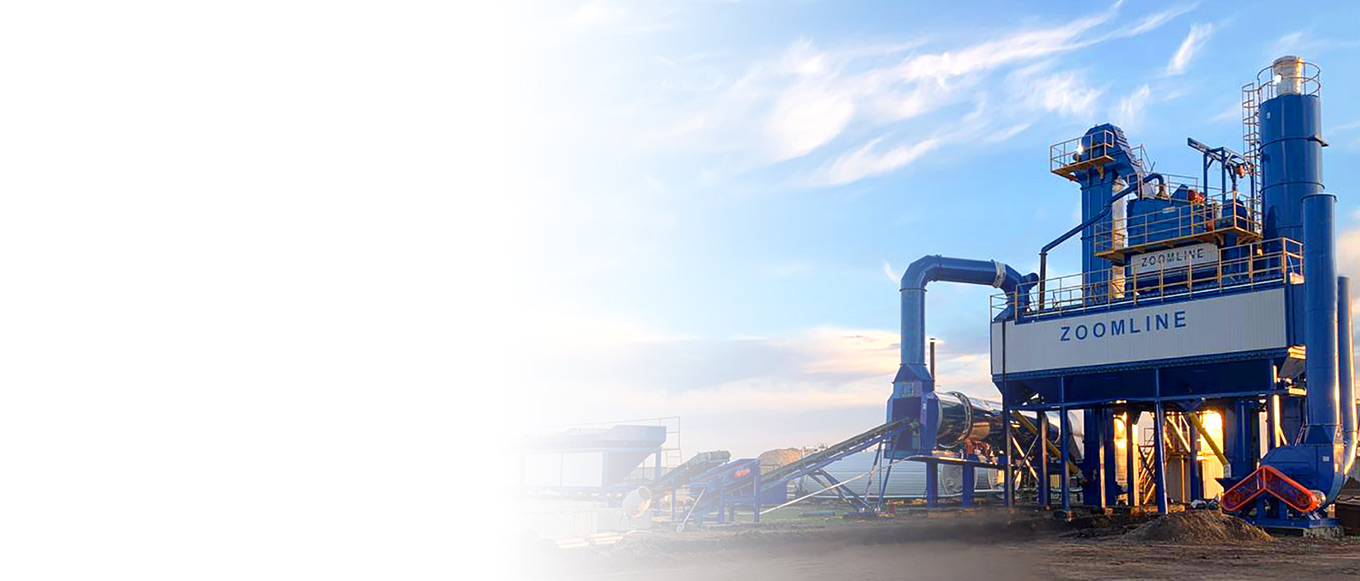
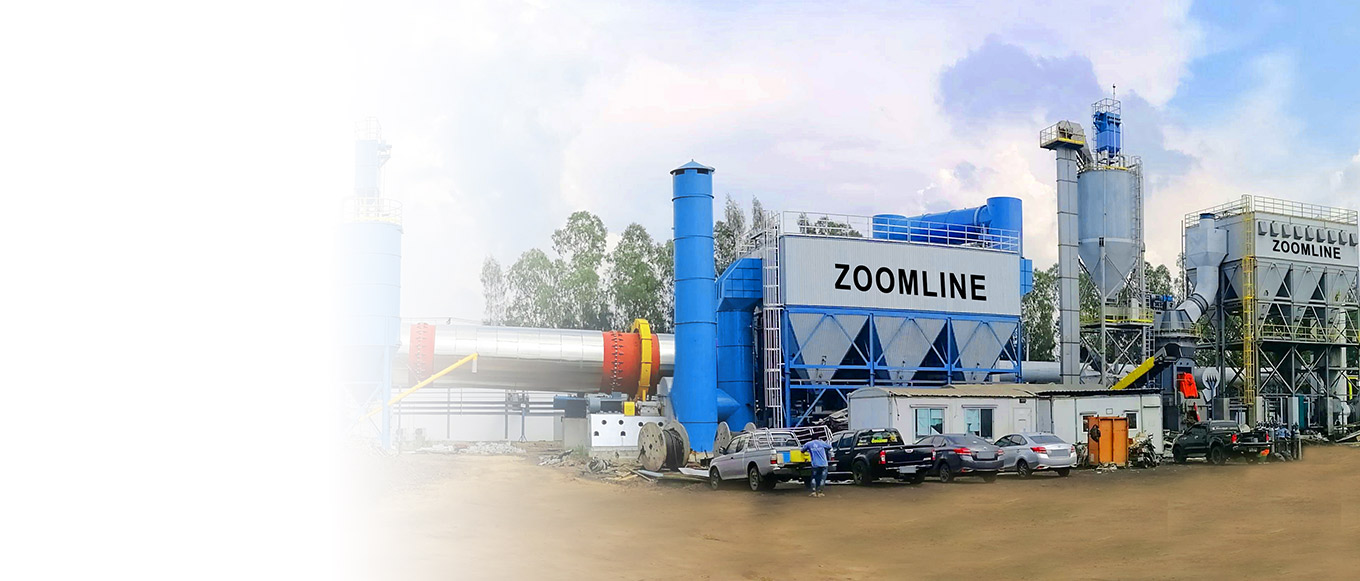
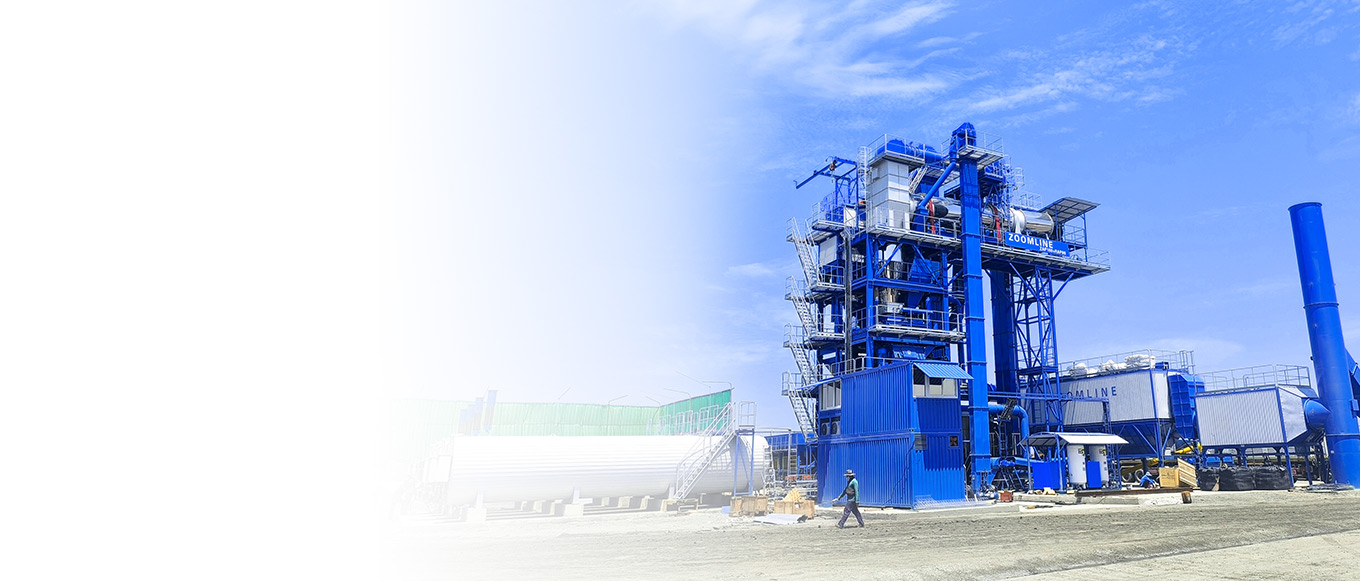
La technologie de recyclage des enrobés bitumineux en centrale, une technique essentielle du recyclage de l'asphalte, consiste à transporter les enrobés bitumineux usagés récupérés vers une centrale d'enrobage. centrale d'enrobageLe matériau enrobé subit alors un concassage, un criblage, un chauffage et un ajustement de sa composition avant d'être mélangé à de nouveaux granulats, à du liant bitumineux frais et à des agents régénérateurs afin de produire un enrobé conforme aux exigences de performance routière. Cette technologie rompt avec le modèle traditionnel de « consommation de ressources et élimination des déchets » dans la construction routière, permettant ainsi une utilisation circulaire des granulats d'enrobés recyclés. Dans les projets d'infrastructures modernes, elle constitue à la fois un moyen essentiel de réduire les coûts et d'accroître l'efficacité, et une voie importante pour la mise en œuvre de principes de construction écologique. Elle revêt une importance considérable pour la promotion d'un développement de haute qualité dans le secteur de la construction routière.
Qu’est-ce que la technologie de recyclage des enrobés bitumineux en centrale d’enrobage ? Définition de base et différenciation technique
Définition technique de base
La technologie de recyclage des enrobés bitumineux en centrale d'enrobage est un procédé centralisé de recyclage des mélanges bitumineux. Son principe repose sur l'utilisation de centrales d'enrobage pour valoriser les enrobés recyclés et produire des mélanges recyclés. Ce procédé scientifique permet de réactiver les propriétés de l'asphalte vieilli contenu dans les enrobés recyclés, de réutiliser ses granulats de haute qualité et, in fine, de produire un mélange bitumineux recyclé conforme aux normes de performance et de qualité stable. Ce mélange recyclé est ensuite utilisé pour le revêtement ou l'entretien des chaussées et des fondations.
Principales différences avec la technologie de recyclage sur place
Les technologies de recyclage des enrobés bitumineux se répartissent principalement en deux catégories : le recyclage en usine et le recyclage in situ. Des différences importantes existent entre elles en termes de procédés et de contrôle qualité.
Scénario de processus
Le recyclage en usine nécessite le transport des granulats d'enrobés recyclés (RAP) vers une centrale de mélange fixe pour un traitement centralisé, le mélange recyclé étant ensuite transportable et réutilisable ailleurs. Le recyclage sur place consiste à broyer, chauffer et mélanger directement l'ancien revêtement sur le chantier, éliminant ainsi le besoin de transporter les RAP et le rendant adapté aux réparations de chaussées à petite échelle.
Contrôle Qualité
Le recyclage en usine utilise des équipements standardisés et des systèmes de dosage précis pour un contrôle rigoureux du criblage des granulats d'enrobés recyclés (RAP), des températures de chauffage et des proportions du mélange, ce qui garantit une meilleure stabilité de la qualité des matériaux recyclés. Le recyclage sur site, quant à lui, est limité par les conditions du site et la précision des équipements, ce qui engendre une plus grande variabilité de la qualité.
Champ d'application
Le recyclage en usine est adapté au traitement à grande échelle des granulats d'enrobés recyclés et à la construction de routes de haute qualité ; le recyclage sur place est plus approprié pour les réparations localisées des défauts de chaussée et l'entretien courant des routes.
Scénarios d'application typiques
La technologie de recyclage des enrobés bitumineux en centrale d'enrobage est applicable à divers projets de réhabilitation et d'entretien de chaussées, notamment l'élargissement d'autoroutes, la rénovation de routes urbaines principales, l'entretien des pistes d'aéroport et la réparation des routes de zones industrielles. Ses avantages sont particulièrement marqués pour les projets impliquant d'importants volumes d'enrobés recyclés et des exigences strictes en matière de performance des chaussées.
Composants essentiels du système de recyclage des enrobés bitumineux en usine
Système de traitement des enrobés bitumineux recyclés (RAP)
Le traitement des RAP constitue la base du recyclage mixte en usine et influe directement sur les performances du mélange recyclé. Ses principaux procédés comprennent :
Broyage, concassage et criblage
Les fraiseuses récupèrent l'ancienne surface de chaussée, qui est ensuite concassée à la granulométrie requise. Enfin, des cribles vibrants calibrent et séparent le matériau, éliminant les impuretés et les particules trop grosses afin d'assurer l'homogénéité du granulat d'enrobé recyclé.
Contrôle du stockage et de la teneur en humidité
Le RAP tamisé est stocké dans des silos dédiés, équipés de systèmes de ventilation et de chauffage, afin de maintenir son taux d'humidité dans des limites acceptables (généralement ≤ 3 %). Ceci évite qu'une humidité excessive ne compromette la qualité du chauffage et du mélange ultérieurs.
Configuration d'une centrale d'enrobage
Le recyclage en centrale d'enrobage nécessite des modifications ciblées des centrales d'enrobage classiques. Les configurations de base comprennent :
Sélection du type d'installation de mélange
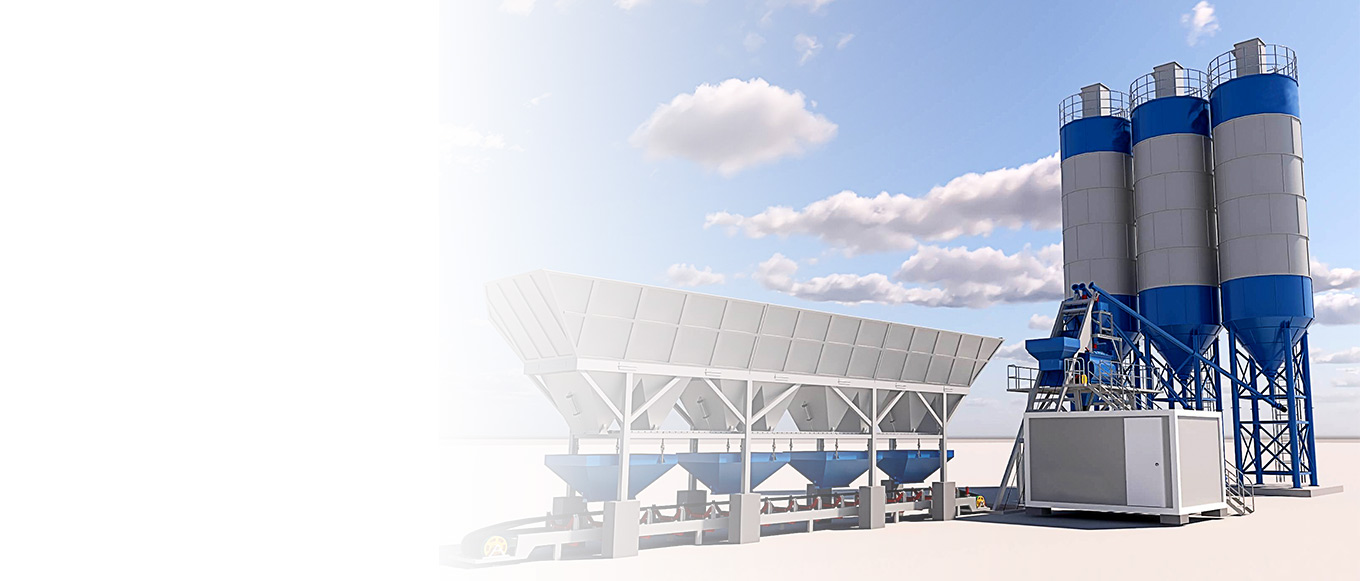
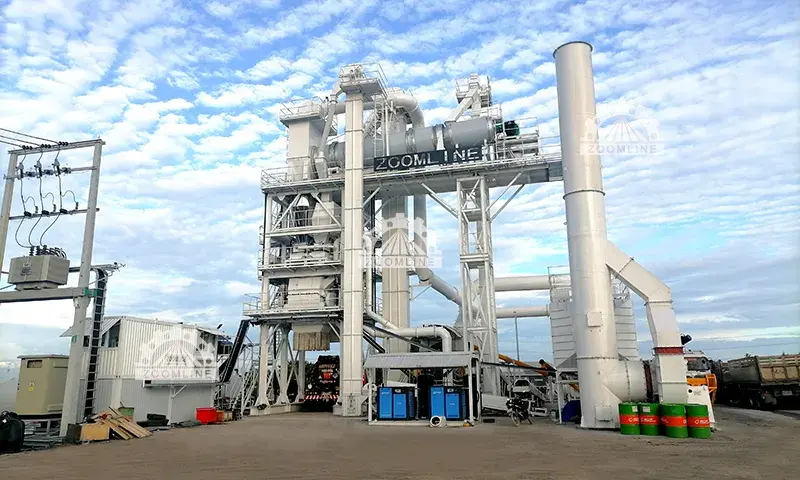
Les options comprennent des centrales à lots et usines à tambour continuLes centrales à lots conviennent à la production de mélanges recyclés en petits lots et à spécifications multiples avec une grande précision de conception du mélange ; les centrales à tambour continu excellent dans la production continue à grand volume, offrant une plus grande efficacité et permettant le chauffage simultané des granulats recyclés et des granulats frais.
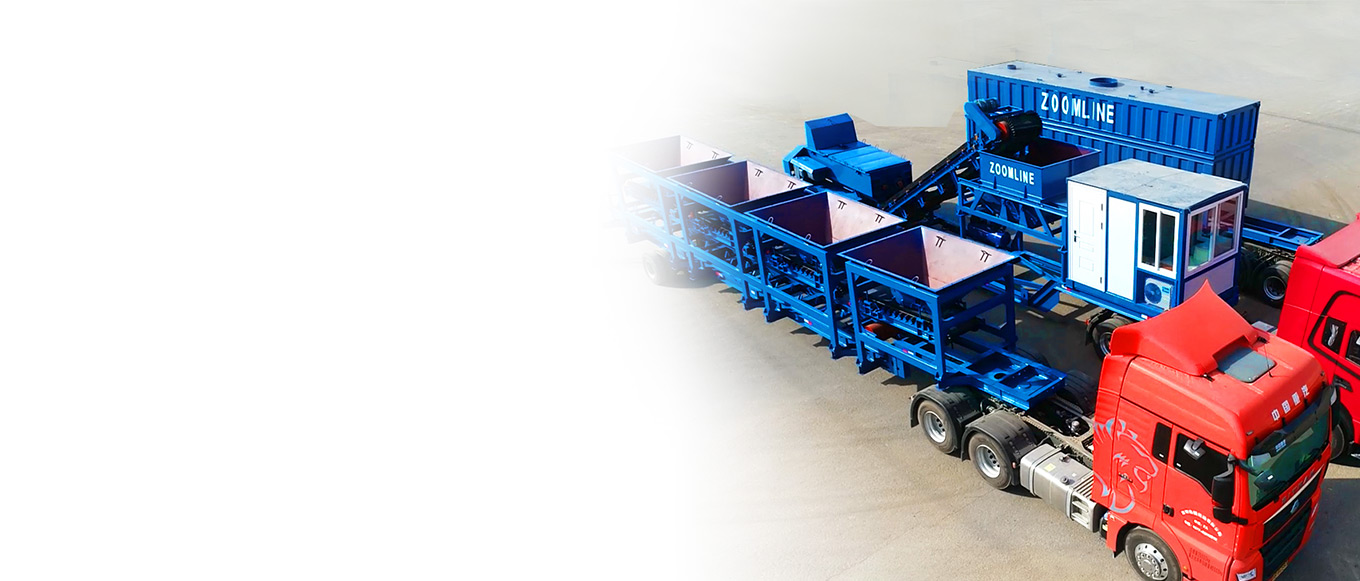
Système d'alimentation RAP
Selon les méthodes de chauffage du RAP, plusieurs options sont possibles : alimentation à froid, alimentation à chaud et alimentation en tambour parallèle. L’alimentation à froid nécessite un préchauffage du RAP à une température donnée avant son introduction dans le tambour de mélange. L’alimentation en tambour parallèle permet de chauffer et de mélanger le RAP avec de nouveaux granulats dans le même tambour, ce qui simplifie le procédé et réduit la consommation d’énergie.
Brûleurs et tambours de séchage
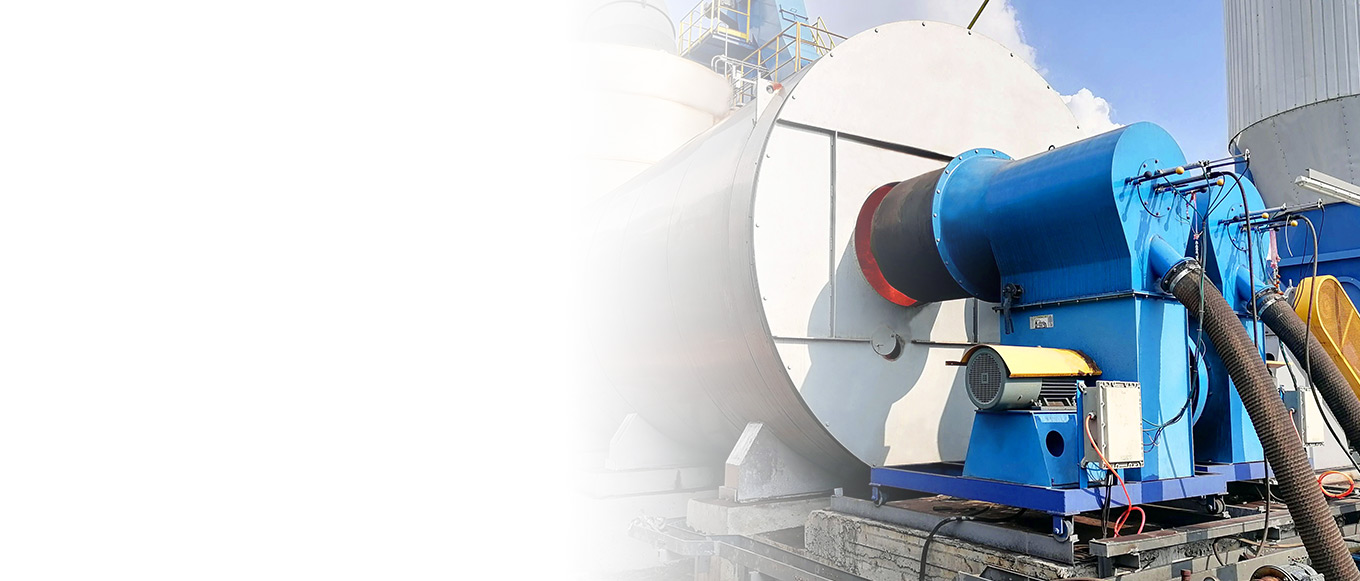
Il est indispensable de sélectionner des brûleurs à haut rendement et à faible consommation d'énergie afin de garantir des températures de chauffage uniformes et stables (généralement contrôlées entre 130 et 160 °C), tout en minimisant la consommation de combustible et les émissions polluantes. Les tambours de séchage nécessitent des structures de pales internes optimisées pour améliorer l'efficacité des échanges thermiques entre le RAP et le flux d'air chaud, évitant ainsi toute surchauffe localisée ou tout chauffage insuffisant.
Système de régénération et de revitalisation des liants bitumineux
L'asphalte contenu dans les enrobés recyclés (RAP) subit un vieillissement et une fragilisation dus à une exposition prolongée aux environnements naturels. Les technologies de régénération et de revitalisation permettent de restaurer ses propriétés.
Rôle des régénérateurs et des modificateurs
Les agents de régénération pénètrent l'asphalte vieilli pour reconstituer les composants légers perdus, réduire la viscosité et restaurer la flexibilité et l'adhérence. Les modificateurs (par exemple, SBS, SBR) améliorent la stabilité à haute température et la résistance à la fissuration à basse température de l'asphalte régénéré, répondant ainsi aux exigences de performance des routes de haute qualité.
Mélanger de l'asphalte ancien et neuf
Grâce à un dosage précis, l'asphalte usagé est mélangé à du liant bitumineux neuf dans des proportions spécifiques. Combiné à l'action d'agents régénérateurs, ce procédé garantit que le liant bitumineux mélangé répond aux exigences du cahier des charges, tout en assurant un équilibre optimal entre coût et performance routière.
Flux de travail et contrôle de la qualité pour le recyclage des enrobés bitumineux mélangés en centrale
Déroulement du processus étape par étape
Récupération et prétraitement RAP
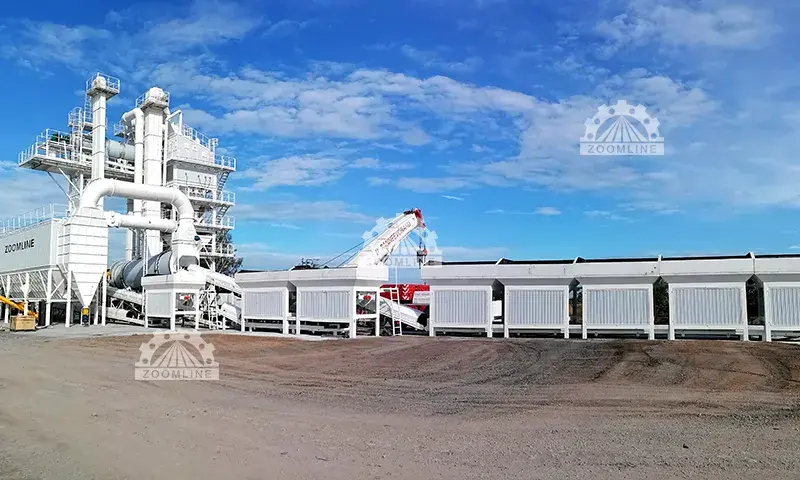
Sur le chantier de réfection routière, des fraiseuses sont utilisées pour broyer l'ancien revêtement d'asphalte et récupérer les granulats d'enrobés recyclés (RAP). Ces granulats sont ensuite transportés à la centrale d'enrobage, où ils sont concassés, criblés et dépoussiérés afin d'éliminer les impuretés et les particules non conformes. Le matériau traité est ensuite stocké dans des trémies pour une utilisation ultérieure.
Préparation des matières premières
Préparer les nouveaux granulats, le nouveau liant bitumineux, les agents de régénération, les modificateurs et autres matières premières. Tester les propriétés des matériaux conformément aux spécifications afin de garantir leur conformité aux normes de production.
Contrôle du chauffage et du dosage du mélange
Chauffer séparément les granulats d'enrobés recyclés (RAP) et les granulats neufs à des températures spécifiées. Doser avec précision les RAP, les granulats neufs, le liant bitumineux, les agents de régénération, etc., grâce à un système de contrôle intelligent basé sur les exigences de performance du mélange recyclé.
Contrôle du mélange et de la qualité
Introduire tous les matériaux dans le tambour de mélange et mélanger pendant la durée spécifiée (généralement de 30 à 60 secondes) afin d'assurer l'homogénéité. Effectuer des tests d'échantillonnage sur le mélange recyclé pour vérifier la stabilité Marshall, l'indice d'écoulement, le taux de vide et d'autres indicateurs. Ne libérer le matériau qu'après vérification de sa conformité.
Transport et pavage
Charger le mélange recyclé qualifié dans des véhicules de transport isolés et le livrer sur le chantier. Procéder à la pose et au compactage selon les procédés conventionnels de pavage d'enrobés bitumineux afin de terminer la construction de la chaussée.
Points de contrôle clés
Contrôle de la température
La température de chauffage des granulats d'enrobés recyclés (RAP) doit être strictement maintenue entre 130 et 160 °C. Une température excessive entraîne un vieillissement prématuré de l'asphalte, tandis qu'une température insuffisante nuit à l'homogénéité du mélange et à l'adhérence. Chauffez les granulats neufs à une température supérieure de 10 à 20 °C à celle des RAP afin de garantir le respect des températures de mélange requises.
Contrôle des proportions du mélange
La teneur en RAP doit être déterminée en fonction de son degré de vieillissement, de la qualité des granulats et des exigences de performance de la chaussée, généralement de 20 % à 50 %. Le dosage du régénérateur doit être déterminé expérimentalement, généralement de 3 % à 8 % de la masse d'asphalte vieilli, afin d'assurer une revitalisation complète de l'asphalte vieilli.
Surveillance de la qualité
Un contrôle en temps réel de la température du mélange, de sa durée et de la précision de son dosage est indispensable pendant la production. Chaque lot doit faire l'objet d'essais d'échantillonnage portant sur l'indice Marshall, la stabilité à haute température et la résistance à la fissuration à basse température afin de garantir sa conformité aux exigences de performance des chaussées.
Principaux types de technologies de recyclage des enrobés bitumineux produits en centrale
Technologie de recyclage des centrales d'enrobage à chaud
Le recyclage à chaud est la méthode de recyclage la plus répandue. Son procédé consiste à chauffer les granulats d'enrobés recyclés (RAP) et les granulats neufs à 130-160 °C, puis à les mélanger avec un liant bitumineux chaud et un agent de régénération pour produire un enrobé recyclé. Incorporant généralement de 20 % à 50 % de RAP, cette technologie permet d'obtenir des enrobés recyclés présentant une stabilité à haute température et une adhérence comparables à celles des enrobés vierges, adaptés aux couches de roulement des autoroutes. Ses avantages résident dans sa technologie éprouvée, ses performances stables et sa large applicabilité. Ses inconvénients comprennent une consommation d'énergie relativement élevée et la nécessité d'un contrôle strict des émissions polluantes.
Technologie de recyclage des plantes à mélange tiède
La technologie de recyclage en centrale d'enrobés tièdes représente une avancée écoénergétique par rapport au recyclage des enrobés à chaud. L'ajout d'agents d'enrobage tièdes permet de réduire la température de malaxage à 100-120 °C, générant ainsi des économies d'énergie de 15 à 30 % par rapport au recyclage des enrobés à chaud. Ses principaux avantages sont les suivants : une consommation de carburant et des émissions de CO₂, NOₓ et autres gaz d'échappement considérablement réduites ; un vieillissement de l'asphalte ralenti, améliorant la résistance à la fissuration à basse température de l'enrobé recyclé ; et une réduction des émissions de fumées pendant la construction, contribuant ainsi à l'amélioration de l'environnement du chantier. Sa teneur en agrégats d'enrobés recyclés (RAP) est comparable à celle des enrobés à chaud, ce qui la rend adaptée aux projets à fortes exigences environnementales tels que les routes urbaines et les pistes d'aéroport.
Technologie de recyclage des centrales à enrobage à froid (application optionnelle)
La technologie de recyclage à froid ne nécessite pas de chauffage des matières premières. Elle mélange directement les granulats d'enrobés recyclés (RAP) avec des granulats neufs, de l'émulsion de bitume et des agents de régénération à température ambiante pour produire un mélange recyclé. Ses avantages comprennent une consommation d'énergie extrêmement faible, un fort impact environnemental et une mise en œuvre aisée, ce qui la rend adaptée aux réparations de chaussées de petite envergure et à la construction de couches de base sur les routes à faible trafic. Ses inconvénients sont un développement plus lent de la résistance du mélange recyclé, une stabilité à haute température moindre, une teneur en RAP n'excédant généralement pas 40 % et une inadéquation aux couches de roulement sur les routes à fort trafic.
Principaux avantages de la technologie de recyclage des enrobés bitumineux en usine
Réduction des coûts, amélioration de l'efficacité et préservation des ressources
Les enrobés recyclés (RAP) contiennent d'importantes quantités de granulats et d'asphalte de haute qualité. Le recyclage en usine permet de réutiliser plus de 80 % des ressources de RAP, réduisant ainsi considérablement la consommation de granulats et d'asphalte neufs et diminuant les coûts d'approvisionnement en matières premières de 30 à 50 %. Parallèlement, il minimise les coûts d'élimination liés à la mise en décharge ou au recyclage des RAP, prévient le gaspillage des ressources et permet de valoriser les déchets.
Économies d'énergie, réduction de la consommation et durabilité environnementale
La production traditionnelle d'enrobés bitumineux consomme d'importantes quantités de combustible pour chauffer les granulats et l'asphalte. Le recyclage en centrale d'enrobés recyclés (RAP) utilise les granulats et l'asphalte existants, réduisant ainsi la consommation d'énergie de chauffage. L'application de la technologie de recyclage à tiède permet de réduire encore davantage la consommation d'énergie. De plus, le recyclage des ressources RAP minimise les émissions de carbone liées à l'extraction des granulats et au raffinage de l'asphalte, réduisant ainsi l'impact environnemental et contribuant aux objectifs de neutralité carbone.
Qualité stable et performances fiables
Le recyclage industriel de l'asphalte repose sur des équipements standardisés et des systèmes de contrôle intelligents au sein des centrales d'enrobage, permettant une maîtrise précise des proportions de matières premières, des températures de chauffage et des temps de malaxage. Il en résulte une stabilité de qualité nettement supérieure pour les enrobés recyclés par rapport aux techniques de recyclage sur place. Grâce à une conception et un contrôle qualité rigoureux, les enrobés recyclés peuvent atteindre une stabilité à haute température, une résistance à la fissuration à basse température et une durabilité à la fatigue comparables à celles des enrobés vierges, répondant ainsi aux exigences des applications routières de haute qualité.
Large applicabilité et forte compatibilité
La technologie de recyclage en centrale d'enrobage est compatible avec différents types de centrales (discontinues et continues), permet de traiter des enrobés recyclés (RAP) de différents degrés de vieillissement et produit des mélanges recyclés aux spécifications variées. Elle convient aux projets de pavage et d'entretien, notamment les autoroutes, les routes urbaines, les pistes d'aéroport et les voies d'accès aux zones industrielles, et fait preuve d'une polyvalence exceptionnelle.
Considérations relatives au contenu et aux performances du RAP : concilier économie et durabilité
Plage de contenu RAP recommandée
La teneur en RAP est un facteur déterminant pour la performance et la rentabilité des enrobés recyclés. Selon les normes industrielles et les pratiques d'ingénierie, la teneur recommandée en RAP pour le recyclage en centrale d'enrobage à chaud se situe entre 20 % et 50 % : – En dessous de 20 %, le bénéfice de la réutilisation des ressources est négligeable. – Au-dessus de 50 %, l'utilisation accrue de régénérateurs est nécessaire et la restauration des propriétés de l'asphalte vieilli devient plus complexe, ce qui peut compromettre la durabilité de l'enrobé. La teneur en RAP des matériaux recyclés en centrale d'enrobage tiède peut suivre les recommandations relatives au recyclage des enrobés à chaud, tandis que celle des matériaux recyclés en centrale d'enrobage à froid ne doit généralement pas dépasser 40 %. La teneur spécifique doit être déterminée expérimentalement en fonction du degré de vieillissement du RAP, de la qualité des granulats et des exigences de performance de la chaussée.
Impact sur la performance des chaussées
Une teneur raisonnable en RAP ne dégrade pas les performances du revêtement ; au contraire, elle peut optimiser les propriétés du liant bitumineux grâce à l'action des agents régénérateurs. Cependant, une teneur excessive en RAP peut entraîner : – un vieillissement excessif du liant bitumineux, réduisant la cohésion du mélange et augmentant sa sensibilité à l'orniérage et à la fissuration ; – une granulométrie inadaptée, affectant la densité et la résistance du mélange ; – une durabilité à la fatigue réduite et une durée de vie plus courte. Par conséquent, les dosages de RAP et d'agents régénérateurs doivent être optimisés par des essais afin de garantir que les performances du mélange recyclé soient conformes aux normes.
Normes de contrôle de la qualité et défis courants
Le contrôle qualité des enrobés recyclés produits en centrale d'enrobage doit être conforme à des normes telles que les Spécifications techniques pour le recyclage des chaussées en asphalte (JTG/T 5521-2019), et porter sur des indicateurs comme la stabilité Marshall, l'indice de fluidité, l'indice des vides, la granulométrie des granulats et la teneur en bitume. Les difficultés de production courantes incluent des fluctuations excessives de l'humidité des granulats d'enrobés recyclés (RAP), des températures de chauffage non uniformes, un dosage imprécis du régénérateur et un mélange hétérogène. Les solutions consistent à optimiser le stockage et le prétraitement des RAP, à mettre en œuvre des systèmes précis de surveillance et de contrôle de la température, à utiliser des systèmes de dosage intelligents pour réguler le régénérateur, à prolonger le temps de malaxage et à perfectionner les techniques de malaxage.
Conclusion : Le recyclage mixte végétal – L’avenir de la construction routière
La technologie de recyclage des enrobés bitumineux composés en centrale, grâce à ses principaux avantages que sont la redistribution des ressources, la réduction des coûts, l'amélioration de l'efficacité, la durabilité environnementale et la stabilité de la qualité, est devenue une technologie clé pour la transformation et le développement du secteur de la construction routière. Cette technologie permet non seulement de traiter efficacement les déchets d'enrobés bitumineux, mais aussi de réduire considérablement les coûts de construction routière, de minimiser la consommation d'énergie et les émissions de carbone, conformément aux objectifs de la double neutralité carbone et aux principes de la construction écologique.
Avec des politiques environnementales de plus en plus strictes, des améliorations continues des équipements intelligents et la maturité croissante des technologies de recyclage, le champ d'application du recyclage des enrobés bitumineux mélangés en centrale va encore s'étendre. La proportion de RAP (enrobé bitumineux recyclé) augmentera progressivement.Parallèlement, des techniques avancées comme le recyclage des enrobés tièdes et le recyclage intelligent se généraliseront. À l'avenir, cette technologie constituera un processus essentiel pour la construction et l'entretien des routes, impulsant la transformation du secteur vers un modèle « axé sur le recyclage des ressources, les économies d'énergie et la réduction des émissions de carbone ».
Pour les entreprises et les investisseurs du secteur de la construction routière, le déploiement de la technologie de recyclage des enrobés bitumineux en centrale est une étape cruciale pour s'aligner sur les tendances du marché. Il est conseillé aux entreprises d'accroître leurs investissements dans la modernisation des équipements et la recherche et développement technologique afin d'améliorer la qualité et les performances des enrobés recyclés. Les investisseurs devraient se concentrer sur des segments de niche, tels que la fabrication d'équipements de recyclage et la production de régénérateurs, afin de saisir les opportunités de croissance du secteur et de contribuer ainsi au développement durable de la construction routière.