

Usine d'enrobage par lots vs usine d'enrobage en continu
Les centrales d'enrobage sont des équipements essentiels à la construction routière, assurant la production de l'enrobé à chaud nécessaire à la construction d'autoroutes, de routes urbaines et d'infrastructures. Cependant, toutes les centrales d'enrobage ne sont pas identiques. Deux grands types dominent le secteur : centrales d'enrobage à mélange discontinu et centrales d'enrobage en continu.
Que vous soyez entrepreneur, chef de projet ou producteur d'asphalte, comprendre les différences entre les deux peut influencer la réalisation d'un projet dans les délais, le respect des normes de qualité et la maîtrise des coûts. Ce guide présente une analyse détaillée des principes de fonctionnement, des principales différences, des avantages et des inconvénients des deux types d'installations, ainsi que la manière de choisir celle qui convient à votre projet.
Qu'est-ce qu'une usine d'enrobage par lots ?
Les centrales d'enrobage discontinues sont les plus répandues au monde, réputées pour leur flexibilité de production et la haute précision de la qualité du produit fini. Elles fonctionnent selon un cycle de production par lots, dont le temps de production varie selon le type de lot, produisant généralement un lot complet d'enrobé toutes les 40 à 50 secondes, toutes les matières premières étant pesées et mesurées individuellement.
Ce type d’usine est un choix idéal pour les producteurs servant plusieurs clients simultanément, car il peut facilement ajuster les spécifications de production pour répondre à différents besoins tout en maintenant une qualité élevée.
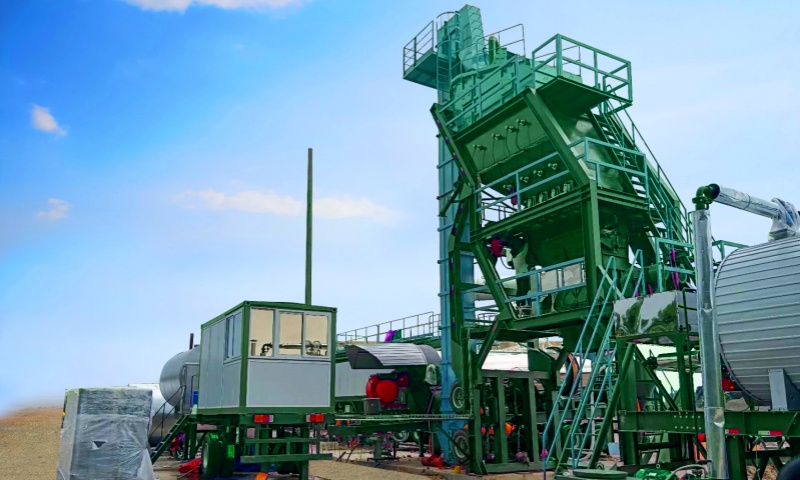
Core Ccomposants d'un Batch Aasphalte Mixer Planterne
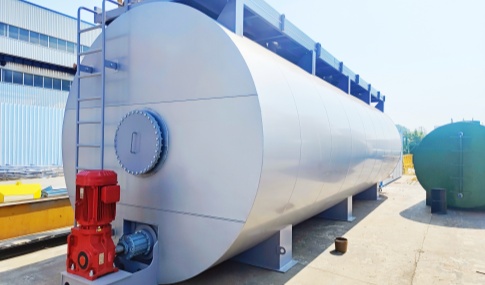
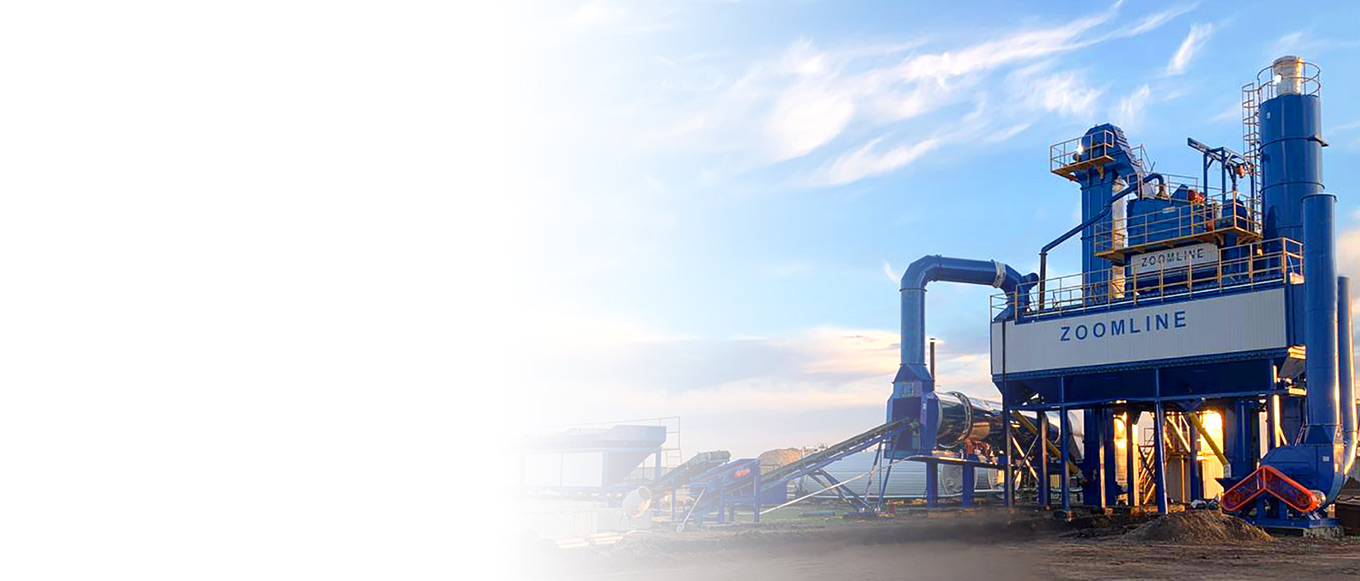
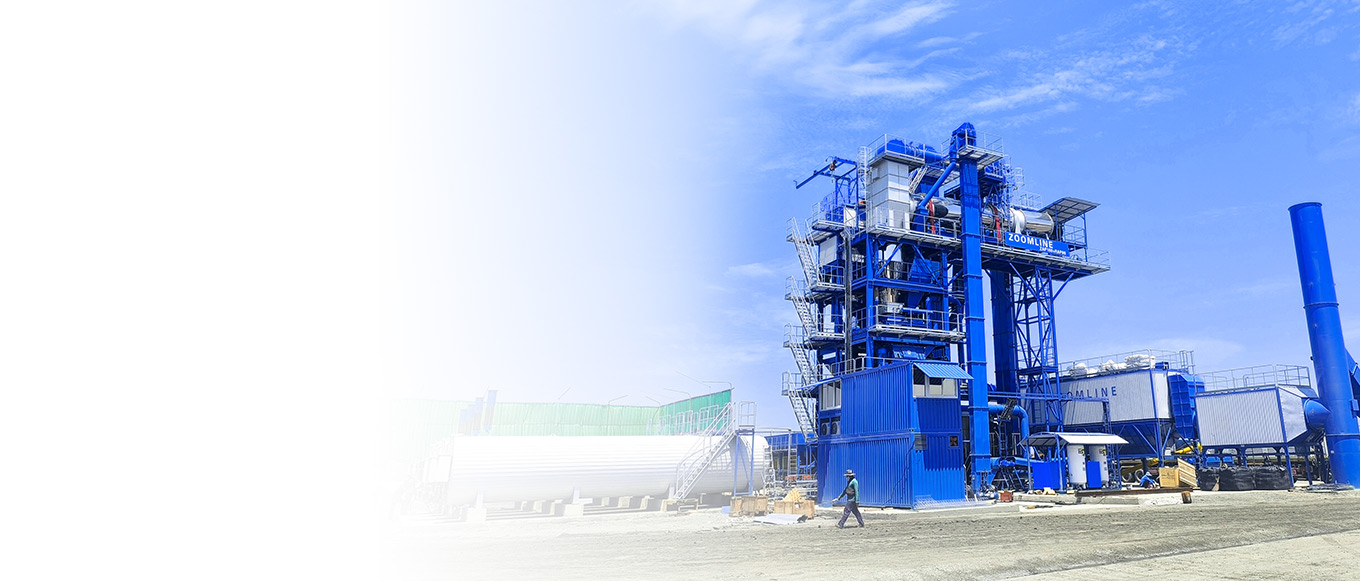
Une centrale de malaxage d'asphalte par lots se compose de plusieurs éléments clés : l'alimentateur d'agrégats froids stocke et transporte les agrégats froids bruts ; le tambour de séchage chauffe les agrégats froids à l'aide d'un brûleur ; l'élévateur d'agrégats chauds transporte les agrégats chauffés vers la tour de mélange ; le tamis vibrant sépare les agrégats chauds en différentes spécifications, les agrégats chauds tamisés étant stockés dans le silo d'agrégats chauds ; la tour de mélange contient une trémie de pesage et un tambour de mélange pour le mélange final ; le réservoir d'asphalte est utilisé pour stocker et fournir l'asphalte ; le système de dépoussiérage utilise une combinaison « dépoussiéreur par gravité + dépoussiéreur à manches » pour réduire la pollution ; le panneau de commande avancé permet un fonctionnement entièrement automatisé des cycles de pesage, de mélange et de production.
Comment le lot Usine de mélange d'asphalte
- Approvisionnement en granulats froids : les granulats froids provenant du silo à granulats froids sont transportés de manière ordonnée via un tapis roulant jusqu'au tambour de séchage, fournissant ainsi la base de matière première pour le traitement ultérieur.
- Séchage et chauffage : À l'intérieur du tambour de séchage, des brûleurs fournissent de la chaleur en continu pendant la rotation synchrone du tambour. Les granulats froids sont soumis à des processus de séchage et de chauffage sous l'effet combiné de la chaleur et de la rotation. La poussière générée lors de ce processus est préalablement filtrée par le dépoussiéreur gravitaire pour éliminer les plus grosses particules, puis les particules plus fines sont collectées en profondeur par le dépoussiéreur à manches, garantissant ainsi la protection de l'environnement.
- Criblage et pesage : Une fois les granulats chauds introduits dans la tour de mélange, ils sont criblés avec précision selon différentes spécifications par un crible vibrant. La trémie de pesage respecte scrupuleusement les exigences de rapport de mélange pour mesurer précisément chaque spécification de granulat.
- Malaxage : Les granulats pesés, ainsi que l'asphalte et le filler mesurés, sont mélangés par lots dans le tambour malaxeur. Le cycle de malaxage est généralement réglé à 45 secondes pour garantir un mélange uniforme et de haute qualité.
- Stockage et déchargement : Le mélange d'asphalte fini peut être stocké temporairement dans un silo de stockage selon les besoins ou directement déchargé dans des camions de transport pour un transport rapide vers le chantier de construction.
Qu'est-ce que le a Usine d'asphalte continue
Le processus de production d'une centrale d'enrobage continue est ininterrompu, avec des rythmes de production non divisés en lots. Le mélange des matériaux est réalisé dans un tambour sécheur allongé, le séchage et le mélange étant simultanés.
L'absence de tour de mélange ou d'élévateur simplifie considérablement la structure du système et réduit d'autant les coûts de maintenance. Cependant, l'absence de crible vibrant impose des mesures de contrôle préalable strictes avant le début du cycle de production, notamment avant l'entrée des granulats dans le tambour de séchage et leur déchargement sous forme d'enrobé.
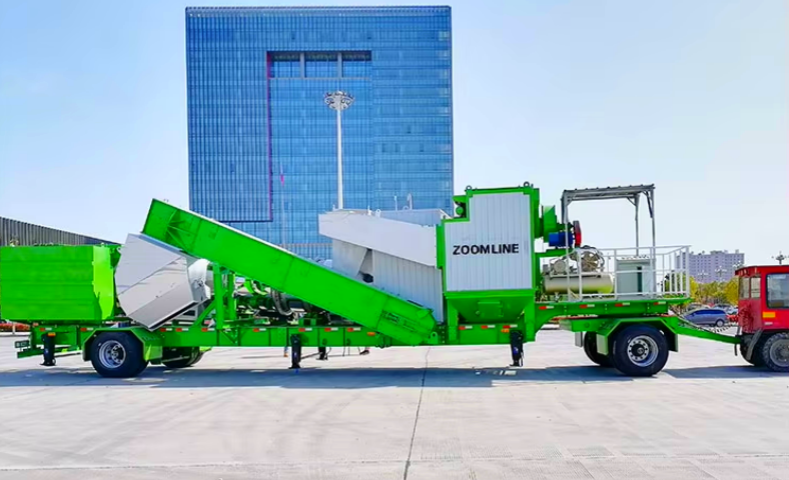
Core Ccomposants d'un Continuous Aasphalte Mixer Planterne
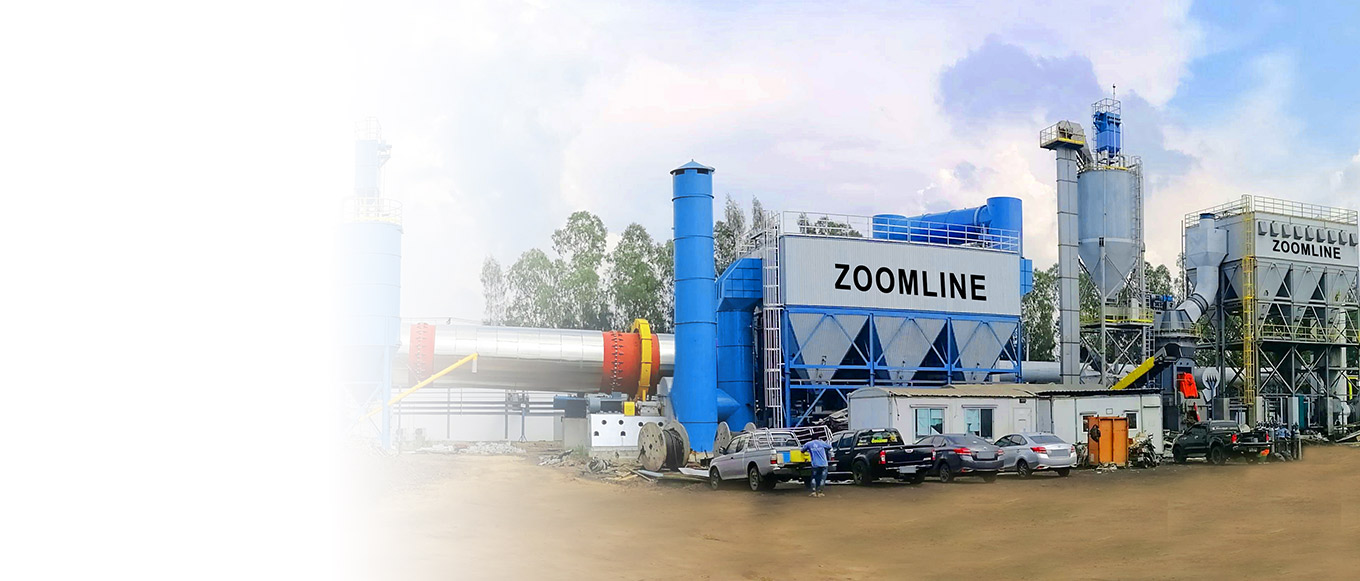
Les composants de base d'un ccentrale d'enrobage en continu comprennent un alimentateur d'agrégats froids pour une distribution précise des agrégats; un tambour de séchage étendu combinant les fonctions de séchage, de chauffage et de mélange; un brûleur fournissant une source de chaleur stable pour le processus de chauffage; un système d'alimentation en asphalte assurant un dosage et une distribution précis de l'asphalte; et un panneau de commande permettant une production continue efficace grâce à un contrôle automatisé.
Comment le continu Aasphalte Mixer Planterne WOrks?
- Alimentation et préchauffage des granulats froids : Les granulats froids sont acheminés vers le tambour de séchage à contre-courant par un convoyeur à bande ou un chargeur. Le tambour bascule et tourne, permettant aux granulats d'avancer à une vitesse uniforme. De l'air chaud à haute température (600-800 °C) circule dans le tambour dans le même sens que les granulats, ce qui permet un préchauffage rapide et améliore l'efficacité de l'échange thermique.
- Chauffage en profondeur et malaxage dynamique : Les granulats sont chauffés à 140-170 °C à l'intérieur du tambour. L'asphalte chaud, dosé avec précision, est pulvérisé sous forme de brouillard. Le mouvement continu des granulats assure un revêtement uniforme, évitant ainsi toute surchauffe locale ou tout mélange irrégulier.
- Sortie du produit et contrôle intelligent : L'enrobé fini est déchargé du tambour et transporté vers le silo de stockage ou le véhicule. L'ensemble du processus de production est surveillé en temps réel par un système automatisé utilisant des capteurs de température, de poids et de débit. En cas d'anomalie, le système ajuste automatiquement l'apport de chaleur, la vitesse de transport et le volume de pulvérisation afin de garantir la stabilité de la production et une qualité constante.
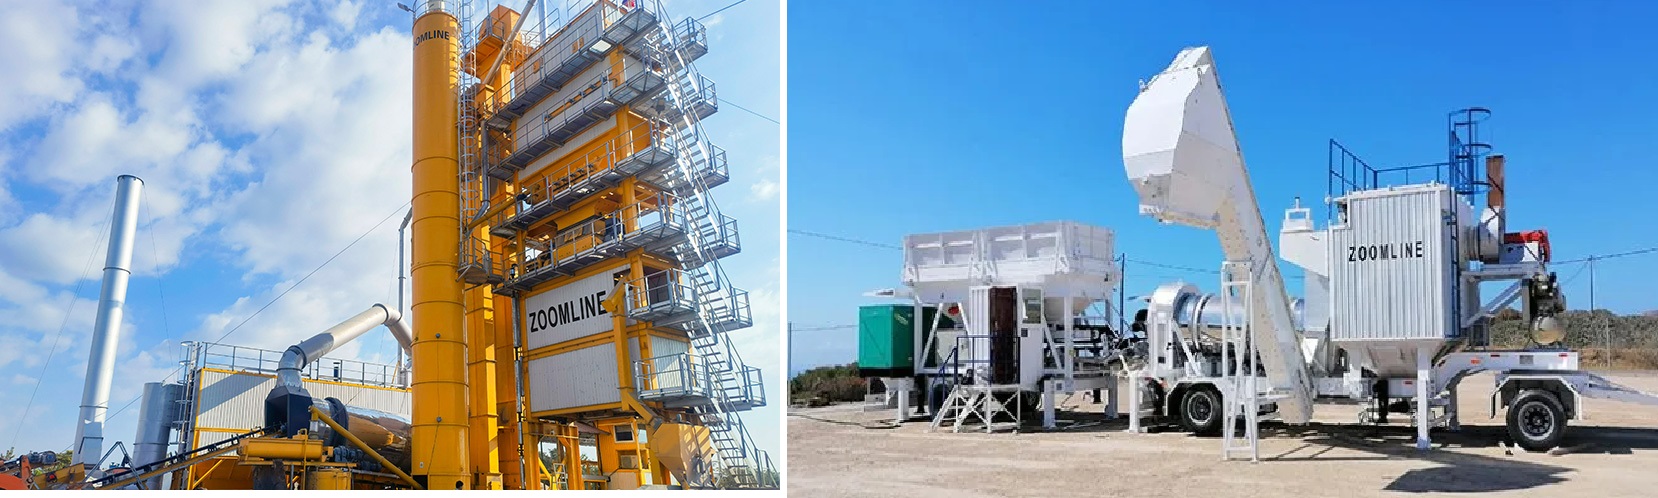
Principales différences entre Usine de mélange d'asphalte par lots et usine d'asphalte continue
Processus de production
Centrales d'enrobage par lots Les centrales d'enrobage par lots fonctionnent selon un modèle de production discontinue, réalisant un cycle de production complet toutes les 40 à 50 secondes. Au cours de chaque cycle, le système effectue successivement les opérations suivantes : alimentation en granulats, séchage et chauffage, criblage et pesage, ajout d'asphalte et de filler, et malaxage forcé. Lors des transitions entre les lots, l'équipement s'arrête brièvement pour effectuer les opérations de réinitialisation et d'étalonnage des paramètres. À l'inverse, les centrales d'enrobage en continu adoptent un processus de production entièrement continu : les granulats sont acheminés vers le tambour de séchage par un convoyeur à bande fonctionnant en continu, subissant simultanément chauffage, criblage et malaxage pendant le transport. Leur rendement est de 30 à 50 % supérieur à celui des centrales discontinues.
Système de pesée
Les centrales d'enrobage discontinues sont équipées de balances électroniques de haute précision et de systèmes de pesage dynamique, permettant un pesage précis par lot pour les granulats, l'asphalte et les fillers, avec une précision de mesure allant jusqu'à ±0.3 %. Ce système est particulièrement adapté aux exigences de production exigeant des ratios de mélange précis, comme pour l'enrobé modifié SBS. Les centrales d'enrobage en continu combinent mesure volumétrique et pesage à bande, permettant un contrôle du débit par régulation précise de la vitesse de la bande et de l'épaisseur du tas de matériaux, avec une précision de mesure d'environ ±1.5 %. Ce mode élimine l'étape de pesage secondaire après séchage, simplifiant ainsi le processus, mais imposant des exigences plus strictes en matière d'uniformité des matériaux.
Méthode de mélange
Les centrales de malaxage discontinues utilisent des tambours malaxeurs à double arbre horizontal à action forcée, dont les pales rotatives à grande vitesse assurent un mélange tridimensionnel des matériaux. En 45 secondes, le taux de couverture d'asphalte peut atteindre plus de 98 %. Les centrales de malaxage en continu utilisent une structure de malaxage à tambour avec racleurs hélicoïdaux et mécanismes à chaîne intégrés. Le transport des granulats, le séchage, le chauffage et l'enrobage sont effectués simultanément. Le temps de malaxage varie généralement de 120 à 150 secondes, un temps de séjour prolongé des matériaux compensant une intensité de malaxage insuffisante.
Structure de l'équipement
La centrale de mélange discontinue se compose de plus de 30 modules principaux, dont le bâtiment principal de mélange, le système de criblage vibrant, le groupe de silos à matériaux chauds et la trémie de pesage de haute précision, pour une surface totale de 2 000 à 3 000 mètres carrés. Les centrales de mélange en continu simplifient les silos à matériaux chauds et les systèmes de criblage grâce à une conception intégrée de tambour de « séchage-mélange », réduisant ainsi le volume des équipements de 40 % et les coûts de construction des fondations de 25 %, tout en imposant des exigences plus strictes en matière d'uniformité granulométrique des granulats.
Flexibilité de la formule
Les centrales de malaxage discontinues utilisent des automates programmables industriels (API) pour ajuster tous les paramètres en temps réel, permettant ainsi de passer rapidement de l'asphalte ordinaire à l'asphalte caoutchouté au sein d'un même lot de production. Elles prennent en charge la production de plus de 20 types de béton bitumineux, dont l'AC, l'AMF et l'OGFC. Les centrales de malaxage en continu nécessitent un préréglage des paramètres de procédé via des variateurs de fréquence et des vannes de débit avant la production, avec des ajustements de ratio de seulement ±10 % autorisés en cours de production, ce qui les rend particulièrement adaptées à la production continue de matériaux de chaussée standardisés.
Scénarios d'application
Les centrales de malaxage discontinues, avec leurs ratios de mélange de haute précision et leurs caractéristiques de production flexibles, sont les équipements privilégiés pour les grands projets d'infrastructures tels que les autoroutes et les pistes d'aéroport, avec une production journalière de 2 000 à 4 000 tonnes par unité. Les centrales de malaxage continues, grâce à leur rentabilité et à leurs avantages en termes de fonctionnement continu, sont largement utilisées dans les projets d'ingénierie de petite et moyenne envergure tels que les routes rurales et municipales, avec une production journalière généralement comprise entre 800 et 1 500 tonnes par unité.
Comparaison détaillée des systèmes de dosage entre les centrales d'enrobage par lots et les centrales d'enrobage en continu
Comptage global
Le cycle de production des deux types de centrales de mélange commence par l'alimentation en matériaux froids, les granulats étant généralement mesurés en volume. Pour des exigences de précision accrue, une bascule à bande peut être installée sur l'extracteur de granulats afin d'obtenir une mesure précise. Cependant, il existe des différences significatives entre les deux systèmes en termes de contrôle du poids total des granulats bruts :
Les installations continues effectuent les mesures à l'aide d'une bascule à bande d'alimentation avant l'entrée des granulats humides dans le tambour de séchage. La teneur en humidité devant être réglée manuellement pour tenir compte du poids de l'eau, cette méthode exige une teneur en humidité extrêmement stable des granulats (en particulier du sable et du gravier), ce qui nécessite des analyses fréquentes en laboratoire pour une surveillance en temps réel.
En revanche, les centrales de malaxage par lots effectuent la pesée après le séchage des granulats et avant leur entrée dans le tambour de malaxage. Grâce à la conception de la trémie de pesage, le processus de pesage n'est pas affecté par des facteurs variables tels que l'humidité et les conditions météorologiques, ce qui améliore la précision des mesures. De plus, le crible vibrant intégré aux centrales de malaxage par lots permet un criblage précis des matériaux avant le malaxage, garantissant ainsi la stabilité de la qualité du produit fini tout en atténuant efficacement les risques potentiels tels que l'entrée de gros granulats dans le silo à sable, les fluctuations de l'approvisionnement en granulats et les erreurs de formule prédéfinie du doseur de matériaux froids. C'est pourquoi les normes industrielles de nombreux pays stipulent explicitement que lorsque les carrières ne peuvent pas respecter les normes de contrôle strictes requises pour la production d'asphalte, des centrales de malaxage intermittentes doivent être utilisées pour les opérations de production.
Bitume Mesure
Les centrales d'enrobage discontinues utilisent des capteurs de pesée intégrés à la trémie de pesage pour contrôler précisément l'utilisation de l'enrobé grâce à la mesure du poids. Le système informatique ajuste intelligemment la quantité d'enrobé entrant dans le tambour de malaxage en fonction des spécifications et du poids réel des granulats, garantissant ainsi des ratios de mélange précis et sans erreur. Les centrales d'enrobage continu utilisent généralement des méthodes de mesure volumétrique, la mesure étant effectuée par un débitmètre en aval de la pompe d'alimentation. Si de l'enrobé modifié est utilisé, un débitmètre massique peut être installé, mais un nettoyage et un entretien réguliers sont nécessaires pour garantir la précision des mesures.
Dosage de remplissage
Dans les centrales de mélange discontinues, les charges sont pesées dans une trémie de pesage, ce qui permet un contrôle précis des matières fines recyclées et des matières fines externes. Après la mesure, les charges sont acheminées vers le tambour de mélange via un convoyeur à vis dédié ou un dispositif de transport par gravité, garantissant ainsi un processus efficace et précis. Les centrales de mélange en continu utilisent généralement des systèmes de mesure volumétrique, utilisant des vis d'alimentation à vitesse variable pour le transport des granulats. Comparés aux anciens systèmes de mesure pneumatiques, ces systèmes offrent des améliorations significatives en termes de stabilité et de précision de mesure.
Avantages of Usine de mélange d'asphalte par lots
Excellent Qualité Control
Des systèmes de pesage électronique de haute précision et des modes de mesure par lots permettent de mesurer de manière indépendante et précise des matières premières telles que les granulats, l'asphalte et la poudre minérale, avec une marge d'erreur de mesure de ±0.5 %. Associé à un processus de malaxage par étapes, le malaxage à sec préchauffe d'abord les granulats et les enrobe de poudre minérale, puis le malaxage humide injecte l'asphalte pour un mélange homogène. L'uniformité granulométrique et le rapport asphalte/granulats de chaque lot sont ainsi garantis conformément aux normes industrielles les plus strictes, ce qui le rend particulièrement adapté aux projets exigeant une qualité rigoureuse, comme les pistes d'aéroport et les ponts maritimes.
Haute Fflexibilité
Sa conception modulaire et ses systèmes de contrôle intelligents permettent un changement rapide de formule, permettant ainsi d'ajuster les paramètres pour différentes granulométries (par exemple, AC-13 à grains fins, SMA-16) en 30 minutes sans arrêter l'équipement pour le nettoyage. Idéal pour les fabricants multi-clients, il peut gérer les demandes d'approvisionnement continu à grande échelle pour les autoroutes tout en répondant avec flexibilité aux petites commandes personnalisées, comme la réparation de routes municipales, optimisant ainsi l'utilisation des équipements et le service client.
S'adapter à Environmental Cpend
Le procédé innovant « sécher d'abord, peser ensuite » élimine l'impact des fluctuations de la teneur en humidité des agrégats sur la précision des mesures. Même pendant la saison des pluies ou dans les régions côtières à forte humidité, des algorithmes de compensation dynamique ajustent automatiquement la température et la durée de séchage, associés à une conception étanche à l'humidité pour les silos de matériaux fermés, garantissant une production ininterrompue tout au long du processus et maintenant un rendement stable et des normes de qualité élevées.
Multifonctionnalité
L'usine intègre des modules de traitement d'enrobés à chaud, tièdes et à froid. En ajustant la température de chauffage de l'enrobé, en ajoutant des agents d'enrobés tièdes ou en utilisant de l'asphalte émulsifié, elle permet de produire avec flexibilité différents types d'enrobés. La technologie d'enrobés à chaud est adaptée à la construction routière conventionnelle ; la technologie d'enrobés tièdes réduit la consommation d'énergie et les émissions, répondant ainsi aux exigences environnementales des projets ; la technologie d'enrobés à froid est utilisée pour les réparations d'urgence, les routes rurales et autres situations particulières, permettant une efficacité de production multifonctionnelle.
Avantages of Usine d'asphalte continue
Production à haute efficacité
Centrales d'enrobage en continu Adoptant un mode de production continu, cette centrale permet d'améliorer considérablement l'efficacité de la production grâce à un acheminement et un malaxage continus des matériaux. Dans les situations de forte demande stable, sa production horaire d'enrobé bitumineux peut être augmentée de 15 à 25 % par rapport aux centrales à malaxage discontinues. Sur la base d'une journée de travail de 10 heures, une centrale à malaxage continu peut produire quotidiennement 100 à 200 tonnes d'enrobé bitumineux supplémentaires, ce qui la rend particulièrement adaptée aux projets aux délais serrés et à forte charge de travail.
Low Maintenance Cost
La structure de l'équipement de ce type de centrale d'enrobage est simplifiée, éliminant les composants complexes tels que les cribles vibrants, les tours de malaxage et les élévateurs. Cela réduit non seulement les coûts d'acquisition, mais aussi la fréquence de remplacement des pièces d'usure lors des opérations de maintenance. Les statistiques montrent que les coûts de maintenance annuels des centrales d'enrobage continues sont environ 30 % inférieurs à ceux des centrales intermittentes, tout en réduisant considérablement les temps d'arrêt dus aux pannes et en améliorant l'utilisation globale des équipements.
Energie Efficience
En simplifiant le processus de production, les installations de mélange continu évitent la consommation d'énergie liée aux démarrages et arrêts fréquents des installations intermittentes. En fonctionnement continu, l'équipement maintient un état de fonctionnement stable, minimisant ainsi le gaspillage d'énergie. Dans les régions où les coûts d'électricité sont élevés, les avantages des installations de mélange continu en termes d'économies d'énergie sont particulièrement évidents, entraînant des réductions significatives des coûts de production à long terme.
Convient aux projets simples
Pour les projets de petite et moyenne envergure, aux normes de construction uniformes et aux spécifications relativement simples pour les enrobés bitumineux, comme la rénovation de routes rurales ou le pavage de zones résidentielles, les centrales d'enrobage en continu offrent une rentabilité exceptionnelle. Ces projets ont généralement des délais courts et une portée limitée, et les centrales d'enrobage en continu peuvent réaliser efficacement les tâches de production, tandis que leurs faibles coûts d'exploitation rendent le coût global du projet plus compétitif.
Comment choisir entre Centrale d'enrobage par lots et centrale d'enrobage continue
Au cours du processus de sélection, les dimensions fondamentales suivantes peuvent être prises en compte conjointement avec les exigences réelles du projet pour une évaluation complète :
Capacité de production
- Type de production par lots : Ce modèle utilise un procédé de production par lots, offrant des avantages significatifs pour la production de mélanges bitumineux répondant à des spécifications spécifiques. Il convient aux projets de moyenne et petite envergure nécessitant des ajustements fréquents du rapport de mélange, comme la rénovation de routes urbaines ou la modernisation de routes communautaires. Ces projets impliquent généralement plusieurs structures de chaussée. installations de mélange par lots peut changer de manière flexible les formules de production pour répondre précisément aux besoins des différentes phases de construction.
- Type continu : Caractérisé par une production continue à la chaîne, ce type de production est particulièrement adapté aux projets d'envergure à demande stable, comme la construction de réseaux routiers ou la pose de revêtements dans les grands parcs logistiques. Son approvisionnement continu en matériaux augmente considérablement la capacité de production, certains équipements atteignant une production horaire de plus de 400 tonnes.
Flexibilité et personnalisation
- Centrales de malaxage par lots : Si un projet nécessite des ajustements fréquents du rapport de mélange (par exemple, pour desservir plusieurs clients ou pour une construction en plusieurs phases), les avantages des centrales de malaxage par lots sont particulièrement évidents. Leurs systèmes de pesage et de dosage indépendants permettent des changements rapides de formule, comme le passage d'un enrobé standard de type AC à un enrobé modifié SMA en quelques minutes seulement, ce qui les rend idéales pour les projets municipaux comportant plusieurs sous-projets.
- Continu : Adapté à la production mono-spécification, il assure un approvisionnement constant en matières premières grâce à des paramètres de mélange prédéfinis. Cependant, l'ajustement du mélange en cours de production est complexe, ce qui le rend plus adapté aux projets aux normes fixes, comme les routes industrielles ou les autoroutes rurales.
L'efficacité énergétique
- Type de production par lots : En raison des démarrages et des arrêts fréquents, la consommation d'énergie par unité est relativement plus élevée. Cependant, les équipements modernes utilisent des systèmes de contrôle intelligents pour optimiser les processus de chauffage et de mélange, réduisant ainsi efficacement la consommation d'énergie.
- Continu : Son fonctionnement continu réduit les pertes dues aux cycles de démarrage et d'arrêt des équipements. Dans les scénarios de production continue à long terme, son avantage en termes d'efficacité énergétique est particulièrement évident.
Investissement initial et coûts d’exploitation
- Lot : En raison de sa forte intégration technique et de sa structure complexe, le coût initial d'acquisition de l'équipement est généralement plus élevé. Cependant, sa méthode de production précise contribue à améliorer la qualité de l'ingénierie et, à long terme, à réduire les coûts d'entretien des routes.
- Continu : L’investissement en équipement est relativement faible, avec des prix unitaires plus avantageux, ce qui le rend adapté aux projets disposant de financements limités ou à ceux qui recherchent une production rapide. La structure mécanique simplifiée réduit la fréquence de remplacement des pièces d’usure, avec des coûts de maintenance environ 30 % inférieurs à ceux des systèmes intermittents.
Contrôle Qualité
- Type de lot : Pour les projets exigeants (tels que les pistes d'aéroport, les autoroutes, etc.), les centrales de mélange par lots exploitent des capacités de pesage et de contrôle de lots précis pour limiter les erreurs de mesure à ± 0.5 %. Grâce à des tests lot par lot, elles garantissent que le matériau fini répond à des normes strictes.
- Continu : En utilisant des méthodes de mesure dynamiques, il peut répondre aux exigences de la construction de routes ordinaires, mais pendant la production, il est nécessaire de renforcer la surveillance des paramètres clés pour assurer la stabilité de la qualité du matériau mélangé.
Impact Environnemental
- Type de production par lots : les émissions polluantes sont réduites grâce à des mesures techniques telles que des chambres de mélange fermées et des dispositifs de dépoussiérage, mais le mode de production par lots peut entraîner une consommation d'énergie plus élevée par unité de production.
- Continu : Grâce à un fonctionnement continu et à des systèmes de contrôle avancés, il peut réduire les émissions de poussière et d'échappement, ce qui le rend particulièrement adapté aux zones ayant des exigences environnementales strictes.
Cycle de projet
- Type de lot : adapté aux projets avec des périodes de construction courtes ou des ajustements fréquents des ratios de mélange, il peut être démarré et arrêté de manière flexible en fonction des plans de construction quotidiens, réduisant ainsi les pertes causées par le ralenti des équipements.
- Continu : Le mode de production ininterrompu convient aux projets avec de longues périodes de construction et une forte demande d'asphalte, permettant l'achèvement rapide de tâches d'approvisionnement en matériaux à grande échelle et raccourcissant efficacement le cycle de construction global.
Conclusion
Les centrales d'enrobage à lots et à flux continu présentent chacune leurs avantages. usines de type batch Les centrales à cycle continu excellent en termes de flexibilité et de contrôle qualité, ce qui les rend adaptées à divers projets de grande envergure ; elles excellent également en termes d’efficacité et de simplicité, ce qui les rend adaptées aux projets de moyenne et petite taille à demande stable.
En prenant en compte de manière exhaustive les facteurs clés tels que l'échelle du projet, les spécifications techniques, le budget d'investissement et les coûts d'exploitation, la sélection de l'équipement d'usine de mélange d'asphalte approprié peut non seulement améliorer considérablement l'efficacité de la production et garantir la qualité des matériaux finis, mais également optimiser l'allocation des ressources, posant ainsi une base solide pour une gestion de projet rentable tout au long du cycle de vie, garantissant une progression efficace et l'achèvement réussi des projets de construction.