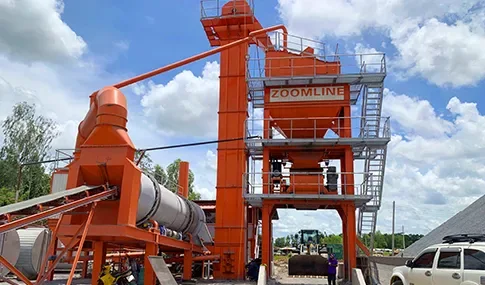


¿Por qué su planta de asfalto tiene un rendimiento inferior al esperado?
Introducción: ¿Su planta de asfalto está ofreciendo el rendimiento esperado?
Reconocer las señales de bajo rendimiento
Muchos contratistas de ingeniería vial y operadores de plantas de asfalto se enfrentan a un problema común y desconcertante: el equipo funciona con normalidad, sin fallas mecánicas evidentes, pero no alcanza el rendimiento esperado. Este tipo de deficiencia oculta no activa directamente la alarma de la planta de asfalto, pero reduce las ganancias del proyecto y retrasa el avance de la construcción.
Typical inefficient performance is generally concentrated in the following scenarios: planta mezcladora de asfalto rated at 120TPH, actual hourly output is lower than design standard for a long time; fuel consumption per unit output is continuously higher than expected level; batch difference exists in mixture quality; operators need to adjust parameters manually frequently, which makes it difficult to maintain stable automatic production; non-fault downtime such as material shortage, equipment waiting, process interruption occurs frequently; material waste, mixture unqualified rework rate is high, effective production capacity has shrunk significantly.
En este artículo, el término "bajo rendimiento" no solo significa que la producción por hora es inferior a la capacidad nominal, sino que se refiere a que la planta mezcladora de asfalto no alcanza el nivel esperado en términos de eficiencia de producción, estabilidad de la calidad de la mezcla y costos operativos.
Un rendimiento deficiente no siempre significa una falla del equipo.
La primera reacción de muchos operarios es: ¿Está averiada la planta de mezcla de asfalto? ¿Están sus componentes deteriorados por el paso del tiempo? En proyectos de ingeniería reales, incluso si no hay una falla mecánica evidente en la planta de asfalto, puede haber una degradación del rendimiento en términos de productividad, calidad y costo.
El rendimiento general de una planta de mezcla asfáltica en caliente no depende únicamente de las condiciones de operación de los equipos principales, sino de todo el sistema de producción. La mayoría de las causas principales que provocan un rendimiento deficiente de los equipos son problemas sistémicos: contenido de humedad y eficiencia de secado de los agregados, precisión en el pesaje de los ingredientes, estabilidad del control de temperatura, limitaciones de capacidad del sistema auxiliar, pérdidas durante el arranque y el tiempo de espera, coordinación de los procedimientos del proceso y adecuación entre la configuración de los equipos y las condiciones de trabajo del proyecto.
Cambie el diagnóstico de "¿Qué está roto?" a "¿Qué está limitando el rendimiento?".
El enfoque tradicional del mantenimiento de equipos se centra en la resolución de problemas, la sustitución de piezas y el mantenimiento diario; mientras que el enfoque sistemático del diagnóstico del rendimiento se centra en encontrar el principal cuello de botella que limita la capacidad de producción general de la planta de mezcla de asfalto.
Este artículo se distingue de los listados de fallas de equipos individuales y la divulgación científica convencional del mantenimiento. Analiza siete limitaciones ocultas desde la perspectiva de la cadena de producción integral, ayudando a las empresas a identificar los cuellos de botella de rendimiento de manera precisa y a lograr mejoras en la calidad, aumento de la eficiencia y reducción de costos. El texto completo se basa en la siguiente lógica fundamental: un rendimiento deficiente de la planta de mezcla en caliente no implica una falla del equipo; un diagnóstico preciso de los cuellos de botella es esencial para la optimización, la actualización y la renovación.
¿Qué significa realmente “bajo rendimiento de la planta de asfalto”?
Capacidad nominal frente a producción real
La capacidad nominal de TPH que figura en la placa de características de la planta de asfalto en caliente es la capacidad de referencia del equipo bajo condiciones de diseño y operación estándar específicas, y no significa que pueda alcanzarse de forma continua en todas las obras. Los distintos fabricantes de equipos utilizan parámetros de prueba ligeramente diferentes para la capacidad nominal, que solo pueden servir como base de referencia para la selección del tipo y la evaluación de la capacidad, y no pueden equivaler directamente a la capacidad de producción real en obra.
En escenarios de construcción reales, la capacidad de producción real se ve afectada por múltiples variables, como el contenido de humedad del agregado, las características de la materia prima, la eficiencia del secado y calentamiento, la precisión del sistema de control de dosificación, la compatibilidad del equipo auxiliar, la organización de la programación de la producción y las condiciones climáticas del sitio. Esta es también la razón principal por la que muchas plantas de mezcla asfáltica en caliente tienen suficiente capacidad teórica, pero la producción horaria real, la producción diaria y la estabilidad de la producción no cumplen con los estándares. Para evaluar el rendimiento del equipo, no solo debemos observar los parámetros de la placa de características, sino también prestar atención a la producción horaria real, el tiempo de producción efectivo, la estabilidad de la dosificación y la capacidad de operación continua.
Tres indicadores clave de rendimiento (KPI) principales
Un conjunto de plantas de mezcla de asfalto de alto rendimiento debe cumplir simultáneamente con los estándares tridimensionales de eficiencia, calidad y costo, lo cual también constituye el índice de evaluación fundamental para la parte de ingeniería A, la empresa constructora y el operador del equipo.
Eficiencia de producción: El núcleo incluye la producción real en horas/día, el tiempo efectivo de producción, la estabilidad del flujo de materiales, el tiempo de espera e inactividad de los equipos y el tiempo de inactividad por causas ajenas a fallas. La eficiencia no cumple con los estándares, lo que conlleva directamente retrasos en el período de construcción, una baja tasa de utilización de los equipos y un desperdicio de costos laborales.
Calidad de la mezcla: El núcleo incluye la consistencia de la granulometría del agregado, la precisión de la proporción del ligante asfáltico, la estabilidad de la temperatura de la mezcla y la uniformidad de la calidad del lote. Las fluctuaciones de calidad provocarán directamente riesgos ocultos en la pavimentación, aumentando los costos ocultos como retrabajos, desperdicios, inspecciones de calidad deficientes, etc.
Costo operacional: El núcleo incluye el consumo de combustible por unidad de producción, la tasa de desperdicio de materia prima, las pérdidas por operación y mantenimiento de equipos, el costo de mano de obra ociosa, las pérdidas por arranques y paradas sin carga, y los costos de reprocesamiento y rectificación. Un desempeño deficiente a largo plazo mantendrá bajo el margen de beneficio general del proyecto.
Una definición práctica de Asfalto Rendimiento de la planta
Por lo tanto, la evaluación del rendimiento de una planta de asfalto en caliente no solo debe considerar la capacidad nominal, sino que también debe examinar de forma integral la eficiencia de producción, la estabilidad de la calidad de la mezcla y los costos operativos del ciclo completo. Estos tres factores, en conjunto, determinan el valor de ingeniería real del equipo y la rentabilidad del proyecto. Todos los diagnósticos de rendimiento, análisis de factores y planes de optimización posteriores giran en torno a este marco fundamental.
7 factores sistemáticos que causan el bajo rendimiento de las plantas de asfalto
En este documento, siete factores centrales siguen la lógica de enlace de producción de todo el conjunto: Material → Medición → Térmico → Sistemas Auxiliares → Tiempo de Producción → Coordinación de Procesos → Ajuste del Proyecto. Cada factor adopta una estructura de diagnóstico unificada: rendimiento del fenómeno → causa raíz → enlace de impacto en el rendimiento → puntos de investigación del sitio → esquema de optimización profesional, formando un sistema de diagnóstico de circuito cerrado completo.
Alto contenido de humedad en los agregados y baja eficiencia de secado.
Qué inspeccionar: En la obra, los áridos se apilan al aire libre, el drenaje no es adecuado y, debido a la lluvia y la humedad, el contenido de humedad de los áridos supera el rango apropiado para las condiciones de producción actuales, lo que aumenta considerablemente la carga del sistema de secado y calefacción, y el tiempo de secado se alarga, lo que imposibilita una producción continua y eficiente.
Enlace de impacto: Alto contenido de humedad del agregado → la demanda de consumo de energía para calefacción aumentó considerablemente → el ciclo de calentamiento de secado se extendió → la capacidad de producción por unidad de tiempo disminuyó → el consumo de combustible se disparó → el rendimiento efectivo continuó disminuyendo, al mismo tiempo puede causar un secado insuficiente del agregado, un calentamiento desigual o inestabilidad de la temperatura de la mezcla, lo que afecta aún más la calidad general de la mezcla.
Puntos clave de la inspección in situ: Detectar periódicamente el contenido de humedad real de los áridos; comprobar el drenaje y las medidas de impermeabilización del lugar de almacenamiento de áridos; comprobar las condiciones de funcionamiento del tambor de secado y el efecto de aislamiento térmico del mismo; comprobar si la potencia de configuración y los parámetros del quemador coinciden con las condiciones de trabajo del material; comprobar los puntos de pérdida de calor del equipo.
Soluciones de ingeniería: Optimizar la disposición del almacenamiento de áridos, mejorar el drenaje del emplazamiento y las instalaciones de protección contra la lluvia, y reducir el contenido de humedad del material desde su origen; adaptar el sistema de secado y calefacción adecuado a los materiales del emplazamiento y a las condiciones climáticas para evitar desajustes entre la configuración del sistema térmico y las condiciones reales de funcionamiento del material; calibrar con precisión los parámetros de funcionamiento del quemador para lograr un control exacto de la temperatura y una calefacción que ahorre energía; mejorar la estructura de aislamiento del cilindro para reducir la pérdida de calor ineficaz; personalizar y adaptar la configuración del sistema térmico en combinación con el clima local y las características del material en la fase inicial del proyecto.
Alimentación y pesaje imprecisos de los agregados
Enfoque central: La estabilidad de la granulometría y la consistencia de la calidad de la mezcla asfáltica dependen en gran medida de una proporción de materiales precisa y estable, y la desviación en el pesaje de la dosificación es una de las principales causas de la calidad deficiente de la mezcla.
Causa principal: El alimentador de material frío no se ha calibrado durante mucho tiempo, presenta desviación de parámetros; fluidez inestable del material, diferentes agregados secos y húmedos, tamaño de partícula mixto; configuración de parámetros de apertura y cierre inadecuados de la puerta de material; atenuación de precisión de la báscula de cinta y del sensor de pesaje; falta de un proceso de calibración periódica estandarizado; suministro desequilibrado de material al silo de almacenamiento en frío.
Enlace de impacto: desviación en el pesaje de lotes → fluctuación en la granulometría del agregado → inconsistencia en la calidad de la mezcla de lotes → desviación en la granulometría, fluctuación en la dosificación de betún, empaque irregular o disminución de la uniformidad de la mezcla y otros problemas → aumento de los residuos de reprocesamiento → reducción de la capacidad efectiva, desperdicio de costos de material.
Qué inspeccionar: Comprobar el ciclo de calibración y la precisión de calibración del enfriador; detectar el estado de funcionamiento de la báscula de cinta y del sensor de pesaje; observar la uniformidad del vaciado del material y la estabilidad del stock del material en el contenedor; y muestrear la precisión de dosificación del asfalto, el polvo mineral y los agregados.
Soluciones de ingenieria: Equipado con un sistema de pesaje por lotes de alta precisión para garantizar la exactitud de las mediciones del hardware; establecer un sistema de calibración regular estandarizado para eliminar la desviación de los parámetros; actualizar el módulo de control de flujo automático para estabilizar la velocidad de descarga del material; estandarizar el proceso de apilamiento y carga de materia prima para garantizar un suministro uniforme del material; y controlar con precisión todas las categorías de parámetros de dosificación de materiales.
Control térmico y de temperatura inestable
Nuestras el posicionamiento: La temperatura es la clave fundamental para relacionar la eficiencia de la producción con la calidad de la mezcla; las fluctuaciones de temperatura provocarán riesgos para la calidad y, al mismo tiempo, un desperdicio de energía.
Temperatura de calentamiento agregada Deviacion
Las desviaciones en la temperatura de calentamiento y la uniformidad con respecto a los requisitos del proceso pueden afectar el recubrimiento bituminoso posterior, la uniformidad de la mezcla y la estabilidad de la calidad de la misma.
Pobre Estabilidad del betún al calentamiento
Las fluctuaciones de la temperatura del betún modifican su viscosidad; las desviaciones de la temperatura del betún respecto al rango de proceso adecuado alteran su viscosidad y las condiciones de mezcla, lo que puede afectar la uniformidad de la mezcla y del paquete de agregados; además, una temperatura de calentamiento demasiado alta puede aumentar el riesgo de envejecimiento del asfalto y el consumo de energía.
Temperatura de mezcla y descarga
La temperatura de descarga de la mezcla terminada fluctúa, y el entorno de temperatura inestable modificará las condiciones de mezclado, envasado y compactación posterior, lo que puede provocar fluctuaciones en la calidad del lote y aumentar el riesgo de desperdicio y reproceso.
Enlace de impacto: fluctuación de la temperatura global → cambio en las propiedades del material y las condiciones de mezcla → impacto en el empaquetado de agregados y la uniformidad de la mezcla → desviación de la calidad de la mezcla por lotes → rectificación de reprocesamiento, desperdicio de combustible y limitación de capacidad.
Soluciones de ingenieria: Quemador inteligente adaptado a las condiciones de trabajo para lograr un control preciso y constante de la temperatura; equipado con un sensor de temperatura de alta precisión para monitorizar la temperatura en tiempo real; mejora de la estructura de aislamiento general del equipo para reducir la pérdida de calor; configuración de un sistema de control automático de temperatura para adaptarse dinámicamente a las condiciones de producción; ajuste de la potencia de calentamiento según la demanda de capacidad de producción y las características del material.
Los sistemas de soporte se convierten en cuellos de botella ocultos en la producción.
CPunto de vista de la diferenciación de minerales: Mucha gente cree erróneamente que la mezcladora principal es el principal cuello de botella en cuanto a capacidad. En realidad, el rendimiento real de la mezcladora de asfalto suele estar limitado por la sinergia entre la capacidad del sistema auxiliar y el sistema en general, y no solo por la capacidad nominal de la mezcladora. Por muy alta que sea la capacidad teórica de la mezcladora, si la capacidad del sistema auxiliar es insuficiente o la coordinación del sistema no es fluida, el rendimiento real de la mezcladora puede verse significativamente limitado.
Cuellos de botella potenciales: Capacidad insuficiente del sistema de suministro de material frío, desajuste entre la cinta transportadora de material y el rendimiento del elevador, disposición inadecuada del almacenamiento y cribado de silos calientes, suministro inestable de polvo mineral, transporte intermitente de asfalto, escasa adaptabilidad del sistema de alimentación de regeneración de RAP, capacidad de almacenamiento insuficiente de materiales terminados.
Escenario típico: En una planta de mezcla de asfalto por lotes con una capacidad nominal de 120 TPH, la capacidad de mezcla de la máquina principal es suficiente, pero el caudal del elevador de material y la cinta transportadora es insuficiente, o el almacenamiento en silo caliente está desequilibrado, lo que provocará directamente paradas frecuentes del equipo, y la capacidad de producción real será muy inferior al estándar nominal.
Qué inspeccionar: Verificar la capacidad de transporte, transferencia y almacenamiento de materiales de todo el eslabón; detectar la estabilidad operativa y el rendimiento de los equipos auxiliares; comprobar la continuidad del suministro de polvo mineral, betún y materiales reciclados; evaluar el grado de concordancia entre el almacenamiento y la descarga del material terminado.
Soluciones de ingenieria: Abandonar la mentalidad de optimización de un único host, llevar a cabo una evaluación de la capacidad de todo el sistema; realizar mejoras y ampliaciones específicas para los equipos auxiliares de tablero corto; lograr la coordinación de la alimentación, el transporte, el secado, la mezcla y el almacenamiento, y eliminar el cuello de botella de capacidad a nivel del sistema.
Tiempo excesivo de arranque y parada y de inactividad
Problema central: Muchas mezcladoras de asfalto tienen una capacidad de producción horaria estándar, pero su capacidad de producción diaria es muy insuficiente. La razón principal radica en los arranques y paradas incorrectos, el tiempo de espera sin carga excesivo y la gran reducción del tiempo de producción efectivo.
CAUSAS COMUNES: Retraso en el envío de camiones, ajustes frecuentes del plan de construcción de pavimentación, interrupción del suministro de materia prima, producción a corto plazo de múltiples lotes, mala coordinación entre el equipo de mezcla y el equipo de pavimentación, tiempo excesivo para el precalentamiento y la limpieza de los equipos.
Pérdida recesiva: Cada vez que se pone en marcha el equipo de la planta de asfalto, es necesario precalentarlo y calentarlo, lo que resulta en un consumo ineficiente de combustible; el estado del material es inestable en la etapa inicial de puesta en marcha, lo que facilita la generación de residuos; los arranques y paradas frecuentes requieren una limpieza y vaciado repetidos del equipo, lo que consume mucho tiempo de producción; el control repetido de la temperatura aumenta el consumo de energía y las pérdidas del equipo.
Estrategia de optimización: Establecer un mecanismo de programación de vinculación entre la planta de mezcla de asfalto y el sitio de pavimentación, unificar la programación del transporte de camiones; completar la reserva de materia prima y la inspección previa del equipo antes de la producción para evitar interrupciones en la producción; planificar razonablemente los lotes de producción para reducir los arranques dispersos de corta duración; optimizar el plan de producción diario para maximizar el tiempo de producción continua.
Mala coordinación en todo el proceso de producción
Enfoque central: A diferencia del problema de precisión de un solo ingrediente, este enlace se centra en la capacidad de coordinación dinámica de todo el proceso de producción. Si bien cada proceso funciona normalmente de forma independiente, la falta de una conexión fluida provocará una disminución del rendimiento general de la planta de asfalto en caliente.
Problemas típicos de coordinación: La velocidad de suministro de materia prima no coincide con la capacidad de producción, la presión de transporte de betún y el flujo fluctúan, el suministro de material reciclado RAP es inestable, el almacenamiento en caliente de materiales en cada contenedor está desequilibrado, el tiempo de llegada de los vehículos de transporte es irregular y la velocidad de descarga de los equipos no coincide con la velocidad de pavimentación.
Enlace de impacto: fluctuación de un solo proceso → estancamiento en espera de todo el sistema → acortamiento del tiempo de producción efectivo y reducción de la capacidad de producción → arranque y parada repetidos que resultan en consumo de energía y desperdicio de material → deterioro de la estabilidad del lote de la mezcla.
Principio fundamental: La producción de asfalto es un sistema de ingeniería continuo, y la optimización de un solo eslabón no puede compensar la pérdida de rendimiento causada por una mala coordinación de todo el proceso.
Enfoques de optimización: Establecer un sistema estandarizado de programación de la producción, coordinar el suministro de materiales, el funcionamiento de los equipos y la programación de los vehículos; estandarizar la gestión del suministro de materiales reciclados RAP, polvo mineral y asfalto; equilibrar la estructura de almacenamiento de los silos calientes, estabilizar la proporción de materiales; lograr una sincronización precisa de la producción de mezcla y el progreso del pavimentado en obra.
Asfalto La configuración de la planta no coincide con los requisitos del proyecto.
Idea principal: Muchas plantas de mezcla de asfalto no presentan un "bajo rendimiento del equipo", sino que la configuración del equipo y las necesidades reales del proyecto no coinciden, lo cual es una de las razones importantes de la baja capacidad a largo plazo y el alto costo de algunas plantas de mezcla de asfalto, y también es un factor clave que se suele pasar por alto en la etapa de selección del equipo.
Desajuste de capacidad
La selección de equipos es insuficiente para satisfacer la demanda máxima de pavimentación en grandes superficies, lo que provoca sobrecargas prolongadas. La planta de mezcla de asfalto es demasiado grande, el volumen del proyecto es reducido, el ciclo de producción es corto y la tasa de utilización de los equipos es extremadamente baja, lo que resulta en equipos inactivos y un desperdicio de inversión y costos de operación y mantenimiento. La búsqueda exclusiva de parámetros de alta productividad por hora (TPH) puede generar fácilmente un desajuste de recursos.
Desajuste de movilidad
La movilidad de los equipos debe ajustarse con precisión a la duración del proyecto, la frecuencia de las transiciones y las condiciones de la obra. Si no se ajusta a estos factores, la eficiencia operativa general y el rendimiento de la productividad seguirán disminuyendo.
Para los escenarios de adaptación específicos y las diferencias de parámetros de Plantas de asfalto móviles, estacionarias y supermóvilesPara una comparación detallada, consulte nuestro artículo de guía de selección exclusiva.
Desajuste de capacidad RAP
A standard asphalt plant configuration may not be optimized for high-RAP production without appropriate recycling and feeding systems. In the production scenario with high RAP content, problems such as limited production capacity, unstable temperature control and insufficient mixture uniformity are easy to occur, which cannot meet the process requirements of regeneration construction.
Desajuste climático y material
En zonas de alta humedad, lluvia y frío, la capacidad de secado de los equipos convencionales, el rendimiento del aislamiento térmico y el diseño anticondensación son insuficientes; ante un alto contenido de agua, los agregados especiales, el calentamiento de los equipos y el sistema de ingredientes no se pueden adaptar, lo que provoca deficiencias de rendimiento continuas.
Cómo diagnosticar dónde su planta de asfalto está teniendo un rendimiento inferior al esperado
Desde la detección de síntomas hasta la localización precisa de cuellos de botella sin necesidad de equipos de prueba profesionales, mediante la lógica de autoinspección del esquema "síntomas-cuellos de botella-puntos de solución de problemas-optimización", se puede localizar rápidamente la deficiencia en el rendimiento de la planta de mezcla de asfalto, evitar el mantenimiento a ciegas, realizar mejoras, adaptarse a la investigación rápida del personal de ingeniería y servir de referencia para la toma de decisiones del personal de compras.
| Pendimiento Ssíntoma | Cuello de botella del potencial principal | Clave Comprobar ITems | Posibles Optimización Acciones |
| Producción por debajo de la capacidad prevista | Alto contenido de humedad de los materiales, baja eficiencia del sistema térmico, cuello de botella del sistema auxiliar. | Contenido de humedad del agregado, condiciones de funcionamiento del quemador, eficiencia del tambor de secado, capacidad del equipo de transporte y elevador de cangilones. | Optimizar el sistema de secado de materiales, verificar y eliminar el cuello de botella de capacidad del sistema auxiliar. |
| Alto consumo de combustible | La humedad del material supera el estándar, la pérdida de calor es grande, la eficiencia de calefacción es baja, se producen arranques y paradas frecuentes. | Humedad de la materia prima, aislamiento del equipo, parámetros del quemador, frecuencia de arranque y parada de la producción. | Mejorar la eficiencia térmica, optimizar el almacenamiento de materiales, estandarizar la programación de arranque y parada de la producción. |
| Calidad de la mezcla inestable | Variación en los ingredientes, fluctuación de temperatura | Precisión de calibración de pesaje, clasificación de agregados, estabilidad de temperatura global | Recalibración del sistema de dosificación, estabilización de los parámetros de control de temperatura global. |
| Períodos de inactividad frecuentes | Planificación irracional, mala coordinación de los procedimientos de trabajo. | Programación de vehículos, ritmo de suministro de materiales, programación de la producción | Optimizar la planificación de la producción, unificar la planificación de materiales y transporte. |
| Esperas frecuentes entre procesos | Cuello de botella en la capacidad del sistema auxiliar | Equipos de transporte, silo caliente, polvos minerales y sistema de suministro de betún. | Equipos auxiliares de actualización dirigida, que coinciden con la capacidad del host. |
| Alto desperdicio de material | Inestabilidad de todo el proceso de producción | Precisión en la dosificación, sistema de control de temperatura, estabilidad de la mezcla, control de arranque y parada. | Control estandarizado de parámetros de proceso completo para reducir las fluctuaciones de producción. |
| No puede satisfacer la demanda del proyecto. | El equipo no coincide con la configuración de las condiciones de funcionamiento del proyecto. | Especificaciones de capacidad, capacidad de regeneración, movilidad, adaptabilidad climática | Evaluar la idoneidad para las condiciones de funcionamiento, actualizar o reemplazar el equipo según sea necesario. |
Principio fundamental del diagnóstico: No todos los problemas de rendimiento requieren modificaciones importantes en los equipos. Los cuellos de botella deben identificarse mediante datos e inspecciones in situ, y luego se debe evaluar si la optimización de la operación, la actualización parcial o el reemplazo completo de la máquina son más económicos, con el fin de maximizar la relación entrada-salida mediante políticas precisas.
¿Debería optimizar, modernizar o reemplazar su planta de asfalto?
Cuando una planta de mezcla de asfalto presenta problemas como capacidad insuficiente, fluctuaciones en la calidad de la mezcla o altos costos operativos, no significa que deba modernizarse o reemplazarse el equipo de inmediato. La decisión correcta debe determinar primero la causa raíz del problema y luego elegir la solución más económica, considerando el costo de la modificación, el efecto de mejora esperado, la vida útil restante del equipo y las necesidades del proyecto a largo plazo.
En concreto, se puede realizar una evaluación integrada en torno a las siguientes cinco dimensiones:
- Causa principal¿El bajo rendimiento se debe a la gestión operativa y de producción, a deficiencias en algún equipo o sistema en particular, o a que la configuración general del equipo no se ajusta a los requisitos del proyecto?
- Coste de la modernización: ¿Cuánto dinero, tiempo de inactividad y costes de implementación se necesitarán para resolver el problema actual?
- Emejoras previstas:¿En qué medida se puede esperar que mejoren la productividad, el consumo de energía, la estabilidad de la calidad o la productividad como resultado de la optimización operativa o la modernización de los equipos?
- Vida útil restante del equipo:¿Durante cuánto tiempo podrán funcionar de forma estable la estructura principal, el sistema central y el sistema de control del equipo existente?
- Requisitos del proyecto a largo plazo: ¿Cambiarán los requisitos de capacidad de los proyectos futuros, los índices de uso de RAP, la movilidad de los equipos y las condiciones de producción?
Por lo tanto, no existe un orden fijo de "primero mantenimiento, luego actualización y finalmente renovación" para la optimización del rendimiento de los equipos. Si el problema proviene principalmente de la operación y la gestión de la producción, se debe dar prioridad a la optimización de la operación; si el cuerpo principal del equipo aún cumple con los requisitos del proyecto, pero un subsistema específico constituye un cuello de botella, se puede considerar una actualización específica; si la configuración general del equipo no cumple con los requisitos actuales o futuros del proyecto, es necesario evaluar más a fondo la rentabilidad a largo plazo de reemplazar la máquina completa.
El principio básico es: No se trata de actualizar por actualizar, ni de renovar por renovar, sino de adaptar la solución a la causa raíz del problema, los costes de inversión y las necesidades del proyecto a largo plazo.
Cuando la optimización operativa es suficiente
Cuando la configuración general de los equipos de la planta de asfalto aún cumple con los requisitos del proyecto, y el bajo rendimiento se debe principalmente a problemas operativos, del proceso de producción o de la gestión del sitio, por lo general no hay necesidad de modificar los equipos de inmediato.
Adecuado cuando: desviación de los parámetros de pesaje por lotes, programación de producción irrazonable, arranques y paradas frecuentes, falta de cualificación de los operarios, ligera pérdida de calor, gestión irregular del apilamiento de materiales, etc.
Acciones potenciales: Estos problemas pueden mejorarse mediante la calibración de estándares, la optimización de la programación de la producción, la capacitación del personal y el control de materiales. Dado que la optimización operativa suele ser menos costosa y de implementación más rápida que la actualización de equipos, es importante evaluar primero las mejoras esperadas y los costos de implementación para determinar si puede ayudar a que el equipo opere más cerca de su nivel de diseño.
Cuándo una actualización dirigida tiene más sentido
Cuando la estructura principal y la configuración general de la planta de mezcla de asfalto aún cumplen con los requisitos del proyecto, pero uno o más subsistemas se han convertido en cuellos de botella evidentes en el rendimiento, se puede evaluar la actualización del equipo objetivo sin reemplazar directamente toda la máquina.
Considere actualizar cuando: Sistema de control de automatización antiguo, eficiencia de calentamiento insuficiente del quemador, baja precisión de pesaje de los ingredientes, falta de función de regeneración RAP del equipo original, sistema de monitoreo de control de temperatura obsoleto, capacidad insuficiente del sistema de transporte auxiliar, etc.
En este punto, la atención debe centrarse en comparar la inversión necesaria para la actualización con el efecto de mejora esperado. Si una actualización parcial puede solucionar eficazmente el principal problema y el equipo principal aún tiene una larga vida útil restante, entonces una actualización selectiva suele ser más económica que una sustitución completa.
Posibles mejoras: Los subsistemas principales, como la combustión, la dosificación, el control de automatización, el control de temperatura, la regeneración de RAP o el transporte auxiliar, pueden actualizarse según los problemas reales para compensar las deficiencias en productividad, calidad o eficiencia.
Cuando Mezcla de asfalto El reemplazo de la planta es la mejor opción.
Cuando existe una brecha significativa entre la configuración general del equipo existente y los requisitos actuales o futuros del proyecto, y resulta difícil obtener una mejora suficiente del rendimiento mediante la optimización del funcionamiento o una actualización parcial, se puede evaluar con mayor detalle el plan de sustitución.
Considere un nuevo Mezcla de asfalto plantar cuando: La capacidad nominal no puede satisfacer la demanda máxima del proyecto, el sistema de control es muy antiguo y no puede adaptarse a la alta proporción de producción de RAP, el consumo de energía a largo plazo es alto, el sistema crítico se apaga con frecuencia o las condiciones de funcionamiento del proyecto cambian fundamentalmente.
Sin embargo, la decisión de reemplazar los equipos no debe basarse únicamente en un solo problema, sino que debe compararse de forma integral:
- Vida útil restante de los equipos existentes de la planta de asfalto;
- Costes de equipamiento e implementación necesarios para las mejoras locales;
- Rendimiento de producción previsto tras la actualización;
- Costes de adquisición e instalación de equipos nuevos;
- Los posibles beneficios a largo plazo de los nuevos equipos en términos de consumo de combustible, mano de obra, mantenimiento y productividad;
- Requisitos de capacidad, RAP, movilidad y configuración de equipos para proyectos actuales y futuros.
Cuando el coste total y el beneficio esperado de seguir utilizando o modernizando el equipo antiguo son claramente inferiores al valor a largo plazo de sustituirlo por uno nuevo, resulta más razonable sustituir todo el equipo.
Por lo tanto, la renovación no es la respuesta por defecto a la optimización del rendimiento, sino el resultado de la decisión tras una evaluación técnica y económica exhaustiva.
Cómo seleccionar una planta de asfalto que se ajuste a las necesidades reales de producción.
When selecting a new asphalt mixing plant, the same performance constraints as existing plantas mezcladoras de asfalto should be considered. At the same time, the core of equipment selection is not to select the model with the highest parameters, but to select the model that best matches the project working conditions, production requirements and long-term planning, so as to avoid the problem of substandard performance from the source.
Seleccione la capacidad en función de la demanda de producción práctica.
De acuerdo con la demanda real de producción, se debe seleccionar la capacidad productiva y abandonar la teoría de la "exclusiva capacidad de producción a gran escala". Considerando el volumen promedio diario de pavimentación del proyecto, la demanda máxima de construcción, el tiempo efectivo de operación diario, la tasa de utilización de los equipos, el ciclo del proyecto y la planificación empresarial futura integral, la capacidad productiva debe ser suficiente y no debe haber desperdicio.
Adaptar la planta a los requisitos de materiales y RAP.
According to local aggregate moisture content, grading characteristics and raw material categories, matching drying, heating and batching systems; combining with the proportion of recycled materials used in the project, customizing and adapting RAP recycling systems to meet the production requirements of waste pavement reconstruction and recycled materials utilization.
Adaptar la movilidad al proyecto
En la etapa de selección de movilidad de los equipos, es necesario centrarse en evaluar la duración del proyecto, la frecuencia de transición de los equipos, las condiciones de instalación del transporte y los requisitos de programación de múltiples proyectos, para determinar el nivel de movilidad requerido por el equipo, hacer coincidir con precisión los modelos de planta de mezcla de asfalto estacionaria, móvil o supermóvil, y evitar la ineficiencia operativa y la pérdida de rendimiento causadas por la falta de coincidencia de movilidad desde el origen.
Evaluar los costos operativos del ciclo de vida
Es necesario considerar de forma integral el coste del ciclo completo, como el consumo de combustible a largo plazo, el coste de operación y mantenimiento, el coste de la mano de obra, el coste de transición, las pérdidas por paradas y el valor del reciclaje, y seleccionar el esquema de equipos con una mejor relación coste-beneficio y un funcionamiento más estable.
Cómo ZOOMLINE Puede ayudar a diagnosticar y mejorar el rendimiento de la planta de asfalto.
El análisis previo demuestra que el bajo rendimiento de las plantas de mezcla de betún a menudo no se debe a una sola falla del equipo, sino que puede estar relacionado con las condiciones del material, los sistemas térmicos, la precisión de la dosificación, el equipo auxiliar, el tiempo efectivo de producción, la coordinación del proceso y la configuración del equipo.
De esta manera, las ZOOMLINE No se limita a proporcionar soluciones de acuerdo con parámetros de equipo estandarizados, sino que evalúa sistemáticamente los requisitos de capacidad del proyecto, las características del material, la proporción de uso de RAP, las condiciones climáticas, el ciclo de construcción y la movilidad del equipo, y adapta las configuraciones de equipo y las soluciones de producción correspondientes según las condiciones específicas del proyecto.
Proyecto basado Mezcla de asfalto Configuración de planta
Los distintos proyectos de construcción de carreteras tienen diferentes requisitos en cuanto a la capacidad de la planta de mezcla de asfalto, la movilidad, la capacidad de regeneración y la adaptabilidad ambiental.
ZOOMLINE Se realizará una evaluación exhaustiva durante la fase de diseño del proyecto:
- Proyecte los requisitos de capacidad real y máxima;
- Contenido de humedad del agregado y características de la materia prima;
- Clima local y entorno de construcción;
- Porcentaje de uso de RAP;
- Ciclo de construcción del proyecto;
- Frecuencia de transición de equipos;
- Condiciones de transporte, instalación y disposición en el sitio.
Determinar las especificaciones de los equipos y las configuraciones del sistema en función de estos parámetros del proyecto, en lugar de simplemente buscar parámetros TPH más altos, para reducir las pérdidas de rendimiento a largo plazo causadas por desajustes entre las configuraciones de los equipos y las necesidades reales de construcción desde la fuente.
Evaluación del sistema de producción Full-Link
En los proyectos donde la producción real es inferior a la esperada, la inspección de la hormigonera por sí sola no explica completamente la causa de la limitación de capacidad.
ZOOMLINELas soluciones de equipos de [nombre de la empresa] se pueden configurar y combinar desde el suministro de material frío, el transporte de material, el secado y calentamiento, el cribado, la dosificación, el suministro de betún y RAP, la mezcla hasta el almacenamiento del producto terminado, centrándose en la capacidad de procesamiento, el flujo de material y el ritmo de operación entre los diferentes sistemas.
Por ejemplo, en una planta de mezcla de asfalto con una alta capacidad nominal, si el transporte, la elevación, el suministro de RAP u otros sistemas auxiliares previos no pueden igualar continuamente la capacidad de procesamiento de la planta principal, simplemente aumentar las especificaciones de la planta principal no resolverá las limitaciones prácticas de toda la cadena de producción.
Por lo tanto, en la etapa de diseño del esquema de equipos, la adecuación de las capacidades de toda la cadena de producción ayuda a identificar posibles eslabones limitantes antes de determinar si se necesitan actualizaciones del sistema local o ajustes de configuración.
Control automatizado y gestión precisa de procesos
ZOOMLINE Las plantas de mezcla de asfalto pueden equiparse con sistemas de control automatizados para la monitorización y el control centralizados de la dosificación de materiales, la temperatura y los parámetros críticos de producción, en respuesta a problemas relacionados con la precisión de la dosificación, las fluctuaciones de temperatura y los ajustes manuales frecuentes.
La monitorización y el control de procesos automatizados reducen las fluctuaciones manuales y ayudan a los operarios a mantener un proceso de producción más estable, reduciendo así el riesgo de pérdida de calidad y de material debido a desviaciones en los ingredientes, fluctuaciones de temperatura y ajustes manuales frecuentes.
Experiencia en el terreno y soporte posventa
ZOOMLINE asphalt mixing plant equipment has been used in several overseas markets, including Peru, Thailand and the Philippines. There are differences in climatic conditions, aggregate characteristics, RAP use requirements, project scale and equipment transfer conditions in different markets. These practical projects provide application experience for equipment selection and system configuration of similar projects.
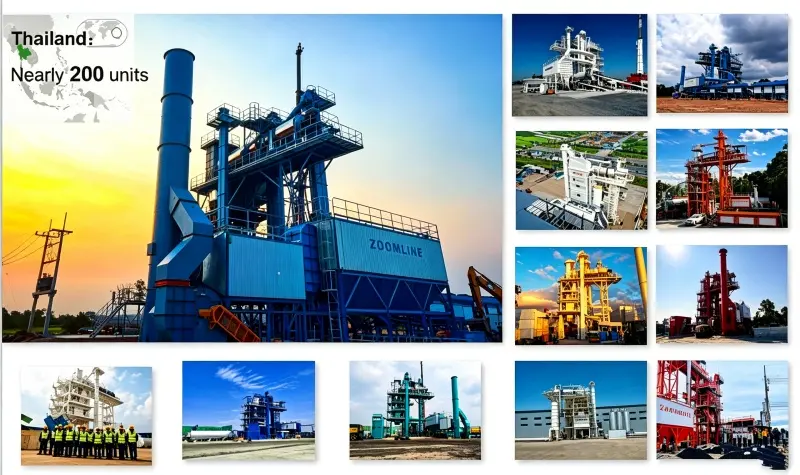
Tailandia: Casi cientos de conjuntos de asfalto reciclado miplanta x
ZOOMLINE has supplied nearly hundreds of sets of planta de asfalto reciclado to the Thai market and accumulated experience in RAP recycling production projects. These projects involve different system configurations such as recycled material storage, transportation, metering and recycling production, which provide practical application references for equipment scheme design for different RAP production requirements.
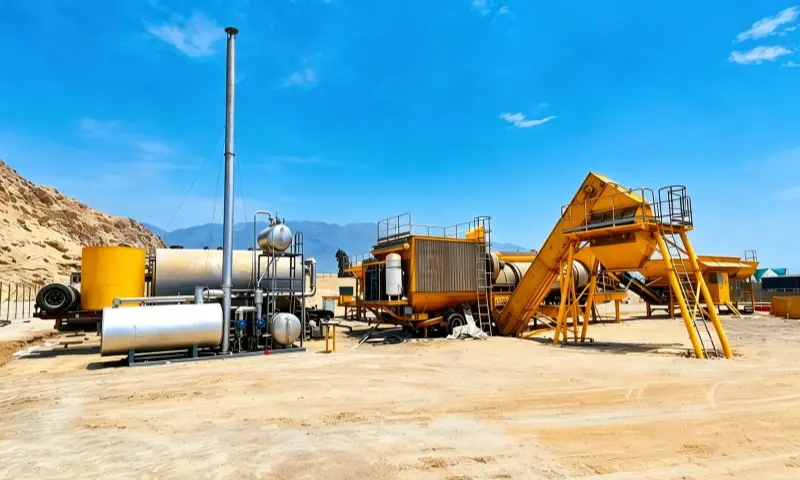
Perú: Super ZAP-CR Series de 120 TPH Proyecto móvil de reciclaje continuo de RAP de alta proporción
En el mercado peruano, ZOOMLINE’s 120 TPH ZAP-CR Series Super mobile Continuous High Ratio RAP Recycling Asphalt Mixture Mixing Plant combines 120 TPH capacity, high ratio RAP recycling production requirements and supermobile equipment design into one project configuration.
Este proyecto práctico refleja la lógica de selección de equipos analizada anteriormente, es decir, una consideración exhaustiva de:
Demanda de capacidad + capacidad de regeneración RAP + movilidad de los equipos
en lugar de una selección basada únicamente en la capacidad de TPH del equipo.
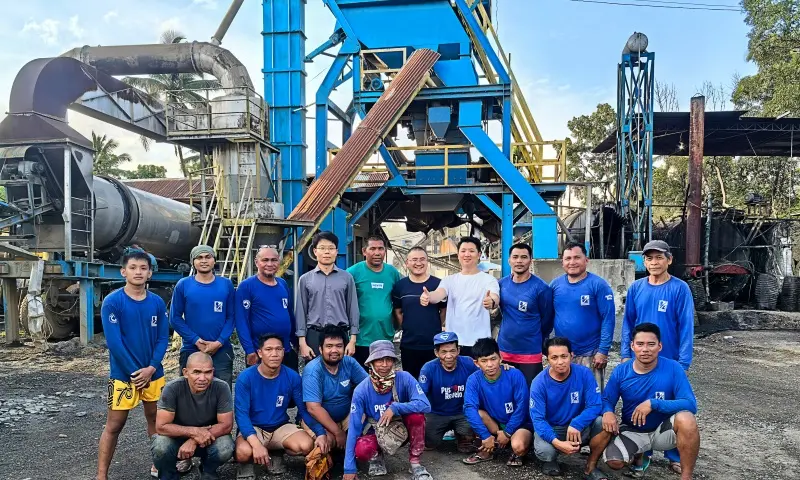
Filipinas Aplicación de Móvil Aesfalto Mfijación Pplantas
ZOOMLINE plantas móviles mezcladoras de asfalto have also been deployed in the Philippines market. Facing the construction site, project cycle and transition requirements of different projects, equipment configuration needs to comprehensively consider equipment mobility, site conditions and road engineering production requirements.
Estas experiencias prácticas de proyectos en diferentes mercados proporcionan una base práctica para ZOOMLINE Configurar equipos, diseñar sistemas RAP y ofrecer opciones de movilidad para proyectos de construcción de carreteras similares.
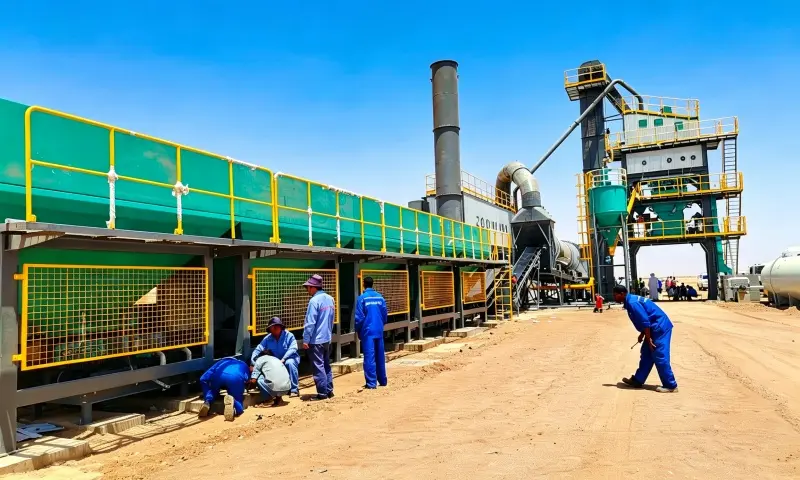
Ciclo completo Sservicio de Equipment Dentrega a Areal Producción
En última instancia, el rendimiento de los equipos debe verificarse mediante una producción estable in situ. ZOOMLINEPor lo tanto, los servicios de la empresa no se limitan a la fabricación y entrega de equipos, sino que también incluyen:
- Instalación y puesta en marcha de equipos;
- capacitación de operadores;
- Guía de parámetros de producción;
- Asistencia técnica durante el funcionamiento;
- Servicio de mantenimiento postventa y asistencia con accesorios.
En los proyectos de construcción de carreteras en el extranjero, el apoyo integral al proceso, desde la instalación y puesta en marcha de los equipos hasta la operación formal de producción, ayuda a los clientes a completar la puesta en marcha de los equipos de manera más fluida y a reducir los riesgos técnicos y operativos en la operación real.
Conclusión: Diagnostique el cuello de botella antes Ooptimizar Aesfalto Mfijación PLant Pendimiento
El rendimiento de una planta de asfalto no es óptimo, y nunca se justifica por daños en los equipos. Muchos problemas de productividad, calidad y costos no se deben simplemente a fallas mecánicas, sino que pueden estar relacionados con las condiciones de los materiales, los sistemas de control de temperatura, los cuellos de botella del sistema, la programación de operaciones, la coordinación de procesos y la configuración de los equipos. Si el problema se origina en la configuración del sistema, las condiciones de los materiales o los procesos de producción, reparar los equipos o reemplazar piezas podría no solucionar la causa raíz de la pérdida de rendimiento.
Para la mayoría de los escenarios de diagnóstico de rendimiento, se pueden seguir las siguientes ideas: Diagnóstico sistemático → Localización precisa de cuellos de botella → Optimización de operaciones ligeras → Actualización de equipos específica → Sustitución de equipos adaptativos cuando sea necesario → Correspondencia precisa entre equipos y condiciones del proyecto.
Llamada a la acción
Si planta mezcladora de asfalto has problems such as substandard production capacity, fluctuation of mixture quality, high fuel and material loss or low production efficiency, ZOOMLINE Podemos llevar a cabo una evaluación basada en proyectos según la capacidad requerida, las características de los materiales, la proporción de RAP, las condiciones climáticas, la movilidad de los equipos y el período de construcción, ayudar a identificar los principales cuellos de botella que afectan al rendimiento real de la producción y proporcionar sugerencias correspondientes de configuración de equipos, optimización del sistema o actualización.
Ya sea una nueva planta de mezcla de asfalto, la optimización del rendimiento de los equipos existentes o un proyecto de producción de reciclaje de RAP de alta proporción, ZOOMLINE Se puede desarrollar una solución específica basada en condiciones concretas, en lugar de simplemente recomendar equipos estándar de mayor capacidad.
Si está evaluando la capacidad real de una planta de asfalto o planea actualizar su equipo, proporcione la siguiente información: ZOOMLINE Con la capacidad del proyecto, el contenido de humedad de los agregados, el porcentaje de uso de RAP, la ubicación de la construcción y los requisitos de movilidad de los equipos, podemos ayudar a evaluar una configuración de equipos más adecuada.
Preguntas frecuentes
1. ¿Por qué una planta de asfalto no alcanza su capacidad nominal?
La capacidad nominal es el valor de referencia de diseño de la planta de asfalto por lotes bajo condiciones de trabajo específicas, y la producción real está limitada por múltiples factores como el contenido de humedad del agregado, la eficiencia de secado y calentamiento, la precisión de la dosificación, los cuellos de botella del sistema auxiliar, las pérdidas por arranque y parada, la coordinación del proceso, las condiciones climáticas, etc. Esto a menudo no significa una falla mecánica del motor principal de la planta, sino más bien una combinación de materiales, sistemas térmicos, equipos auxiliares, programación o configuración del proyecto que limita el rendimiento de producción real.
2.¿Qué causa el alto consumo de combustible en una planta de asfalto?
Las principales causas incluyen: un alto contenido de humedad en los agregados aumenta la carga de secado, una conservación insuficiente del calor en los equipos, grandes pérdidas de calor, parámetros inadecuados del quemador, una precisión deficiente en el control de la temperatura, precalentamiento frecuente con paradas y arranques, y una programación de producción caótica, lo que resulta en un mayor consumo ineficaz de energía.
3.¿Cómo puedo mejorar la eficiencia de la producción de mi planta de asfalto?
Se dará prioridad a la verificación del cuello de botella de la capacidad principal, la optimización del almacenamiento de materiales y el control del contenido de humedad desde el origen, la mejora de la precisión de la dosificación y el control de la temperatura, la eliminación de las deficiencias del sistema auxiliar, la estandarización de la programación de la producción, la reducción de los arranques y paradas no válidos, la optimización de la coordinación de todo el proceso y, finalmente, la actualización de los equipos y la optimización de la configuración según sea necesario.
4.¿Por qué la calidad de la mezcla asfáltica es inestable incluso cuando la planta no presenta fallas mecánicas evidentes?
La calidad de la mezcla está determinada por toda la cadena de producción, no por un solo dispositivo principal. La desviación en el pesaje de los ingredientes, la fluctuación de la temperatura, el suministro desigual de material, el desorden en la coordinación del proceso y el cambio en la granulometría seca y húmeda de los agregados, provocarán fluctuaciones en la calidad del lote incluso cuando el equipo no presente problemas.
5.¿Cómo puedo saber si mi planta de asfalto tiene un problema de capacidad o un problema de eficiencia?
Se puede juzgar desde tres niveles:
Configuración de equipo insuficiente: La capacidad nominal, la capacidad de regeneración o la configuración del núcleo no pueden satisfacer la demanda del proyecto, e incluso si se optimiza el funcionamiento, sigue siendo difícil cumplir con el estándar.
Cuello de botella del sistema: La capacidad del motor principal es suficiente, pero los sistemas auxiliares, como el suministro de material frío, el secado y calentamiento, el transporte, el RAP, el polvo mineral o el suministro de asfalto, limitan la producción total.
Eficiencia operativa insuficiente: La capacidad del equipo y del sistema es suficiente, pero el tiempo de producción efectivo es insuficiente debido a factores como el suministro de materiales, la programación de la producción, la espera de vehículos, los arranques y paradas frecuentes o el funcionamiento.
Por lo tanto, la configuración del equipo, cuello de botella del sistema y eficiencia de operación Se puede verificar en función de la configuración del equipo, el cuello de botella del sistema y la eficiencia operativa, y luego se puede tomar la decisión de optimizar la operación, actualizar los sistemas locales o reevaluar la configuración del equipo.
6.¿Cuál es el principal cuello de botella en el sistema de producción de una planta de asfalto?
No existe un único cuello de botella principal para todas las plantas de mezcla de asfalto. Los cuellos de botella pueden presentarse en cualquier etapa, como el contenido de humedad del agregado, el secado y calentamiento, la dosificación, el transporte y almacenamiento del material, la programación de la producción o la configuración del proyecto. Estos aspectos deben evaluarse con precisión según la configuración del equipo, las condiciones de trabajo en el sitio, la capacidad de producción real y los datos de consumo de energía.
7.¿Cuándo debería modernizar una planta de asfalto en lugar de reemplazarla?
La configuración principal de la planta de asfalto deberá cumplir con los requisitos del proyecto. Solo un subsistema (quemador, control de temperatura, sistema de dosificación y regeneración) presenta limitaciones, y el costo de la modernización local es bajo y rápido, por lo que se puede optar por la modernización y reconstrucción.
8. ¿Cómo elijo la capacidad adecuada de la planta de asfalto para mi proyecto?
Es necesario combinar la producción media diaria, la demanda máxima de construcción, la duración efectiva de la operación, la tasa de utilización de los equipos y un cálculo integral de la planificación de proyectos futuros, rechazar la búsqueda ciega de parámetros amplios y lograr una correspondencia precisa entre la capacidad de producción y la demanda de construcción.
9.How to determine the actual production capacity of an asphalt mixing plant?
No juzgue la capacidad de producción real basándose únicamente en la capacidad nominal de TPH indicada en la placa de características del equipo. La evaluación de la capacidad real deberá basarse en la producción horaria real durante la producción continua, el tiempo efectivo de producción, el contenido de humedad del agregado, la eficiencia de secado y calentamiento, la estabilidad de dosificación y pesaje, la capacidad de procesamiento del sistema auxiliar, el tiempo de arranque, parada y espera, y la organización de la producción en planta.
Para proyectos que requieren evaluar el rendimiento del equipo según lo previsto, también se debe prestar atención al consumo de combustible por unidad de producción, la estabilidad de la calidad de la mezcla y el tiempo de inactividad por causas ajenas a fallas. Estos datos permiten determinar con mayor precisión si el problema se debe a una capacidad de procesamiento real insuficiente del equipo o a factores como los materiales, la configuración del sistema, la programación de la producción o las condiciones del proyecto.