

لماذا يعاني مصنع الأسفلت الخاص بك من ضعف الأداء؟
مقدمة: هل يقدم مصنع الأسفلت الخاص بك الأداء المتوقع؟
التعرف على علامات ضعف الأداء
يواجه العديد من مقاولي هندسة الطرق ومشغلي محطات خلط الأسفلت مشكلة شائعة ومحيرة للغاية: فالمعدات تعمل بشكل طبيعي تمامًا، دون أي عطل ميكانيكي واضح، لكنها تفشل دائمًا في تحقيق الإنتاجية المتوقعة. هذا النوع من القصور الخفي في الأداء لا يُفعّل إنذار تشغيل محطة الأسفلت بشكل مباشر، ولكنه يستمر في استنزاف أرباح المشروع وإبطاء وتيرة العمل.
تتركز أوجه القصور النموذجية في الأداء بشكل عام في السيناريوهات التالية: مصنع خلط الأسفلت المصنف عند 120 طنًا في الساعة، يكون الإنتاج الفعلي بالساعة أقل من معيار التصميم لفترة طويلة؛ استهلاك الوقود لكل وحدة إنتاج أعلى باستمرار من المستوى المتوقع؛ وجود اختلاف في جودة الخلطة بين الدفعات؛ حاجة المشغلين إلى ضبط المعلمات يدويًا بشكل متكرر، مما يجعل من الصعب الحفاظ على إنتاج آلي مستقر؛ حدوث فترات توقف غير ناتجة عن أعطال مثل نقص المواد، وانتظار المعدات، وانقطاع العملية بشكل متكرر؛ ارتفاع معدل هدر المواد وإعادة معالجة الخلطة غير المطابقة للمواصفات، وانخفاض الطاقة الإنتاجية الفعالة بشكل كبير.
إن مصطلح "الأداء الضعيف" في هذه المقالة لا يعني فقط أن الإنتاج بالساعة أقل من السعة المقدرة، ولكنه يشير إلى أن مصنع خلط الأسفلت لا يصل إلى المستوى المتوقع من حيث كفاءة الإنتاج واستقرار جودة الخليط وتكاليف التشغيل.
لا يعني ضعف الأداء بالضرورة عطلًا في المعدات
أول رد فعل لدى العديد من المشغلين هو: هل محطة خلط الأسفلت معطلة، وهل أجزاؤها قديمة ومتهالكة؟ في المشاريع الهندسية الفعلية، حتى في حال عدم وجود عطل ميكانيكي واضح في محطة خلط الأسفلت، قد يحدث تدهور في الأداء من حيث الإنتاجية والجودة والتكلفة.
لا يتحدد الأداء الشامل لمحطة خلط الأسفلت الساخن بظروف تشغيل المعدات الرئيسية فحسب، بل بنظام الإنتاج بأكمله. وتتمثل معظم الأسباب الرئيسية التي تؤدي إلى تدني أداء المعدات في مشاكل منهجية، منها: نسبة رطوبة الركام وكفاءة التجفيف، ودقة وزن المكونات، واستقرار التحكم في درجة الحرارة، واختناقات الطاقة في النظام المساعد، وخسائر بدء التشغيل والاستعداد، وتنسيق إجراءات العملية برمتها، ومدى ملاءمة تكوين المعدات لظروف تشغيل المشروع.
حوّل التشخيص من "ما هو العطل؟" إلى "ما الذي يحد من الأداء؟"
يركز التفكير التقليدي في صيانة المعدات على استكشاف الأخطاء وإصلاحها واستبدال الأجزاء والصيانة اليومية؛ بينما يركز التفكير المنهجي في تشخيص الأداء على إيجاد نقطة الاختناق الأساسية التي تحد من القدرة الإنتاجية الإجمالية لمحطة خلط الأسفلت.
تتجاوز هذه المقالة المحتوى الشائع لقوائم أعطال المعدات الفردية ونشر علوم الصيانة التقليدية، إذ تكشف عن سبعة قيود خفية من منظور دورة الإنتاج الكاملة، مما يساعد الشركات على تحديد نقاط الاختناق في الأداء بدقة، وتحقيق تحسين الجودة، وزيادة الكفاءة، وخفض التكاليف. ويستند النص الكامل إلى منطق أساسي: ضعف أداء مصنع الخلط الساخن لا يعني بالضرورة عطلًا في المعدات، والتشخيص الدقيق لنقاط الاختناق هو أساس التحسين والتطوير والتجديد.
ماذا يعني مصطلح "ضعف أداء مصنع الأسفلت" في الواقع؟
الطاقة المقدرة مقابل الإنتاج الفعلي
إنّ معدل الإنتاج المُقدّر (طن/ساعة) المذكور على لوحة بيانات محطة خلط الأسفلت الساخن هو السعة المرجعية للمعدات في ظل ظروف تصميم وتشغيل قياسية محددة، ولا يعني بالضرورة إمكانية تحقيقه باستمرار في جميع مواقع الإنشاء. تختلف معايير الاختبار الخاصة بالسعة المُقدّرة اختلافًا طفيفًا بين مُصنّعي المعدات، ولا يُمكن استخدامها إلا كأساس مرجعي لاختيار النوع وتقييم السعة، ولا يُمكن اعتبارها مُكافئة تمامًا لسعة الإنتاج الفعلية في الموقع.
في سيناريوهات الإنشاءات الواقعية، تتأثر الطاقة الإنتاجية الفعلية بعدة عوامل، مثل نسبة رطوبة الركام، وخصائص المواد الخام، وكفاءة التجفيف والتسخين، ودقة نظام التحكم في الخلط، وتوافق المعدات المساعدة، وتنظيم جدولة الإنتاج، والظروف المناخية للموقع. وهذا هو السبب الرئيسي وراء امتلاك العديد من محطات خلط الأسفلت الساخن طاقة نظرية كافية، بينما لا يرقى إنتاجها الفعلي بالساعة واليوم، واستقرار الإنتاج، إلى المستوى المطلوب. ولتقييم أداء المعدات، لا ينبغي الاكتفاء بالنظر إلى البيانات المكتوبة على لوحة البيانات، بل يجب أيضًا مراعاة الإنتاج الفعلي بالساعة، ووقت الإنتاج الفعلي، واستقرار الخلطة، وقدرة التشغيل المستمر.
ثلاثة مؤشرات أداء رئيسية
يجب أن تستوفي مجموعة محطات خلط الأسفلت عالية الأداء المعايير ثلاثية الأبعاد للكفاءة والجودة والتكلفة في نفس الوقت، وهو أيضًا مؤشر التقييم الأساسي للجهة الهندسية أ، وشركة البناء، ومشغل المعدات.
كفاءة الإنتاج: تشمل المعايير الأساسية ساعات الإنتاج الفعلية يوميًا، ووقت الإنتاج الفعال، واستقرار تدفق المواد، ووقت استعداد المعدات ووقت توقفها، ووقت التوقف غير المصحوب بأعطال. لا ترقى الكفاءة إلى المستوى المطلوب، مما يؤدي مباشرةً إلى تأخير فترة الإنشاء، وانخفاض معدل استخدام المعدات، وهدر تكاليف العمالة.
جودة الخليط: تشمل العناصر الأساسية اتساق تدرج الركام، ودقة نسبة الأسفلت إلى المادة الرابطة، وثبات درجة حرارة الخليط، وتجانس جودة الدفعة. يؤدي تذبذب الجودة مباشرةً إلى مخاطر خفية في رصف الطرق، ويزيد من التكاليف الخفية مثل إعادة العمل، والنفايات، وعدم اجتياز فحص الجودة، وما إلى ذلك.
القيمه التشغيليه: تشمل التكاليف الأساسية استهلاك الوقود لكل وحدة إنتاج، ومعدل هدر المواد الخام، وخسائر تشغيل وصيانة المعدات، وتكاليف توقف العمالة، وخسائر التشغيل والإيقاف بدون حمولة، وتكاليف إعادة العمل والتصحيح. وسيؤدي الأداء الضعيف على المدى الطويل إلى انخفاض هامش الربح الإجمالي للمشروع.
تعريف عملي لـ أسفلت أداء المصنع
لذا، لا يقتصر تقييم أداء مصانع الأسفلت الساخن على النظر إلى الطاقة الإنتاجية المقدرة فحسب، بل يجب أن يشمل دراسة شاملة لكفاءة الإنتاج، واستقرار جودة الخلطة، وتكاليف التشغيل الكاملة، إذ تحدد هذه العوامل الثلاثة مجتمعة القيمة الهندسية الفعلية للمعدات وربحية المشروع. وتدور جميع عمليات تشخيص الأداء وتحليل العوامل وخطط التحسين اللاحقة حول هذا الإطار الأساسي.
7 عوامل منهجية تسبب ضعف أداء مصانع الأسفلت
في هذه الورقة، تتبع سبعة عوامل أساسية منطق الربط الكامل للإنتاج، وهي: المواد → القياس → الحرارة → الأنظمة المساعدة → وقت الإنتاج → تنسيق العملية → ملاءمة المشروع، حيث يعتمد كل عامل هيكل تشخيص موحد: أداء الظاهرة → السبب الجذري → رابط تأثير الأداء → نقاط التحقيق في الموقع → مخطط التحسين الاحترافي، مما يشكل نظام تشخيص كامل ذو حلقة مغلقة.
نسبة رطوبة عالية في الركام وكفاءة تجفيف ضعيفة
ما الذي يجب فحصه: يتم تكديس الركام في الهواء الطلق في موقع البناء، ولا يكون الصرف سلسًا، ويتجاوز محتوى الرطوبة في الركام النطاق المناسب لظروف الإنتاج الحالية بسبب الأمطار والرطوبة، مما يزيد بشكل كبير من حمل نظام التجفيف والتدفئة، ويصبح وقت التجفيف أطول، مما يجعل من المستحيل تحقيق إنتاج مستمر وفعال.
رابط التأثير: ارتفاع نسبة الرطوبة الإجمالية ← زيادة كبيرة في الطلب على استهلاك الطاقة الحرارية ← تمديد دورة التسخين والتجفيف ← انخفاض الطاقة الإنتاجية لكل وحدة زمنية ← ارتفاع استهلاك الوقود ← استمرار انخفاض الإنتاجية الفعالة، وفي الوقت نفسه قد يتسبب ذلك في عدم كفاية تجفيف الركام، أو التسخين غير المتساوي، أو عدم استقرار درجة حرارة الخليط، مما يؤثر بشكل أكبر على الجودة الإجمالية للخليط.
النقاط الرئيسية للتفتيش الميداني: الكشف بانتظام عن محتوى الرطوبة الفعلي للركام؛ التحقق من إجراءات الصرف والحماية من المطر والرطوبة لموقع تخزين الركام؛ التحقق من ظروف تشغيل أسطوانة التجفيف وتأثير العزل الحراري للأسطوانة؛ التحقق مما إذا كانت إعدادات الطاقة والمعلمات الخاصة بالموقد تتناسب مع ظروف تشغيل المواد؛ التحقق من نقاط فقدان الحرارة في المعدات.
الحلول الهندسية: تحسين تصميم تخزين الركام، وتحسين تصريف الموقع ومرافق الحماية من المطر، وتقليل محتوى الرطوبة في المواد من المصدر؛ ومطابقة نظام التجفيف والتدفئة المناسب وفقًا لمواد الموقع والظروف المناخية لتجنب عدم التوافق بين تكوين النظام الحراري وظروف تشغيل المواد الفعلية؛ ومعايرة معلمات تشغيل الموقد بدقة لتحقيق تحكم دقيق في درجة الحرارة وتدفئة موفرة للطاقة؛ وترقية هيكل عزل الأسطوانة لتقليل فقدان الحرارة غير الفعال؛ وتخصيص ومطابقة تكوين النظام الحراري بالاشتراك مع المناخ المحلي وخصائص المواد في المرحلة المبكرة من المشروع.
التغذية والوزن غير الدقيقين للمواد المجمعة
التركيز الأساسي: يعتمد استقرار التدرج وتناسق جودة خليط الأسفلت بشكل كبير على نسبة المواد الدقيقة والمستقرة، ويُعد انحراف وزن الخلطة أحد الأسباب الرئيسية لجودة الخليط غير المطابقة للمواصفات.
السبب الجذري: لم تتم معايرة وحدة تغذية المواد الباردة لفترة طويلة، مما أدى إلى انحراف في المعلمات؛ سيولة غير مستقرة للمواد، واختلاف في الركام الجاف والرطب، واختلاف في حجم الجسيمات؛ ضبط غير معقول لمعلمات فتح وإغلاق باب المواد؛ انخفاض دقة ميزان الحزام ومستشعر الوزن؛ عدم وجود عملية معايرة دورية موحدة؛ عدم توازن في إمداد المواد لصندوق التخزين البارد.
رابط التأثير: انحراف وزن الدفعة ← تذبذب التدرج الكلي ← عدم اتساق جودة خليط الدفعة ← انحراف التدرج، وتذبذب جرعة البيتومين، وعدم انتظام التعبئة أو انخفاض تجانس الخليط ومشاكل أخرى ← زيادة نفايات إعادة العمل ← انخفاض القدرة الفعالة، وهدر تكلفة المواد.
ما الذي يجب فحصه: التحقق من دورة المعايرة ودقة معايرة المبرد؛ والكشف عن حالة تشغيل ميزان الحزام ومستشعر الوزن؛ ومراقبة نعومة إزالة المواد واستقرار مخزون المواد في الصندوق؛ وأخذ عينات من دقة قياس الأسفلت ومسحوق المعادن والركام.
الحلول الهندسية: مجهزة بنظام وزن دفعي عالي الدقة لضمان دقة القياس من الأجهزة؛ إنشاء نظام معايرة منتظم موحد للقضاء على انحراف المعلمات؛ ترقية وحدة التحكم في التدفق التلقائي لتحقيق استقرار سرعة تفريغ المواد؛ توحيد عملية تكديس وتحميل المواد الخام لضمان إمداد موحد بالمواد؛ والتحكم بدقة في جميع فئات معلمات نسب المواد.
عدم استقرار التحكم الحراري ودرجة الحرارة
جوهر وضع: تُعد درجة الحرارة العامل الأساسي في ربط كفاءة الإنتاج بجودة الخليط، وستؤدي تقلبات درجة الحرارة إلى مخاطر تتعلق بالجودة وهدر الطاقة في نفس الوقت.
درجة حرارة التسخين الإجمالية Dالانحراف
قد يؤثر انحراف درجة حرارة التسخين الإجمالية والتجانس عن متطلبات العملية على طلاء البيتومين اللاحق، وتجانس الخلط، واستقرار جودة الخليط.
فقير استقرار البيتومين عند التسخين
سيؤدي تذبذب درجة حرارة البيتومين إلى تغيير لزوجته، كما أن انحراف درجة حرارة البيتومين عن نطاق العملية المناسب سيؤدي إلى تغيير لزوجته وظروف الخلط، وقد يؤثر على حزمة الركام وتجانس الخليط؛ كما أن ارتفاع درجة حرارة التسخين قد يزيد من خطر تقادم الأسفلت واستهلاك الطاقة.
درجة حرارة الخلط والتفريغ
تتذبذب درجة حرارة تفريغ الخليط النهائي، وستؤدي بيئة درجة الحرارة غير المستقرة إلى تغيير ظروف الخلط والتعبئة والتغليف والضغط اللاحق، مما يسهل حدوث تذبذب في جودة الدفعة وزيادة خطر الهدر وإعادة العمل.
رابط التأثير: تقلبات درجة الحرارة العالمية ← تغير في خصائص المواد وظروف الخلط ← تأثير على تجانس التعبئة والخلط ← انحراف جودة خليط الدفعة ← تصحيح إعادة العمل، وهدر الوقود، ومحدودية الطاقة الإنتاجية.
الحلول الهندسية: موقد ذكي مصمم خصيصًا ليتناسب مع ظروف العمل لتحقيق تحكم دقيق وثابت في درجة الحرارة؛ مزود بمستشعر درجة حرارة عالي الدقة لمراقبة درجة الحرارة في الوقت الفعلي؛ تم تحسين هيكل العزل العام للمعدات لتقليل فقدان الحرارة؛ تم تكوين نظام تحكم آلي في درجة الحرارة للتكيف ديناميكيًا مع ظروف الإنتاج؛ تم اختيار طاقة التسخين المناسبة وفقًا لمتطلبات طاقة الإنتاج وخصائص المواد.
تتحول الأنظمة الداعمة إلى اختناقات إنتاجية خفية
Cوجهة نظر التمايز الأكثر: يظن الكثيرون خطأً أن وحدة الخلط الرئيسية هي العامل المحدد الرئيسي للطاقة الإنتاجية، ولكن في الواقع، غالبًا ما يكون أداء الإنتاج الفعلي لخلاطة الأسفلت محدودًا بالتكامل بين قدرة النظام المساعد والنظام ككل، وليس فقط بالقدرة المقدرة للوحدة الرئيسية. فمهما بلغت القدرة النظرية للوحدة الرئيسية، إذا كانت قدرة النظام المساعد غير كافية أو لم يكن تنسيق النظام سلسًا، فقد يظل أداء الإنتاج الفعلي للمعدات بأكملها محدودًا بشكل كبير.
الاختناقات المحتملة: عدم كفاية سعة نظام إمداد المواد الباردة، وعدم التوافق بين سير ناقل المواد وإنتاجية المصعد، والتصميم غير المعقول لتخزين وفرز المواد الساخنة، وعدم استقرار إمدادات مسحوق المعادن، ونقل الأسفلت المتقطع، وضعف قدرة نظام تغذية تجديد الأسفلت المعاد تدويره على التكيف، وعدم كفاية سعة تخزين المواد النهائية.
السيناريو النموذجي: محطة خلط الأسفلت الدفعية المصنفة عند 120 طن في الساعة، سعة الخلط للآلة الرئيسية كافية، لكن إنتاجية مصعد المواد وحزام النقل غير كافية، أو أن تخزين الصوامع الساخنة غير متوازن، مما سيؤدي مباشرة إلى توقف المعدات بشكل متكرر، وتكون الطاقة الإنتاجية الفعلية أقل بكثير من المعيار المصنف.
ما الذي يجب فحصه: التحقق من قدرة نقل المواد وتحويلها وتخزينها في جميع مراحل العملية؛ والكشف عن استقرار التشغيل وإنتاجية المعدات المساعدة؛ والتحقق من استمرارية إمداد مسحوق المعادن والبيتومين والمواد المعاد تدويرها؛ وتقييم درجة التوافق بين تخزين المواد النهائية وتفريغها.
الحلول الهندسية: التخلي عن التفكير الأمثل للمضيف الواحد، وإجراء تقييم لمطابقة سعة النظام بأكمله؛ وإجراء ترقية وتوسيع مستهدفين للمعدات المساعدة ذات الألواح القصيرة؛ وتحقيق المطابقة المنسقة للتغذية والنقل والتجفيف والخلط والتخزين، والقضاء على اختناق السعة من مستوى النظام.
وقت التشغيل والإيقاف المفرط ووقت الخمول
المشكلة الأساسية: تتمتع العديد من آلات خلط الأسفلت بقدرة إنتاجية ساعية مطابقة للمعايير، إلا أن قدرتها الإنتاجية اليومية غير كافية بشكل كبير. والسبب الرئيسي هو عدم كفاءة نظام التشغيل والإيقاف، وطول فترة التوقف بدون حمولة، مما يؤدي إلى انخفاض كبير في وقت الإنتاج الفعلي.
أسباب شائعة: تأخير إرسال الشاحنات، والتعديل المتكرر لخطة بناء الرصف، وانقطاع إمدادات المواد الخام، والإنتاج قصير الأجل لعدة دفعات، وضعف التنسيق بين فريق الخلط وفريق الرصف، وطول الوقت اللازم لتسخين المعدات وتنظيفها.
الخسارة المتنحية: في كل مرة يبدأ فيها تشغيل معدات مصنع الأسفلت، يلزم تسخينها مسبقًا وتسخينها، مما يؤدي إلى استهلاك غير فعال للوقود؛ وتكون حالة المواد غير مستقرة في المرحلة الأولية من بدء التشغيل، مما يسهل إنتاج النفايات؛ ويتطلب بدء التشغيل والإيقاف المتكرر تنظيفًا وتفريغًا متكررًا للمعدات، مما يستغرق الكثير من وقت الإنتاج؛ كما أن التحكم المتكرر في درجة الحرارة يزيد من استهلاك الطاقة وفقدان المعدات.
استراتيجية التحسين: إنشاء آلية جدولة ربط بين محطة خلط الأسفلت وموقع الرصف، وتوحيد جدولة نقل الشاحنات؛ واستكمال احتياطي المواد الخام والفحص المسبق للمعدات قبل الإنتاج لتجنب انقطاع الإنتاج؛ والتخطيط بشكل معقول لدفعات الإنتاج لتقليل بدء التشغيل المتفرق قصير المدى؛ وتحسين خطة الإنتاج اليومية لزيادة وقت الإنتاج المستمر إلى أقصى حد.
ضعف التنسيق في جميع مراحل عملية الإنتاج
التركيز الأساسي: يختلف هذا الرابط عن مشكلة دقة المكونات الفردية، إذ يركز على قدرة التنسيق الديناميكي لسلسلة الإنتاج بأكملها. تعمل كل عملية بشكل طبيعي ومستقل، لكن الاتصال بينها ليس سلسًا، مما سيؤدي إلى انخفاض الأداء العام لمحطة الأسفلت الساخن.
مشاكل التنسيق النموذجية: سرعة إمداد المواد الخام لا تتناسب مع الطاقة الإنتاجية، وضغط نقل البيتومين وتقلبات التدفق، وإمداد المواد المعاد تدويرها غير مستقر، والتخزين الساخن للمواد في كل حاوية غير متوازن، ووقت وصول مركبات النقل غير منتظم، وسرعة تفريغ المعدات لا تتناسب مع سرعة الرصف.
رابط التأثير: تقلبات العملية الفردية ← ركود النظام بأكمله في وضع الاستعداد ← تقصير وقت الإنتاج الفعال وتقليل الطاقة الإنتاجية ← بدء التشغيل والإيقاف المتكرر مما يؤدي إلى استهلاك الطاقة وهدر المواد ← تدهور استقرار دفعات الخليط.
المبدأ الأساسي: إنتاج الأسفلت هو نظام هندسي مستمر، ولا يمكن لتحسين حلقة واحدة أن يعوض عن فقدان الأداء الناجم عن ضعف تنسيق العملية بأكملها.
أساليب التحسين: إنشاء نظام جدولة إنتاج موحد، وتنسيق إمدادات المواد، وتشغيل المعدات، وجدولة المركبات؛ وتوحيد إدارة إمدادات المواد المعاد تدويرها من الأسفلت، ومسحوق المعادن، والأسفلت؛ وموازنة هيكل تخزين الصوامع الساخنة، وتثبيت نسبة المواد؛ وتحقيق تزامن دقيق بين إنتاج الخلط وتقدم أعمال الرصف في الموقع.
أسفلت لا يتطابق تكوين المصنع مع متطلبات المشروع
الفكرة الأساسية: إن العديد من محطات خلط الأسفلت لا تعاني من "ضعف أداء المعدات"، ولكن تكوين المعدات والاحتياجات الفعلية للمشروع لا تتطابق، وهو أحد الأسباب المهمة لضعف القدرة على المدى الطويل وارتفاع تكلفة بعض محطات خلط الأسفلت، وهو أيضًا عامل رئيسي يتم تجاهله بسهولة في مرحلة اختيار المعدات.
عدم تطابق السعة
إن اختيار المعدات محدود للغاية ولا يفي بمتطلبات ذروة الطاقة الإنتاجية لرصف الطرق على مساحات واسعة، مما يؤدي إلى تحميلها فوق طاقتها لفترات طويلة. في المقابل، فإن اختيار محطات خلط القار واسع للغاية، بينما حجم المشروع صغير، ودورة الإنتاج قصيرة، ومعدل استخدام المعدات منخفض للغاية، مما ينتج عنه معدات معطلة وهدر في الاستثمار وتكاليف التشغيل والصيانة. إن التركيز المفرط على اختيار معايير الإنتاجية العالية للقار قد يؤدي بسهولة إلى عدم تطابق الموارد.
عدم التوافق في الحركة
يجب أن تتناسب قدرة المعدات على الحركة بدقة مع مدة المشروع، وتواتر عمليات النقل، وظروف موقع البناء. فإذا لم تتناسب هذه العوامل، سيستمر انخفاض كفاءة التشغيل والإنتاجية بشكل عام.
بالنسبة لسيناريوهات التكيف المحددة واختلافات المعلمات لـ محطات الأسفلت المتنقلة مقابل الثابتة مقابل فائقة التنقليرجى الرجوع إلى مقال دليل الاختيار الحصري الخاص بنا لإجراء مقارنة مفصلة.
عدم تطابق قدرات RAP
قد لا يكون تصميم مصنع الأسفلت القياسي مثاليًا لإنتاج الأسفلت المعاد تدويره بنسب عالية دون أنظمة إعادة تدوير وتغذية مناسبة. في حالة الإنتاج بنسب عالية من الأسفلت المعاد تدويره، يسهل حدوث مشاكل مثل محدودية الطاقة الإنتاجية، وعدم استقرار التحكم في درجة الحرارة، وعدم تجانس الخليط، مما لا يفي بمتطلبات عملية إعادة تأهيل الموقع.
عدم التوافق بين المناخ والمواد
في المناطق ذات الرطوبة العالية والممطرة والباردة، تكون قدرة التجفيف للمعدات التقليدية وأداء العزل الحراري والتصميم المضاد للتكثيف غير كافية؛ في مواجهة المحتوى المائي العالي، والمواد المجمعة الخاصة، وتسخين المعدات، ونظام المكونات لا يمكن أن يتكيف، مما يؤدي إلى أوجه قصور مستمرة في الأداء.
كيفية تشخيص مواطن ضعف أداء مصنع الأسفلت الخاص بك
من خلال تحديد الأعراض بدقة وتحديد نقاط الضعف دون الحاجة إلى معدات اختبار احترافية، ومن خلال منطق الفحص الذاتي "الأعراض - نقاط الضعف - نقاط استكشاف الأخطاء وإصلاحها - مخطط التحسين"، يمكن تحديد نقاط الضعف في أداء محطة خلط الأسفلت بسرعة، وتجنب الصيانة العمياء، والترقية، والتكيف مع التحقيق السريع من قبل موظفي الهندسة، ومرجع اتخاذ القرار لموظفي المشتريات.
| Performance Sالأعراض | عنق الزجاجة المحتمل الأساسي | القفل تحقق Iإحساس الغانيين | ممكن Oالاقوي Aالإجراءات |
| الإنتاج أقل من الطاقة الإنتاجية المتوقعة | ارتفاع نسبة الرطوبة في المواد، وانخفاض كفاءة النظام الحراري، واختناق النظام المساعد | محتوى الرطوبة الإجمالي، وظروف تشغيل الموقد، وكفاءة أسطوانة التجفيف، وسعة معدات النقل والمصاعد الدلوية | تحسين نظام تجفيف المواد، وفحص ومعالجة اختناقات سعة النظام المساعد |
| استهلاك وقود عالي | تتجاوز نسبة الرطوبة في المواد المستوى القياسي، مما يؤدي إلى فقدان كبير للحرارة، وانخفاض كفاءة التدفئة، وكثرة التشغيل والإيقاف. | رطوبة المواد الخام، وعزل المعدات، ومعايير الموقد، وتكرار بدء وإيقاف الإنتاج | تحسين الكفاءة الحرارية، وتحسين تخزين المواد، وتوحيد جداول بدء التشغيل والإيقاف للإنتاج. |
| جودة خليط غير مستقرة | انحراف المكونات، تقلب درجة الحرارة | دقة معايرة الوزن، وتدرج الركام، واستقرار درجة الحرارة العالمية | إعادة معايرة نظام الخلط، وتثبيت معايير التحكم في درجة الحرارة العالمية |
| فترات خمول متكررة | جدولة غير منطقية، وضعف تنسيق إجراءات العمل | جدولة المركبات، وإيقاع إمداد المواد، وجدولة الإنتاج | تحسين جدولة الإنتاج، وتوحيد جدولة المواد والنقل. |
| الانتظار المتكرر بين العمليات | اختناق سعة النظام المساعد | معدات النقل، وصومعة ساخنة، ومساحيق معدنية، ونظام إمداد البيتومين | تتأخر ترقية المعدات المساعدة المستهدفة، بما يتناسب مع سعة المضيف |
| نفايات مادية عالية | عدم استقرار عملية الإنتاج بأكملها | دقة الخلط، نظام التحكم في درجة الحرارة، استقرار الخلط، التحكم في بدء التشغيل والإيقاف | التحكم الموحد في معايير العملية الكاملة لتقليل تقلبات الإنتاج |
| لا يمكن تلبية متطلبات المشروع | لا تتطابق المعدات مع تكوين ظروف العمل في المشروع | مواصفات السعة، وقدرة التجديد، والتنقل، والقدرة على التكيف مع المناخ | قم بتقييم مدى ملاءمة المعدات لظروف التشغيل، وقم بتحديثها أو استبدالها حسب الحاجة. |
المبدأ الأساسي للتشخيص: لا تتطلب جميع مشاكل الأداء تعديلات واسعة النطاق على المعدات. ينبغي تحديد نقاط الضعف من خلال البيانات والتفتيش الميداني، ثم يُنظر في تحسين العمليات أو الترقية الجزئية أو الاستبدال الكامل للآلة باعتباره أكثر اقتصادية، وذلك لتحقيق أقصى قدر من نسبة المدخلات إلى المخرجات من خلال سياسات دقيقة.
هل ينبغي عليك تحسين مصنع الأسفلت الخاص بك، أو ترقيته، أو استبداله؟
عندما تواجه محطة خلط الأسفلت مشاكل مثل عدم كفاية الطاقة الإنتاجية، أو تذبذب جودة الخلطة، أو ارتفاع تكاليف التشغيل، لا يعني ذلك بالضرورة تحديث المعدات أو استبدالها فورًا. يجب أولًا تحديد السبب الجذري للمشكلة، ثم اختيار الحل الأمثل من حيث التكلفة، مع مراعاة تكلفة التعديل، والتحسين المتوقع، والعمر الافتراضي المتبقي للمعدات، واحتياجات المشروع على المدى الطويل.
وعلى وجه التحديد، يمكن إجراء تقييم متكامل حول الأبعاد الخمسة التالية:
- السبب الجذريهل يعود ضعف الأداء إلى إدارة العمليات والإنتاج، أو إلى قصور في المعدات أو النظام نفسه، أم أن تكوين المعدات بشكل عام لا يتوافق مع متطلبات المشروع؟
- تكلفة التحديث: كم من المال، ووقت التوقف، وتكاليف التنفيذ ستتطلبها عملية حل المشكلة الحالية؟
- Eالتحسينات المتوقعة:ما مقدار التحسن المتوقع في الإنتاجية، واستهلاك الطاقة، واستقرار الجودة، أو الإنتاجية نتيجة لتحسين العمليات التشغيلية أو تحديث المعدات؟
- العمر المتبقي للمعدات:إلى متى يمكن للهيكل الرئيسي للمعدات الحالية ونظامها الأساسي ونظام التحكم أن تعمل بثبات؟
- متطلبات المشروع على المدى الطويل: هل ستتغير متطلبات الطاقة الإنتاجية للمشاريع المستقبلية، ونسب استخدام المواد القابلة لإعادة التدوير، وقابلية نقل المعدات، وظروف الإنتاج؟
لذا، لا يوجد ترتيب ثابت لتحسين أداء المعدات، كأن يُقال "الصيانة أولاً، ثم التحديث، وأخيراً التجديد". إذا كانت المشكلة ناتجة بشكل أساسي عن إدارة التشغيل والإنتاج، فينبغي إعطاء الأولوية لتحسين التشغيل؛ أما إذا كان الهيكل الرئيسي للمعدات لا يزال يفي بمتطلبات المشروع، ولكن أحد الأنظمة الفرعية يُشكل عائقاً، فيمكن حينها النظر في التحديث الموجه؛ وإذا كان التكوين العام للمعدات لا يفي بمتطلبات المشروع الحالية أو المستقبلية، فمن الضروري إجراء تقييم إضافي للجدوى الاقتصادية طويلة الأجل لاستبدال الآلة بالكامل.
المبدأ الأساسي هو: ليس الترقية لمجرد الترقية، ولا التجديد لمجرد التجديد، بل مطابقة الحل مع السبب الجذري للمشكلة، وتكاليف الاستثمار، واحتياجات المشروع على المدى الطويل.
متى يكون التحسين التشغيلي كافياً
عندما لا يزال تكوين معدات مصنع الأسفلت بشكل عام يفي بمتطلبات المشروع، ويكون الأداء الضعيف ناتجًا بشكل أساسي عن مشكلات التشغيل أو عملية الإنتاج أو إدارة الموقع، فلا توجد عادة حاجة إلى تعديل المعدات على الفور.
مناسب عندما: انحراف معايير وزن الدفعات، وجدولة الإنتاج غير المعقولة، والتشغيل والإيقاف المتكرر، وعدم كفاية مهارات المشغلين، وفقدان طفيف للحرارة، وإدارة تكديس المواد غير المنتظمة، وما إلى ذلك.
الإجراءات المحتملة: يمكن تحسين هذه المشكلات من خلال معايرة المعايير، وتحسين جدولة الإنتاج، وتدريب الموظفين، والتحكم في المواد. ولأن تحسين العمليات التشغيلية عادةً ما يكون أقل تكلفة وأسرع تنفيذاً من تحديثات المعدات، فمن المهم أولاً تقييم التحسينات المتوقعة وتكاليف التنفيذ لتحديد ما إذا كان ذلك سيساعد المعدات على العمل بشكل أقرب إلى مستوى تصميمها.
متى يكون التحديث الموجه أكثر منطقية
عندما لا يزال الهيكل الرئيسي والتكوين العام لمحطة خلط الأسفلت يفي بمتطلبات المشروع، ولكن أصبح نظام فرعي واحد أو أكثر يمثل اختناقات واضحة في الأداء، يمكنك إجراء تقييم إضافي لترقية المعدات المستهدفة دون استبدال الآلة بأكملها بشكل مباشر.
فكر في الترقية عندما: نظام تحكم آلي قديم، كفاءة تسخين غير كافية للموقد، دقة وزن منخفضة للمكونات، عدم وجود وظيفة تجديد RAP للمعدات الأصلية، نظام مراقبة التحكم في درجة الحرارة المتخلف، سعة غير كافية لنظام النقل المساعد، إلخ.
في هذه المرحلة، ينبغي التركيز على مقارنة مدخلات التحديث مع تأثير التحسين المتوقع. إذا كان التحديث الجزئي قادرًا على حل العائق الرئيسي بشكل فعال، وكان الجزء الرئيسي من المعدات لا يزال يتمتع بعمر خدمة طويل متبقٍ، فإن التحديث الموجه عادة ما يكون أكثر اقتصادية من الاستبدال الكامل.
التحسينات المحتملة: يمكن ترقية الأنظمة الفرعية الأساسية مثل الاحتراق، والتجميع، والتحكم الآلي، والتحكم في درجة الحرارة، وتجديد RAP أو النقل المساعد وفقًا للمشاكل الفعلية لتعويض أوجه القصور في الإنتاجية أو الجودة أو الكفاءة.
متى مزيج الأسفلت استبدال النباتات هو الخيار الأفضل
عندما تكون هناك فجوة كبيرة بين التكوين العام للمعدات الحالية ومتطلبات المشروع الحالية أو المستقبلية، ويصعب الحصول على تحسين كافٍ في الأداء من خلال تحسين التشغيل أو الترقية الجزئية، يمكن تقييم خطة الاستبدال بشكل أكبر.
فكر في جديد خلط الأسفلت متى تزرع؟ لا تستطيع السعة المقدرة تلبية ذروة الطلب على المشروع، ونظام التحكم قديم للغاية، ولا يمكنه التكيف مع النسبة العالية من إنتاج RAP، واستهلاك الطاقة على المدى الطويل مرتفع، ويتم إيقاف تشغيل النظام الحرج بشكل متكرر، أو تتغير ظروف تشغيل المشروع بشكل جذري.
ومع ذلك، لا ينبغي الحكم على استبدال المعدات الجديدة بناءً على مشكلة واحدة فقط، بل يجب مقارنتها بشكل شامل:
- العمر الإنتاجي المتبقي لمعدات مصانع الأسفلت الحالية؛
- تكاليف المعدات والتنفيذ المطلوبة للتحديثات المحلية؛
- الأداء الإنتاجي المتوقع بعد التحديث؛
- تكاليف شراء وتركيب المعدات الجديدة؛
- الفوائد المحتملة طويلة الأجل للمعدات الجديدة من حيث استهلاك الوقود والعمالة والصيانة والإنتاجية؛
- متطلبات القدرة، و RAP، والتنقل، وتكوين المعدات للمشاريع الحالية والمستقبلية.
عندما تكون التكلفة الشاملة والفائدة المتوقعة من الاستمرار في استخدام أو ترقية المعدات القديمة أقل بشكل واضح من القيمة طويلة الأجل لاستبدال المعدات الجديدة، فإن استبدال المعدات بأكملها يكون أكثر منطقية.
لذلك، فإن التجديد ليس هو الحل الافتراضي لتحسين الأداء، بل هو نتيجة القرار بعد تقييم فني واقتصادي شامل.
كيفية اختيار مصنع الأسفلت الذي يلبي احتياجات الإنتاج الفعلية
عند اختيار محطة خلط أسفلت جديدة، ينبغي مراعاة نفس قيود الأداء المطبقة على محطات خلط الأسفلت الحالية. وفي الوقت نفسه، لا يكمن جوهر اختيار المعدات في اختيار الطراز ذي أعلى المواصفات، بل في اختيار الطراز الذي يتناسب بشكل أفضل مع ظروف العمل في المشروع ومتطلبات الإنتاج والتخطيط طويل الأجل، وذلك لتجنب مشكلة الأداء المتدني من الأساس.
اختر الطاقة الإنتاجية بناءً على الطلب الإنتاجي الفعلي
يُحدد حجم الطاقة الإنتاجية بناءً على الطلب الفعلي، ويُستغنى عن نظرية "الطاقة الإنتاجية الكبيرة فقط". وبالنظر إلى متوسط حجم أعمال الرصف اليومية للمشروع، وذروة الطلب على الإنشاء، ووقت التشغيل الفعلي اليومي، ومعدل استخدام المعدات، ودورة المشروع، والتخطيط الشامل للأعمال المستقبلية، يجب أن تكون الطاقة الإنتاجية كافية وخالية من الهدر.
مطابقة المصنع مع متطلبات المواد ومتطلبات إعادة التدوير
وفقًا لمحتوى الرطوبة المحلي الإجمالي وخصائص التدرج وفئات المواد الخام، يتم مطابقة أنظمة التجفيف والتسخين والخلط؛ بالاقتران مع نسبة المواد المعاد تدويرها المستخدمة في المشروع، وتخصيص وتكييف أنظمة إعادة تدوير الرصف المعاد تدويره لتلبية متطلبات إنتاج إعادة بناء الرصف النفايات واستخدام المواد المعاد تدويرها.
مواءمة التنقل مع المشروع
من الضروري التركيز على تقييم مدة المشروع، وتواتر نقل المعدات، وظروف تركيب النقل، ومتطلبات جدولة المشاريع المتعددة في مرحلة اختيار قدرة المعدات على الحركة، وذلك لتحديد مستوى الحركة المطلوب للمعدات، ومطابقة نماذج محطات خلط الأسفلت الثابتة أو المتنقلة أو فائقة الحركة بدقة، وتجنب عدم كفاءة التشغيل وفقدان الأداء الناجم عن عدم تطابق الحركة من المصدر.
تقييم تكاليف التشغيل طوال دورة الحياة
من الضروري النظر بشكل شامل في تكلفة الدورة الكاملة مثل استهلاك الوقود على المدى الطويل، وتكلفة التشغيل والصيانة، وتكلفة العمالة، وتكلفة الانتقال، وفقدان الإغلاق وقيمة إعادة التدوير، واختيار مخطط المعدات ذي الأداء الأعلى من حيث التكلفة والتشغيل الأكثر استقرارًا.
كيف Zأوملاين يمكن أن يساعد في تشخيص وتحسين أداء مصانع الأسفلت
يُظهر التحليل السابق أن ضعف أداء محطات خلط البيتومين غالباً لا يكون بسبب عطل في المعدات، ولكنه قد يكون مرتبطاً بظروف المواد، والأنظمة الحرارية، ودقة الخلط، والمعدات المساعدة، ووقت الإنتاج الفعال، وتنسيق العمليات، وتكوين المعدات.
ولذلك، ZOOMLINE لا يقتصر الأمر على تقديم حلول وفقًا لمعايير المعدات القياسية، بل يقوم بتقييم متطلبات قدرة المشروع وخصائص المواد ونسبة استخدام RAP والظروف المناخية ودورة البناء وحركة المعدات بشكل منهجي، ويطابق تكوينات المعدات وحلول الإنتاج المناسبة وفقًا لظروف المشروع المحددة.
قائم على المشروع مزيج الأسفلت تكوين النبات
تختلف متطلبات مشاريع بناء الطرق المختلفة فيما يتعلق بسعة محطة خلط الأسفلت، وسهولة الحركة، وقدرة التجديد، والقدرة على التكيف مع البيئة.
ZOOMLINE سيتم إجراء تقييم شامل خلال مرحلة تصميم المشروع:
- متطلبات الطاقة الفعلية والذروة للمشروع؛
- محتوى الرطوبة الإجمالي وخصائص المواد الخام؛
- المناخ المحلي وبيئة البناء؛
- نسبة استخدام برنامج RAP؛
- دورة بناء المشروع؛
- معدل تغيير المعدات؛
- شروط النقل والتركيب والتخطيط في الموقع.
حدد مواصفات المعدات وتكوينات النظام بناءً على معايير المشروع هذه، بدلاً من مجرد السعي وراء معايير TPH أعلى، وذلك لتقليل خسائر الأداء على المدى الطويل الناتجة عن عدم التوافق بين تكوينات المعدات واحتياجات البناء الفعلية من المصدر.
تقييم نظام الإنتاج الكامل
بالنسبة للمشاريع التي يكون فيها الإنتاج الفعلي أقل من المتوقع، فإن فحص خلاطة الأسفلت وحدها لا يفسر بشكل كامل سبب تقييد الطاقة الإنتاجية.
ZOOMLINEيمكن تكوين حلول المعدات الخاصة بـ 's ومطابقتها بدءًا من إمداد المواد الباردة، ونقل المواد، والتجفيف والتسخين، والغربلة، والقياس، وإمداد البيتومين وRAP، والخلط، وصولاً إلى تخزين المنتج النهائي، مع التركيز على قدرة المعالجة، وتدفق المواد، وإيقاع التشغيل بين الأنظمة المختلفة.
على سبيل المثال، بالنسبة لمحطة خلط الأسفلت ذات القدرة المقدرة العالية، إذا لم تتمكن أنظمة النقل والرفع وإمداد الأسفلت المعاد تدويره أو الأنظمة المساعدة الأخرى من مطابقة قدرة المعالجة الأساسية بشكل مستمر، فإن زيادة مواصفات المحطة الأساسية لن تحل القيود العملية لسلسلة الإنتاج بأكملها.
لذلك، في مرحلة تصميم مخطط المعدات، يساعد التوافق بين قدرات سلسلة الإنتاج بأكملها في تحديد الروابط المحددة المحتملة قبل الحكم على ما إذا كانت هناك حاجة إلى ترقيات للنظام المحلي أو تعديلات في التكوين.
التحكم الآلي وإدارة العمليات الدقيقة
ZOOMLINE يمكن تجهيز محطات خلط الأسفلت بأنظمة تحكم آلية للمراقبة والتحكم المركزيين في قياس المواد ودرجة الحرارة ومعايير الإنتاج الحرجة، وذلك استجابةً للمشاكل المتعلقة بدقة الخلط وتقلبات درجة الحرارة والتعديلات اليدوية المتكررة.
يقلل الرصد الآلي والتحكم في العمليات من التقلبات اليدوية ويساعد المشغلين على الحفاظ على عملية إنتاج أكثر استقرارًا، مما يقلل من مخاطر فقدان الجودة والمواد بسبب انحرافات المكونات وتقلبات درجة الحرارة والتعديلات اليدوية المتكررة.
الخبرة الميدانية ودعم ما بعد البيع
ZOOMLINE استُخدمت معدات محطات خلط الأسفلت في العديد من الأسواق الخارجية، بما في ذلك بيرو وتايلاند والفلبين. وتختلف هذه الأسواق في الظروف المناخية وخصائص الركام ومتطلبات استخدام الأسفلت المعاد تدويره وحجم المشاريع وظروف نقل المعدات. توفر هذه المشاريع العملية خبرة تطبيقية لاختيار المعدات وتكوين الأنظمة في مشاريع مماثلة.
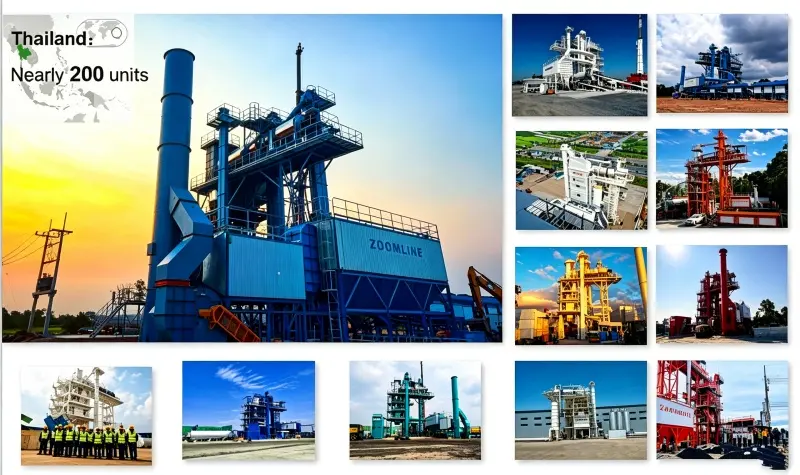
تايلاند: ما يقرب من مئات من مجموعات الأسفلت المعاد تدويرهنبات x
ZOOMLINE قامت الشركة بتوريد ما يقارب مئات من محطات إعادة تدوير الأسفلت إلى السوق التايلاندية، واكتسبت خبرة واسعة في مشاريع إنتاج الأسفلت المعاد تدويره. تشمل هذه المشاريع تكوينات أنظمة مختلفة، مثل تخزين المواد المعاد تدويرها ونقلها وقياسها وإنتاجها، مما يوفر مرجعًا عمليًا لتصميم مخططات المعدات بما يتناسب مع متطلبات إنتاج الأسفلت المعاد تدويره المختلفة.
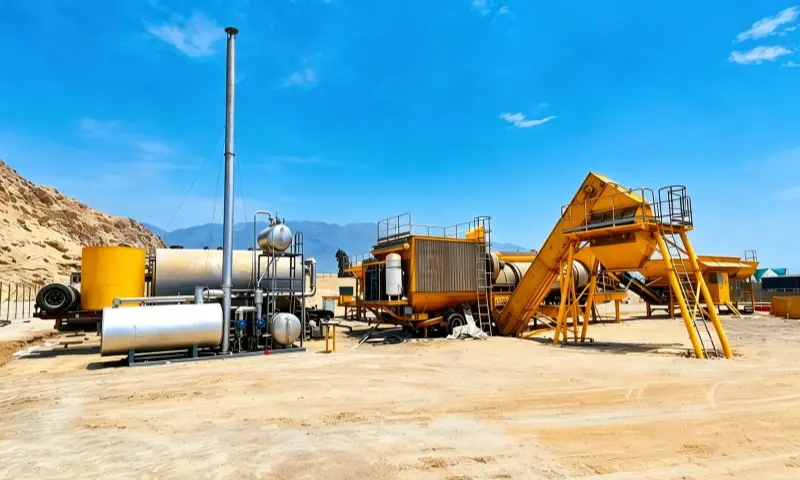
بيرو: سلسلة ZAP-CR فائقة الأداء بقدرة 120 طنًا في الساعة مشروع إعادة تدوير النفايات الصلبة المتنقل المستمر عالي النسبة
في السوق البيروفية، ZOOMLINEتجمع محطة خلط الأسفلت المعاد تدويره ذات النسبة العالية والمستمرة فائقة الحركة من سلسلة ZAP-CR بسعة 120 طنًا في الساعة بين سعة 120 طنًا في الساعة ومتطلبات إنتاج إعادة تدوير الأسفلت بنسبة عالية وتصميم المعدات فائقة الحركة في تكوين مشروع واحد.
يعكس هذا المشروع العملي منطق اختيار المعدات الذي نوقش أعلاه، أي النظر الشامل في:
الطلب على الطاقة + قدرة تجديد الطرق السريعة + قابلية نقل المعدات
بدلاً من الاختيار بناءً على تصنيف المعدات TPH فقط.
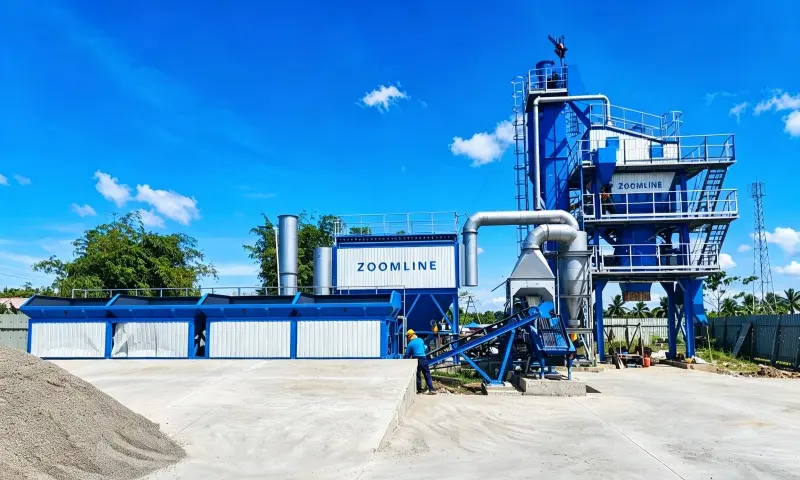
الفلبين: تطبيق الهاتف Aالأسفلت Mتاسعا Plants
ZOOMLINE تم أيضاً نشر محطات خلط الأسفلت المتنقلة في السوق الفلبينية. ونظراً لمتطلبات مواقع البناء ودورة المشروع والانتقال بين المشاريع المختلفة، يجب أن يراعي تكوين المعدات بشكل شامل سهولة نقل المعدات وظروف الموقع ومتطلبات إنتاج هندسة الطرق.
توفر هذه التجارب العملية في المشاريع في أسواق مختلفة أساسًا عمليًا لـ ZOOMLINE لتكوين المعدات، وتصميم نظام RAP، وخيارات التنقل لمشاريع بناء الطرق المماثلة.
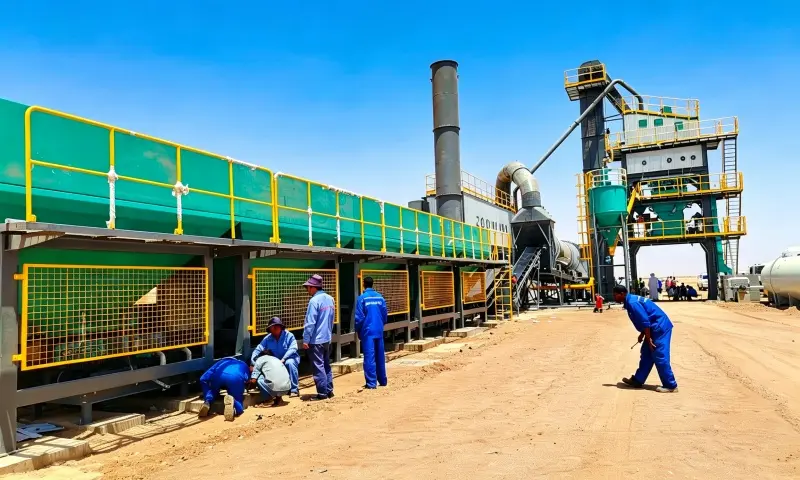
دورة كاملة Sخدمة من Equipment Dالتوصيل إلى Aحقيقي Pرودوكشن
يجب التحقق من أداء المعدات في نهاية المطاف من خلال الإنتاج المستقر في الموقع. ZOOMLINEوبالتالي، فإن خدمات الشركة لا تقتصر على تصنيع المعدات وتسليمها، بل تشمل أيضاً ما يلي:
- تركيب المعدات وتشغيلها؛
- تدريب المشغلين؛
- إرشادات معايير الإنتاج؛
- الدعم الفني أثناء التشغيل؛
- خدمات الصيانة والدعم الفني بعد البيع.
بالنسبة لمشاريع بناء الطرق في الخارج، فإن دعم العملية بأكملها بدءًا من تركيب المعدات وتشغيلها وحتى بدء التشغيل الإنتاجي الرسمي يساعد العملاء على إتمام عملية هبوط المعدات بسلاسة أكبر وتقليل المخاطر الفنية والتشغيلية في التشغيل الفعلي.
خاتمة: تشخيص نقطة الاختناق قبل Ocom.ptimize Aالأسفلت Mتاسعا Plant Performance
لا يُعزى ضعف أداء مصانع الأسفلت إلى تلف المعدات. فالعديد من مشاكل الإنتاجية والجودة والتكلفة لا تنجم ببساطة عن أعطال ميكانيكية، بل قد ترتبط بظروف المواد، وأنظمة التحكم في درجة الحرارة، واختناقات النظام، وجدولة العمليات، وتنسيق العمليات، وتكوين المعدات. إذا كان سبب المشكلة هو تكوين النظام، أو ظروف المواد، أو عمليات الإنتاج، فإن مجرد إصلاح المعدات أو استبدال الأجزاء قد لا يحل السبب الجذري لانخفاض الأداء.
بالنسبة لمعظم سيناريوهات تشخيص الأداء، يمكن اتباع الأفكار التالية: التشخيص المنهجي ← تحديد دقيق لموقع الاختناق ← تحسين التشغيل الخفيف ← ترقية المعدات المستهدفة ← استبدال المعدات التكيفية عند الضرورة ← مطابقة دقيقة للمعدات وظروف المشروع.
دعوة إلى العمل
إذا كانت محطة خلط الأسفلت الخاصة بك تعاني من مشاكل مثل انخفاض الطاقة الإنتاجية، أو تذبذب جودة الخليط، أو ارتفاع نسبة فقدان الوقود والمواد، أو انخفاض كفاءة الإنتاج، ZOOMLINE يمكن إجراء تقييم قائم على المشروع وفقًا لمتطلبات سعة مشروعك، وخصائص المواد، ونسبة RAP، والظروف المناخية، وقابلية نقل المعدات، وفترة الإنشاء، والمساعدة في تحديد الاختناقات الرئيسية التي تؤثر على أداء الإنتاج الفعلي، وتقديم اقتراحات لتكوين المعدات أو تحسين النظام أو ترقيته.
سواء كان الأمر يتعلق بمصنع جديد لخلط الأسفلت، أو تحسين أداء المعدات الحالية، أو مشروع إنتاج إعادة تدوير الأسفلت بنسبة عالية، ZOOMLINE يمكن تطوير حل موجه بناءً على ظروف محددة، بدلاً من مجرد التوصية بمعدات قياسية ذات سعة أعلى.
إذا كنت بصدد تقييم الطاقة الإنتاجية الفعلية لمصنع الأسفلت أو تخطط لتحديث معداتك، فيرجى تقديم ZOOMLINE مع مراعاة قدرة المشروع، ومحتوى الرطوبة الإجمالي، ونسبة استخدام الأسفلت المعاد تدويره، وموقع البناء، ومتطلبات نقل المعدات، حتى نتمكن من المساعدة في تقييم تكوين المعدات الأكثر ملاءمة.
الأسئلة الأكثر شيوعًا (FAQ)
1. لماذا يفشل مصنع الأسفلت في الوصول إلى طاقته الإنتاجية المقدرة؟
تمثل السعة المقدرة القيمة المرجعية التصميمية لمحطة خلط الأسفلت في ظل ظروف تشغيل محددة، ويخضع الإنتاج الفعلي لقيود عوامل متعددة مثل محتوى رطوبة الركام، وكفاءة التجفيف والتسخين، ودقة الخلط، واختناق النظام المساعد، وفقدان بدء التشغيل والإيقاف، وتنسيق العمليات، والظروف المناخية، وما إلى ذلك. وهذا لا يعني في كثير من الأحيان عطلاً ميكانيكياً في المحرك الرئيسي للمحطة، بل مزيجاً من المواد، والأنظمة الحرارية، والمعدات المساعدة، والجدولة، أو تكوين المشروع الذي يحد من أداء الإنتاج الفعلي.
2.ما الذي يسبب ارتفاع استهلاك الوقود في مصنع الأسفلت؟
وتشمل الأسباب الرئيسية ما يلي: ارتفاع نسبة الرطوبة في الركام مما يزيد من حمل التجفيف، وعدم كفاية الحفاظ على الحرارة في المعدات، وفقدان الحرارة الكبير، ومعايير الموقد غير المعقولة، وضعف دقة التحكم في درجة الحرارة، والتسخين المسبق المتكرر والتوقف، وجدولة الإنتاج الفوضوية، مما يؤدي إلى زيادة استهلاك الطاقة غير الفعال.
3.كيف يمكنني تحسين كفاءة إنتاج مصنع الأسفلت؟
يجب إعطاء الأولوية للتحقق من اختناق الطاقة الإنتاجية الأساسية، وتحسين تخزين المواد والتحكم في محتوى الرطوبة من المصدر، وتحسين دقة الخلط والتحكم في درجة الحرارة، والقضاء على النقص في النظام المساعد، وتوحيد جدولة الإنتاج، وتقليل عمليات بدء التشغيل والإيقاف غير الصالحة، وتحسين تنسيق العملية بأكملها، وأخيراً تنفيذ ترقية المعدات وتحسين التكوين حسب الحاجة.
4.لماذا تكون جودة خلطة الأسفلت غير مستقرة حتى عندما لا يكون للمصنع أي عيوب ميكانيكية واضحة؟
تتحدد جودة الخلطة من خلال سلسلة الإنتاج بأكملها، وليس من خلال جهاز واحد. سيؤدي انحراف وزن المكونات، وتقلبات درجة الحرارة، وعدم انتظام إمداد المواد، واضطراب تنسيق العمليات، وتغير تدرج المواد الجافة والرطبة، إلى تذبذب جودة الدفعة في حالة عدم وجود عطل في المعدات.
5.كيف يمكنني معرفة ما إذا كان مصنع الأسفلت الخاص بي يعاني من مشكلة في الطاقة الإنتاجية أم مشكلة في الكفاءة؟
يمكن تقييمها من ثلاثة مستويات:
تكوين المعدات غير كافٍ: لا يمكن للقدرة المقدرة أو قدرة التجديد أو التكوين الأساسي تلبية متطلبات المشروع، وحتى لو تم تحسين التشغيل، فإنه لا يزال من الصعب تلبية المعايير.
نقطة الاختناق في النظام: إن قدرة المحرك الرئيسي كافية، لكن الأنظمة المساعدة مثل إمداد المواد الباردة والتجفيف والتدفئة والنقل وإمداد الأسفلت المعاد تدويره ومسحوق المعادن أو الأسفلت تحد من الإنتاج الإجمالي.
عدم كفاية الكفاءة التشغيلية: إن قدرة المعدات والنظام كافية، لكن وقت الإنتاج الفعلي غير كافٍ بسبب عوامل مثل إمدادات المواد، وجدولة الإنتاج، وانتظار المركبات، والتشغيل والإيقاف المتكرر.
ولذلك، فإن تكوين المعدات, عنق الزجاجة في النظام و كفاءة التشغيل يمكن التحقق من ذلك بترتيب تكوين المعدات، واختناق النظام، وكفاءة التشغيل، ومن ثم يمكن اتخاذ القرار لتحسين التشغيل، أو ترقية الأنظمة المحلية، أو إعادة تقييم تكوين المعدات.
6.ما هي أكبر عقبة في نظام إنتاج مصنع الأسفلت؟
لا توجد نقطة اختناق واحدة رئيسية لجميع محطات خلط الأسفلت. قد تحدث نقاط الاختناق في أي مرحلة مثل نسبة رطوبة الركام، والتجفيف والتسخين، والخلط، ونقل المواد، وتخزين المواد، وجدولة الإنتاج، أو تكوين المشروع، والتي يجب تحديدها بدقة وفقًا لتكوين المعدات، وظروف العمل في الموقع، والطاقة الإنتاجية الفعلية، وبيانات استهلاك الطاقة.
7.متى يجب عليّ ترقية مصنع الأسفلت بدلاً من استبداله؟
يجب أن يفي التصميم الرئيسي لمحطة الأسفلت بمتطلبات المشروع. يوجد عيب في نظام فرعي واحد فقط (الموقد، نظام التحكم في درجة الحرارة، نظام الخلط والتجديد)، وتكلفة التحديث المحلي منخفضة وسريعة، لذا يُفضّل التحديث وإعادة البناء.
8. كيف أختار سعة مصنع الأسفلت المناسبة لمشروعي؟
من الضروري الجمع بين متوسط الإنتاج اليومي، وذروة الطلب على البناء، ومدة التشغيل الفعالة، ومعدل استخدام المعدات، والحساب الشامل لتخطيط المشروع المستقبلي، ورفض السعي الأعمى وراء المعايير الكبيرة، وتحقيق مطابقة دقيقة بين الطاقة الإنتاجية والطلب على البناء.
- كيف يتم تحديد الطاقة الإنتاجية الفعلية لمحطة خلط الأسفلت؟
لا تعتمد في تقييم الطاقة الإنتاجية الفعلية على معدل الإنتاج بالساعة المذكور على لوحة بيانات المعدات فقط. بل يجب أن يستند التقييم الفعلي للطاقة الإنتاجية إلى الإنتاج الفعلي بالساعة خلال الإنتاج المستمر، ووقت الإنتاج الفعلي، ومحتوى الرطوبة في المواد، وكفاءة التجفيف والتسخين، واستقرار عمليات الخلط والوزن، وقدرة معالجة النظام المساعد، ووقت بدء التشغيل والإيقاف ووقت الاستعداد، بالإضافة إلى تنظيم الإنتاج في الموقع.
بالنسبة للمشاريع التي تتطلب تقييم أداء المعدات وفقًا للتوقعات، ينبغي أيضًا إيلاء اهتمام خاص لاستهلاك الوقود لكل وحدة إنتاج، واستقرار جودة الخليط، ووقت التوقف دون حدوث أعطال. يمكن استخدام هذه البيانات لتحديد ما إذا كانت المشكلة ناتجة عن عدم كفاية الطاقة الإنتاجية الفعلية للمعدات، أو عن عوامل أخرى مثل المواد، أو تكوين النظام، أو جدولة الإنتاج، أو ظروف المشروع.